


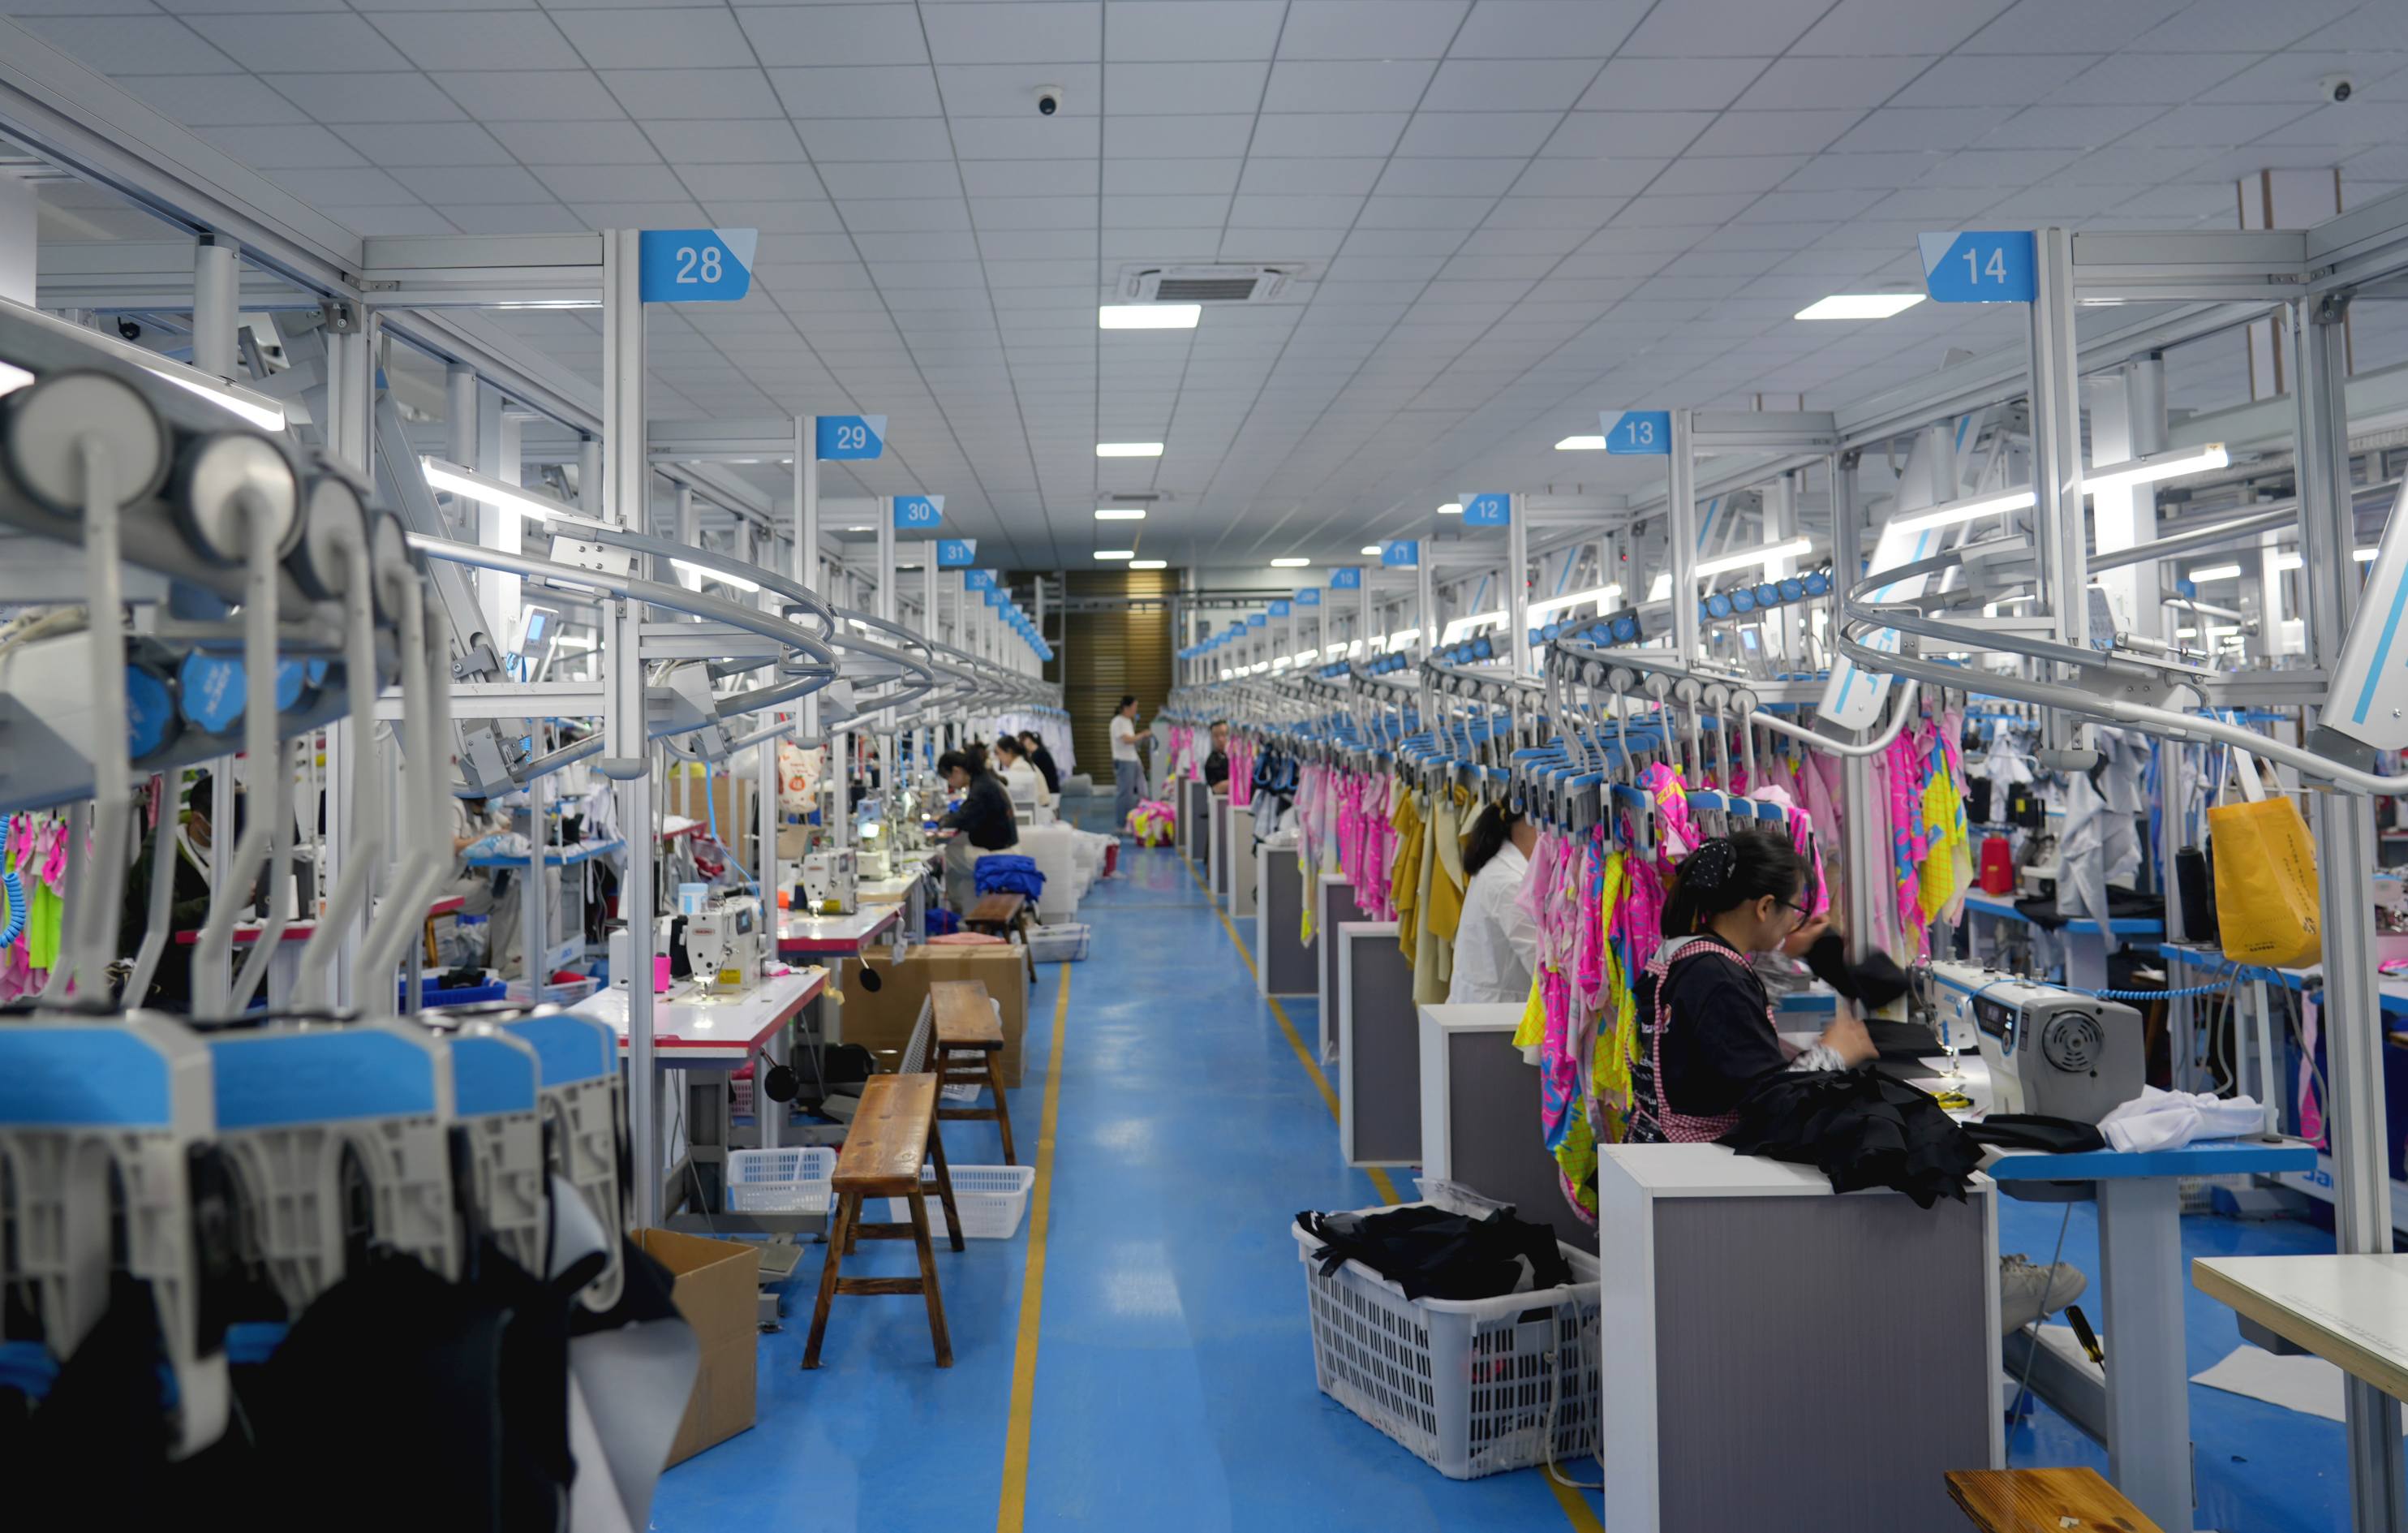

Om du läser det här, finns det en god chans att du redan har fått en sats tillbaka från en kund med ett klagomål du inte såg komma — en vattentät panel som flagnade efter en månads normal tvätt, en söm som delade i grenen, spetsar som började läcka längs kanten trots att själva kärnan var bra. Jag skulle satsa på det, faktiskt. Nästan varje märkesköpare jag pratar med som har köpt periodunderkläder tidigare har en historia som denna, och det är precis därför jag skriver den här annorlunda än de senaste i den här serien.
Det här är inte en 'vad är ett vattentätt lager'-artikel. Jag har redan skrivit den. Det här är den där jag specifikt berättar vad som tenderar att gå fel med konstruktion på andra fabriker, varför det händer och hur vi bygger saker annorlunda på Ljvogues så att du själv kan avgöra om det har någon betydelse för din verksamhet.

De misslyckanden du förmodligen redan har sett
De flesta av de returer och klagomål jag hör om från köpare som byter leverantör faller i tre eller fyra hinkar, och ingen av dem är slumpmässig. Konstruktionsfel i periodiska underkläder är nästan aldrig otur - de är det förutsägbara resultatet av en handfull specifika genvägar som tagits under monteringen, och när du väl vet vad dessa genvägar är kan du upptäcka dem innan du gör en massbeställning. Det är hela premissen för den här artikeln.
De fyra jag hör om oftast:
Det vattentäta lagret skalar eller bubblar upp efter ett relativt litet antal tvättar.
Sömmarna öppnas i grenen eller benöppningarna långt innan plaggets förväntade livslängd.
Spetskanter slits eller börjar läcka längs sömmen, även när den absorberande kärnan under är oskadad.
Defekter – förskjutna kärnor, överhoppade stygn, inkonsekvent bindning – glider igenom och hamnar i kundens händer istället för att fastna före leverans.
Låt oss gå igenom var och en, vad som faktiskt orsakar det och vad vi gör istället.
Smärtpunkt 1: Det vattentäta lagret skalar efter några tvättar
När ett vattentätt lager delamineras eller bubblar upp efter en handfull tvättar, är grundorsaken nästan alltid att filmen järnpressades på tyget istället för att värmebindas ordentligt. Jag har sett detta klagomål mer än något annat från köpare som har bytt till oss, och när du väl förstår hur järnpressning fungerar är det inte förvånande.
Järnpressning applicerar värme ojämnt och kortvarigt - tänk på det som att använda ett hushållsjärn istället för en kontrollerad industriell process. Bindningen mellan TPU-filmen och tyglagret under är svag från dag ett, även om det ser bra ut när det kommer från linjen. Det krävs bara upprepade tvätt- och torkcykler för att den svaga bindningen ska ge upp, och när den gör det ligger den redan i en kunds tvättkorg, inte på vårt produktionsgolv där vi kunde fånga den.
På Ljvogues binder vi vårt vattentäta TPU-skikt med en värmebindningsmaskin med konstant temperatur och konstant tryck, och applicerar filmen i 18-25 mikron istället för att trycka på den. I våra interna tester överlever den här värmebundna konstruktionen 100 tvättar utan delaminering, medan järnpressade alternativ i samma interna test vanligtvis börjar misslyckas - skalar eller delamineras - någonstans mellan 3 och 8 tvättar. Jag vill vara direkt om vad den siffran betyder: detta är vårt interna fabrikstest, inte ett tredjepartscertifierat resultat. Inget externt labb verifierade siffran på 100 tvättar. Men det är samma testförhållanden som vi kör konsekvent på vår egen produktion, och det är därför vi bygger lagret på det här sättet snarare än att skära det snabbare hörnet.
Smärtpunkt 2: Sömmarna öppnas vid gren- eller benöppningarna
När sömmar delas vid stresspunkter som grenen eller benöppningarna efter normalt slitage, är orsaken vanligtvis vanliga overlocksömmar som används på ett ställe som tar upprepade stretch- och tvättbelastningar som det inte var byggt för. Overlocksömmar är vanligt, det går snabbt, och för många plaggapplikationer är det helt okej — men vid höga belastningspunkter på ett plagg som tvättas och sträcks konstant är det mer benäget att öppna sig med tiden än en plattare, mer förstärkt söm.
Vi använder 4-nålar 6-trådiga flatlocksömmar vid dessa stresspunkter istället. Flatlocksömmar ligger plattare mot huden, vilket också innebär mindre skav för slutbäraren, men den mer relevanta punkten för dig som köpare är strukturell: flatlockkonstruktionen är helt enkelt starkare på punkter som gren- och benöppningarna under upprepade stretch- och tvättcykler än en standard overlocksöm. Det är en annan maskin, en annan sömstruktur och den kostar mer att köra – vilket är exakt varför den hoppar över när en fabrik tävlar mot ett lägre pris.

Smärtpunkt 3: Spetskanter slits eller läcker längs sömlinjen
När spetskanter börjar slita eller läcka längs sömlinjen – även om den absorberande kärnan är helt intakt – är den vanliga orsaken limmad kantkonstruktion snarare än värmebindning. Lim är billigt och snabbt att applicera, och det ser rent dag ett. Problemet är vad som händer efter tjugo eller trettio tvättar: limbindningen bryts ner, och när den väl gör det slutar den kanten att täta ordentligt. Du får ett plagg där kärnan skötte sitt jobb perfekt men kunden upplevde ändå en läcka, enbart på grund av det som hände vid trimningen.
Vi värmebinder våra spetskanter istället för att limma dem. En värmebondad kant skapar en mer hållbar, tvättbeständig tätning på exakt den punkt där limet tenderar att misslyckas - sömlinjen där spets möter den absorberande panelen. Det är en långsammare process än att köra en limlinje, men det är skillnaden mellan en kant som håller sig över plaggets realistiska livslängd och en som tyst försämras varje gång den går igenom tvätten.
Smärtpunkt 4: Defekter glider igenom till den levererade produkten
När du börjar se inkonsekvent kvalitet över en försändelse - vissa enheter bra, andra med en förskjuten kärna eller en överhoppad söm - är det sällan en dålig sömmerska som har en ledig dag. Det är nästan alltid ett tecken på att fabrikens QC-process inte är tillräckligt systematisk för att fånga monteringsvariationer innan den skickas. Vilken som helst av de tre konstruktionsproblemen ovan kan inträffa ibland även i en välskött fabrik; den verkliga frågan är om det finns en process på plats för att fånga den innan lådan går ut genom dörren.
Vi kör vår produktion mot en AQL 2.5 acceptanskvalitetsgräns med en 3-stegs QC-process spridd över hela produktionen, inte bara en enda inspektion i slutet. Det är mekanismen som fångar upp saker som en kärna som har flyttats ur sin plats, en söm som är inkonsekvent, eller ett bindningspass som inte höll - innan det någonsin når en fraktkartong. Jag kommer inte att låtsas att något QC-system fångar 100% av allt, varje gång. Men en 3-stegsprocess inbyggd i produktionsflödet fångar på ett meningsfullt sätt mer än en enda end-of-line-kontroll, och det är det ärliga påstående jag kommer att göra om det.
Jämförelsen, sida vid sida
Här är den korta versionen av allt ovan, på ett ställe:
Vanligt misslyckande | Grundorsak (typisk fabriksgenväg) | Ljvogues Construction Approach |
Vattentätt lager skalar/delamineras efter några tvättar | Järnpressad TPU-film istället för ordentlig värmebindning | Konstant temperatur, konstant tryck värmebondad TPU vid 18-25 mikron; intern testning till 100 tvättar (intern test, ej tredjepartscertifierad) |
Sömmar öppna vid gren-/benöppningar | Standard overlocksömmar på punkter med hög belastning | 4-nålar 6-trådiga flatlocksömmar — plattare, starkare vid stresspunkter under upprepad stretch/tvätt |
Spetskanter slits eller läcker längs sömmen | Limmad kantkonstruktion som går sönder vid tvätt | Värmebundna spetskanter för en mer hållbar, tvättbeständig tätning |
Inkonsekventa defekter går igenom till den levererade produkten | Svag eller enpunkts QC | AQL 2.5 acceptansgräns med 3-stegs QC under hela produktionen |
Ta inte mitt ord för det – kontrollera det själv
Jag kunde ha skrivit hela den här artikeln och lämnat den på 'lita på oss, vi gör det rätt.' Jag tänker inte be dig att göra det, för jag skulle inte lita på en leverantör som bara erbjöd mig krav utan något att kontrollera dem mot, och jag förväntar mig inte att du gör det heller.
Det här är vad jag faktiskt skulle göra om jag satt där du är:
Begär ett prov och kör ditt eget tvätttest på det vattentäta lagret. Ta inte vår 100-tvättsfigur som evangelium – kör den själv, eller kör den till det antal tvättar som matchar hur dina kunder faktiskt använder produkten, och se vad som händer.
Inspektera flatlocksömmarna och spetskanterna fysiskt för hand. Du kan känna skillnaden mellan en flatlocksöm och en overlocksöm, och du kan vanligtvis skilja en värmebondad kant från en limmad bara genom att dra försiktigt i den i trimlinjen. Detta kräver ingen labbutrustning.
Be att få se video från fabriken eller produktionslinjen av värmebindningsprocessen i aktion. Om en leverantör inte kan visa dig själva maskinen och processen som körs, säger det dig något på egen hand.
Det är precis vad vår 7-dagars prototypsampling finns för – inte bara för att ge dig en produkt att titta på, utan för att ge dig något att testa innan du bestämmer dig för en produktionskörning. Vår MOQ är 50 stycken per färg per storlek, vilket är tillräckligt lågt för att verifiera dessa påståenden själv inte borde kosta dig en meningsfull summa pengar eller tid.
Om du har blivit bränd förut förstår jag instinkten att vara skeptisk till allt en fabrik berättar om sin egen byggkvalitet. Den skepsisen är hälsosam. Använd det - begär provet, kör testet, titta på sömmarna med dina egna händer och bestäm sedan.
Du når oss direkt på info@ljvogues.com , på WhatsApp på +86-199-2880-2613, eller via ljvogues.com.
— Ocean Yang, grundare och VD, Ljvogues