


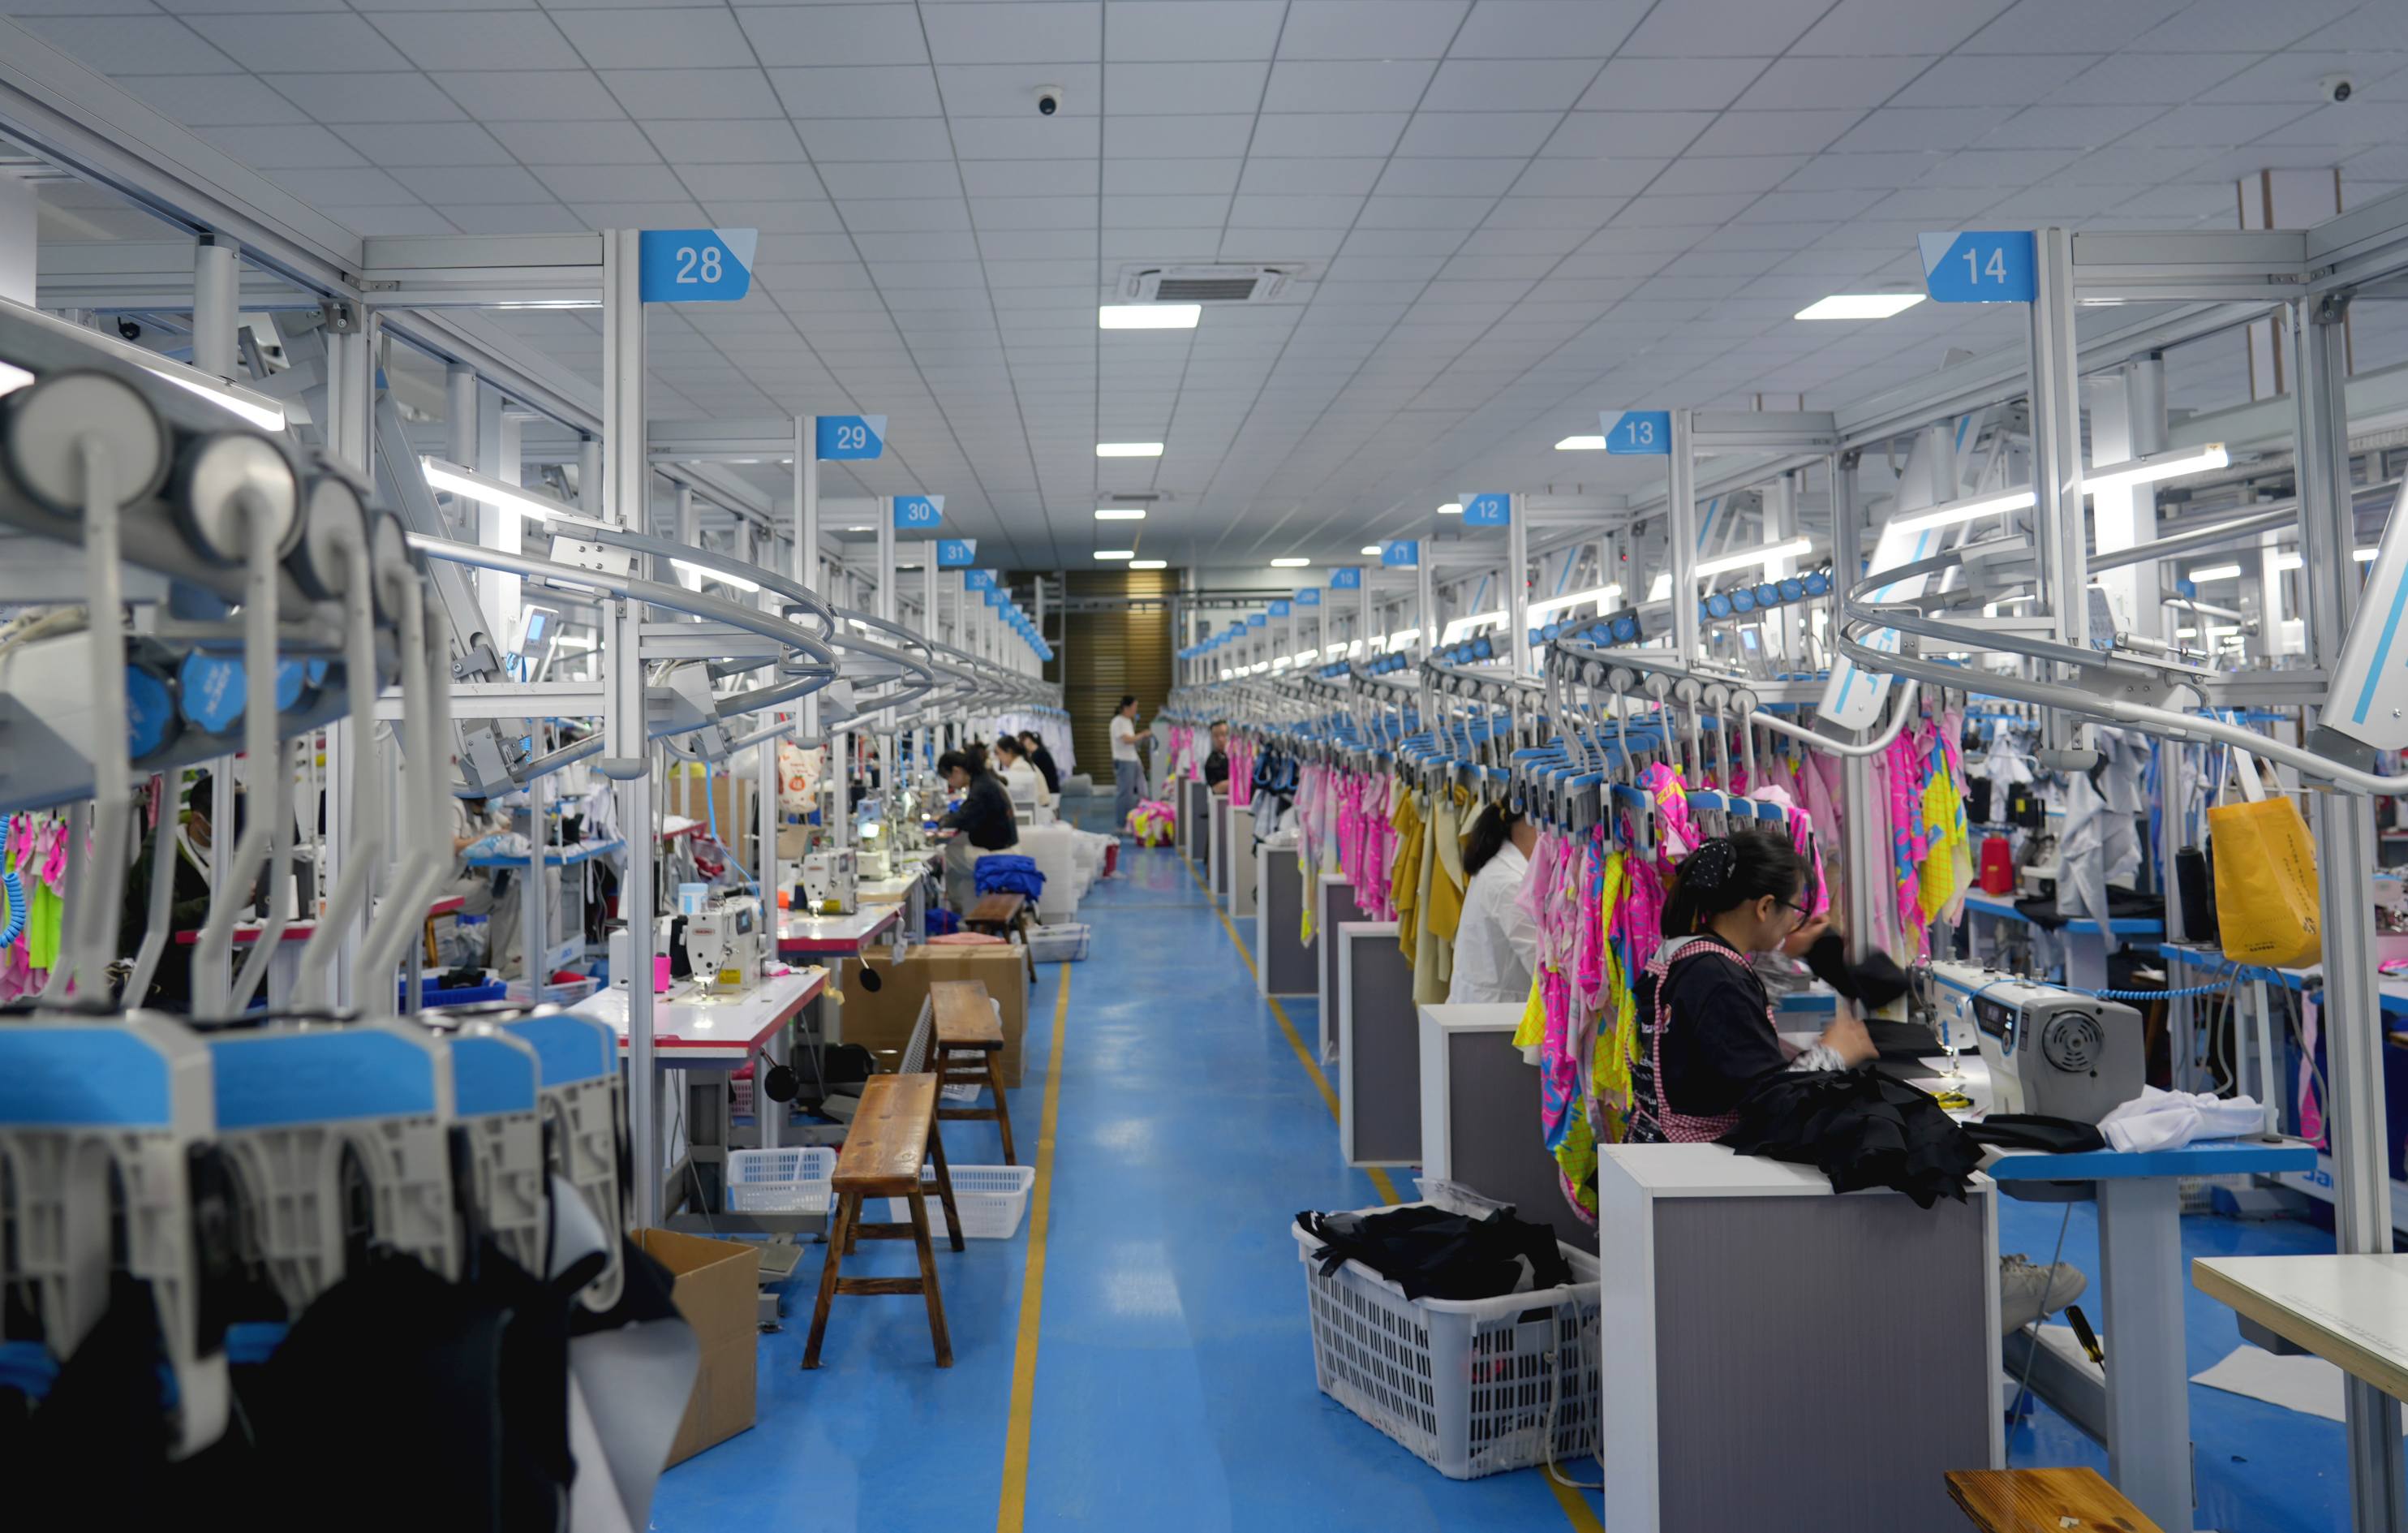

Ако ово читате, постоји велика шанса да сте се већ вратили од купца са притужбом коју нисте видели — водоотпорна плоча која се огулила након месец дана нормалног прања, шав који се поцепао у међуножју, чипка која је почела да цури дуж ивице иако је језгро било добро. У ствари, кладио бих се на то. Скоро сваки купац бренда са којим разговарам и који је раније набавио доње рубље за период има овакву причу, и управо је то разлог зашто ову пишем другачије од последњих неколико у овој серији.
Ово није чланак „шта је водоотпорни слој“. То сам већ написао. Ово је онај где вам конкретно говорим шта има тенденцију да крене по злу у изградњи у другим фабрикама, зашто се то дешава и како другачије градимо ствари у Љвогуесу, тако да можете сами да одлучите да ли је то важно за ваш посао.

Неуспеси које сте вероватно већ видели
Већина повраћаја и притужби о којима чујем од купаца који мењају добављача спадају у три или четири корпе, и ниједна од њих није случајна. Грешке у конструкцији доњег веша из периода скоро никада нису лоша срећа — они су предвидљиви резултат неколико специфичних пречица које се користе током склапања, а када сазнате које су то пречице, можете их уочити пре него што пошаљете масовну поруџбину. То је цела премиса овог чланка.
Четири о којима најчешће чујем:
Водоотпорни слој се љушти или ствара мехуриће након релативно малог броја прања.
Шавови се отварају на отворима за препоне или ноге много пре очекиваног животног века одеће.
Ивице чипке се хабају или почињу да цуре дуж линије шава, чак и када је упијајуће језгро испод неоштећено.
Дефекти — померена језгра, прескочени шавови, недоследно спајање — провлаче се и завршавају у рукама купца уместо да буду ухваћени пре испоруке.
Хајде да прођемо кроз сваки од њих, шта га заправо узрокује и шта радимо уместо тога.
Тачка бола 1: Водоотпорни слој се љушти након неколико прања
Када се водоотпорни слој одломи или настане мехурићи након неколико прања, основни узрок је скоро увек то што је филм притиснут гвожђем на тканину уместо да је правилно топлотно везан. Видео сам ову притужбу више него било коју другу од купаца који су прешли на нас, а када схватите како функционише пресовање гвожђа, то није изненађујуће.
Прешањем гвожђа топлота се примењује неравномерно и на кратко — замислите то као коришћење кућне пегле уместо контролисаног индустријског процеса. Веза између ТПУ филма и слоја тканине испод је слаба од првог дана, чак и ако изгледа добро када је ван линије. Потребни су само поновљени циклуси прања и сушења да би та слаба веза попустила, а када то учини, већ је у корпи за веш купца, а не на нашем производном спрату где бисмо могли да га ухватимо.
У Љвогуес-у, везујемо наш ТПУ водоотпорни слој помоћу машине за топлотно везивање са константном температуром и константним притиском, наносећи филм на 18-25 микрона уместо да га притискамо. У нашем интерном тестирању, ова топлотно везана конструкција преживљава 100 прања без раслојавања, док алтернативе пресоване гвожђем у истом унутрашњем тесту обично почну да не успевају — љуштење или раслојавање — негде између 3 и 8 прања. Желим да будем директан о томе шта тај број значи: ово је наш интерни фабрички тест, а не резултат сертификован треће стране. Ниједна спољна лабораторија није потврдила број од 100 прања. Али то су исти услови тестирања које доследно спроводимо у сопственој производњи, и то је разлог зашто градимо слој на овај начин уместо да сечемо бржи угао.
Тачка бола 2: Шавови се отварају на отворима за препоне или ноге
Када се шавови поцепају на тачкама напрезања као што су препоне или отвори за ноге након нормалног ношења, узрок је обично стандардни оверлоцк шавови који се користе на месту које понавља напрезање растезања и прања за које није направљено. Оверлоцк шавови су уобичајени, брзи су и за многе примене на одећи савршено су у реду — али на местима са високим оптерећењем на одећи која се пере и растеже стално, склонија је отварању током времена од равнијег, ојачаног типа шава.
Уместо тога користимо равне шавове са 4 игле и 6 нити на овим тачкама напрезања. Флатлоцк шавови леже равније уз кожу, што такође значи мање трљање за крајњег корисника, али важнија тачка за вас као купца је структура: флатлоцк конструкција је једноставно јача на тачкама као што су отвори за препоне и ноге под понављаним циклусима истезања и прања од стандардног оверлоцк шава. То је друга машина, другачија структура шавова и кошта више - због чега се прескаче када се фабрика утркује да постигне нижу цену.

Тачка бола 3: Ивице чипке су се излизале или цуриле дуж линије шава
Када ивице чипке почну да се хабају или цуре дуж линије шава — иако је упијајуће језгро потпуно нетакнуто — уобичајени узрок је конструкција залепљених ивица, а не топлотно везивање. Лепак је јефтин и брзо се наноси, а изгледа чисто првог дана. Проблем је шта се дешава након двадесет или тридесет прања: лепљива веза се поквари, а када се то догоди, та ивица престаје да се правилно заптива. Завршите са одећом у којој је језгро савршено радило свој посао, али је купац и даље искусио цурење, чисто због онога што се догодило на украсу.
Ми топлотно везујемо наше ивице чипке уместо да их лепимо. Ивица везана за топлоту ствара издржљивију заптивку отпорну на прање тачно на месту где лепак има тенденцију да поквари - на линији шава где се чипка сусреће са упијајућом плочом. То је спорији процес од покретања линије лепка, али то је разлика између ивице која се задржава током реалног животног века одеће и оне која се тихо деградира сваки пут када прође кроз прање.
Болна тачка 4: Дефекти се преносе на испоручени производ
Када почнете да видите недоследан квалитет у пошиљци — неке јединице су у реду, друге са помереном језгром или прескоченим шавом — ретко када једна лоша кројачица има слободан дан. То је скоро увек знак да фабрички процес контроле квалитета није довољно систематичан да ухвати варијације склопа пре него што се испоручи. Било који од три наведена проблема са конструкцијом може се десити повремено чак иу добро вођеној фабрици; право питање је да ли постоји процес да се то ухвати пре него што кутија изађе кроз врата.
Своју производњу водимо у складу са ограничењем квалитета прихватљивости АКЛ 2.5 са 3-степеним КЦ процесом који се шири кроз производњу, а не само једном инспекцијом на крају. То је механизам који хвата ствари као што је језгро које је померено са свог места, шав који није конзистентан или пролаз за везивање који није држао - пре него што стигне до картона за отпрему. Нећу се претварати да било који КЦ систем ухвати 100% свега, сваки пут. Али процес у 3 фазе уграђен у ток производње хвата значајније више од једне провере на крају линије, и то је искрена тврдња коју ћу о томе изнети.
Поређење, раме уз раме
Ево кратке верзије свега горе наведеног, на једном месту:
Цоммон Фаилуре | Основни узрок (типична фабричка пречица) | Љвогуес Цонструцтион Аппроацх |
Водоотпорни слој се љушти/деламинира након неколико прања | Гвожђе пресован ТПУ филм уместо правилног топлотног везивања | ТПУ са константном температуром и константним притиском топлотно везани на 18-25 микрона; интерно тестирање до 100 прања (интерно тестирање, није сертификовано треће стране) |
Шавови се отварају на отворима за препоне/ноге | Стандардни оверлоцк шавови на тачкама високог напрезања | Равни шавови са 4 игле и 6 нити — равнији, јачи на тачкама напрезања при поновљеном истезању/прању |
Ивице чипке се хабају или цуре дуж линије шава | Конструкција од лепљених ивица која се ломи прањем | Ивице чипке спојене на топлоту за трајније заптивање отпорно на прање |
Недоследни недостаци пролазе кроз испоручени производ | Слаб или једностепени КЦ | Граница прихватљивости АКЛ 2.5 са 3-степеним КЦ током целе производње |
Не верујте ми на реч – проверите сами
Могао сам да напишем цео овај чланак и оставим га на „верујте нам, ми то радимо како треба“. Нећу то тражити од вас, јер не бих веровао добављачу који ми је понудио само рекламације без чега да их проверим, а не очекујем ни од вас.
Ево шта бих заправо урадио да седим ту где си ти:
Затражите узорак и покрените сопствени тест прања на водоотпорном слоју. Не узимајте нашу цифру од 100 прања као јеванђеље – покрените га сами или га покрените на број прања који одговара начину на који ваши клијенти заправо користе производ и видите шта ће се десити.
Руком физички прегледајте равне шавове и ивице чипке. Можете осетити разлику између равног и оверлоцк шава, и обично можете разликовати ивицу загрејану од залепљене само тако што ћете је нежно повући за линију обрезивања. Ово не захтева лабораторијску опрему.
Затражите да видите фабрички или производни видео снимак процеса топлотног спајања у акцији. Ако добављач не може да вам покаже стварну машину и процес који раде, то вам говори нешто само по себи.
Управо због тога и постоји наше 7-дневно узорковање прототипа — не само да бисмо вам понудили производ који ћете погледати, већ да бисмо вам пружили нешто за тестирање пре него што се посветите производном циклусу. Наш МОК је 50 комада по боји по величини, што је довољно ниско да вас сама провера ових тврдњи не би требало да кошта значајну количину новца или времена.
Ако сте раније били опечени, разумем инстинкт да будете скептични према било чему што вам фабрика каже о сопственом квалитету изградње. Тај скептицизам је здрав. Користите га - затражите узорак, покрените тест, погледајте шавове својим рукама, а затим одлучите.
Можете нас директно контактирати на info@ljvogues.com , на ВхатсАпп на +86-199-2880-2613, или преко љвогуес.цом.
— Оцеан Ианг, оснивач и извршни директор, Љвогуес