



Jos luet tätä, sinulla on hyvä mahdollisuus jo palata eräältä asiakkaalta, joka valitti, jota et nähnyt tulevan – vedenpitävä paneeli, joka irtosi kuukauden normaalin pesun jälkeen, sauma, joka halkesi haarassa, pitsi, joka alkoi vuotaa reunasta, vaikka itse ydin oli kunnossa. Lyön vetoa itse asiassa. Lähes jokaisella brändin ostajalla, jonka kanssa puhun ja joka on aiemmin hankkinut aikakauden alusvaatteita, on tällainen tarina, ja juuri siksi kirjoitan tämän eri tavalla kuin tämän sarjan viimeisiä.
Tämä ei ole 'mikä on vedenpitävä kerros' -artikkeli. Olen jo kirjoittanut sen. Tässä kerron sinulle erityisesti, mikä yleensä menee pieleen muiden tehtaiden rakentamisessa, miksi niin tapahtuu ja kuinka rakennamme asioita eri tavalla Ljvoguesissa, jotta voit itse päättää, onko sillä merkitystä yrityksellesi.

Epäonnistumiset, jotka olet todennäköisesti jo nähnyt
Suurin osa toimittajaa vaihtavien ostajien palautuksista ja valituksista jakautuu kolmeen tai neljään ämpäriin, eikä mikään niistä ole satunnainen. Aikakauden alusvaatteiden rakennusvirheet eivät ole melkein koskaan huonoa onnea – ne ovat ennustettavissa oleva seuraus kourallisesta erityisistä pikanäppäimistä kokoonpanon aikana, ja kun tiedät, mitkä nuo pikakuvakkeet ovat, voit havaita ne ennen joukkotilauksen tekemistä. Se on tämän artikkelin koko lähtökohta.
Neljä, joista kuulen useimmiten:
Vedenpitävä kerros kuoriutuu tai kuplii suhteellisen pienen pesukerran jälkeen.
Saumat avautuvat haara- tai lahkeensuista hyvissä ajoin ennen vaatteen odotettua käyttöikää.
Pitsireunat rispaavat tai alkavat vuotaa saumaviivaa pitkin, vaikka alla oleva imukykyinen ydin olisi ehjä.
Viat – siirtyneet ytimet, ohitetut ompeleet, epäjohdonmukainen liimaus – liukuvat läpi ja päätyvät asiakkaan käsiin sen sijaan, että ne jäisivät kiinni ennen toimitusta.
Käydään läpi jokainen, mikä sen todella aiheuttaa ja mitä teemme sen sijaan.
Kipukohta 1: Vedenpitävä kerros kuoriutuu muutaman pesun jälkeen
Kun vedenpitävä kerros lohkeilee tai kuplii kourallisen pesun jälkeen, syynä on lähes aina se, että kalvo on silitetty kankaalle kunnolla lämpösidonnan sijaan. Olen nähnyt tämän valituksen enemmän kuin mikään muu ostajilta, jotka ovat vaihtaneet meille, ja kun ymmärrät, kuinka rautapuristus toimii, se ei ole yllättävää.
Silityspuristus levittää lämpöä epätasaisesti ja lyhyesti – ajattele sitä kuin kotitalouksien silitysraudan käyttämistä kontrolloidun teollisen prosessin sijaan. TPU-kalvon ja alla olevan kangaskerroksen välinen sidos on heikko heti ensimmäisestä päivästä lähtien, vaikka se näyttää hyvältä linjalta tullessa. Vaatii vain toistuvia pesu- ja kuivausjaksoja, jotta heikko sidos lakkaa, ja siihen mennessä se on jo asiakkaan pyykkikorissa, ei meidän tuotantokerroksessa, josta voisimme saada sen kiinni.
Ljvoguesilla liimaamme TPU-vedenpitävän kerroksen käyttämällä vakiolämpötilaa, vakiopaineista lämpösidontakonetta ja levitämme kalvon 18-25 mikronin paksuisena sen sijaan, että sitä painettaisiin. Sisäisessä testauksessamme tämä lämpösidottu rakenne kestää 100 pesua ilman delaminaatiota, kun taas saman sisäisen testin rautapuristetut vaihtoehdot alkavat yleensä epäonnistua – kuoriutuvat tai irtoavat – jossain 3–8 pesussa. Haluan kertoa suoraan, mitä tämä numero tarkoittaa: tämä on sisäinen tehdastestimme, ei kolmannen osapuolen sertifioima tulos. Mikään ulkopuolinen laboratorio ei vahvistanut 100 pesun lukua. Mutta se on samat testiolosuhteet, joita käytämme johdonmukaisesti omassa tuotannossamme, ja siksi rakennamme kerroksen tällä tavalla sen sijaan, että leikkaamme nopeamman kulman.
Kipukohta 2: Saumat avautuvat haara- tai jalka-aukoista
Kun saumat halkeavat jännityskohdissa, kuten haara- tai jalka-aukot normaalin kulumisen jälkeen, syynä on tyypillisesti tavallinen overlock-ompeleminen, jota käytetään paikassa, joka kestää toistuvaa venytys- ja pesurasitusta, jota varten sitä ei ole rakennettu. Overlock-ompeleminen on yleistä, se on nopeaa ja sopii moniin vaatesovelluksiin täydellisesti – mutta jatkuvasti pestävän ja venytettävän vaatteen rasituspisteissä se on herkempi aukeamaan ajan myötä kuin litteämpi, vahvempi saumatyyppi.
Käytämme sen sijaan 4-neulaisia 6-lankaisia flatlock-saumoja näissä jännityspisteissä. Flatlock-saumat ovat tasaisemmin ihoa vasten, mikä tarkoittaa myös vähemmän hankausta loppukäyttäjälle, mutta sinulle ostajana oleellisempi seikka on rakenteellinen: flatlock-rakenne on yksinkertaisesti vahvempi kohdissa, kuten haaroissa ja jalkojen aukoissa toistuvien venytys- ja pesukertojen aikana kuin tavallinen overlock-sauma. Se on erilainen kone, erilainen ommelrakenne, ja sen käyttö maksaa enemmän – juuri siksi se ohitetaan, kun tehdas kilpailee saavuttaakseen alhaisemman hintapisteen.

Kipukohta 3: Pitsireunat repeytyvät tai vuotavat saumaviivaa pitkin
Kun pitsin reunat alkavat rispaantua tai vuotaa pitkin saumaviivaa – vaikka imukykyinen ydin on täysin ehjä – tavallinen syy on liimattu reunarakenne lämpöliitoksen sijaan. Liima on halpaa ja nopeaa levittää, ja se näyttää puhtaalta ensimmäisenä päivänä. Ongelmana on se, mitä tapahtuu kahdenkymmenen tai kolmenkymmenen pesun jälkeen: liimasidos hajoaa, ja kun niin tapahtuu, reuna lakkaa tiivistymästä kunnolla. Päädyt vaatteeseen, jonka ydin teki tehtävänsä täydellisesti, mutta asiakas koki silti vuodon puhtaasti leikkaustapahtuman vuoksi.
Pitsireunat liimataan liimaamisen sijaan lämpösidonnalla. Lämpösidottu reuna luo kestävämmän, pesunkestävän tiivisteen juuri siinä kohdassa, jossa liimalla on taipumus pettää – saumalinjassa, jossa pitsi kohtaa imukykyisen paneelin. Se on hitaampi prosessi kuin liimanauhan ajaminen, mutta se eroaa vaatteen realistisen käyttöiän kestävän reunan ja sellaisen reunan välillä, joka hajoaa hiljaa joka kerta, kun se menee pesun läpi.
Kipukohta 4: Viat lipsahtavat lähetettyyn tuotteeseen
Kun lähetyksen laatu on epätasaista – joissakin yksiköissä on hyvin, toisissa ydin on siirtynyt tai ommel on ohitettu – harvoin yksi huono ompelija on vapaapäivänä. Se on melkein aina merkki siitä, että tehtaan laadunvalvontaprosessi ei ole riittävän systemaattinen havaitakseen kokoonpanon vaihtelut ennen toimitusta. Mikä tahansa edellä mainituista kolmesta rakennusongelmasta voi joskus tapahtua jopa hyvin hoidetussa tehtaassa; todellinen kysymys on, onko olemassa prosessi, jolla se saadaan kiinni ennen kuin laatikko menee ulos ovesta.
Suoritamme tuotantomme AQL 2.5 -hyväksynnän laaturajan mukaisesti kolmivaiheisella laadunvalvontaprosessilla, joka jakautuu koko tuotantoon, ei vain yhtä tarkastusta lopussa. Tämä on mekanismi, joka tarttuu esimerkiksi paikoilleen siirtyneen ytimen, epäjohdonmukaisen ompeleen tai ei-pitämättömän sidoksen kiinnitykseen ennen kuin se ehtii lähetyslaatikkoon. En teeskentele, että mikään laadunvalvontajärjestelmä saa 100 % kaikesta kiinni joka kerta. Mutta tuotantovirtaan sisäänrakennettu 3-vaiheinen prosessi saa kiinni huomattavasti enemmän kuin yksittäinen rivin lopputarkastus, ja se on rehellinen väite siitä.
Vertailu vierekkäin
Tässä on lyhyt versio kaikesta yllä olevasta yhdessä paikassa:
Yleinen epäonnistuminen | Perimmäinen syy (tyypillinen tehtaan pikanäppäin) | Ljvoguesin rakentamisen lähestymistapa |
Vedenpitävä kerros kuoriutuu/delaminoituu muutaman pesun jälkeen | Rautapuristettu TPU-kalvo oikean lämpösidoksen sijaan | Vakiolämpötilainen, vakiopaineinen lämpösidottu TPU, 18-25 mikronia; sisäinen testaus 100 pesukertaan (sisäinen testi, ei kolmannen osapuolen sertifioima) |
Saumat avautuvat haaroissa/lahkeissa | Tavalliset overlock-ompeleet korkean jännityksen kohdissa | 4-neulaiset 6-lankaiset flatlock-saumat – litteämmät, vahvemmat jännityskohdissa toistuvan venytyksen/pesun aikana |
Pitsireunat kuluvat tai vuotavat saumaviivaa pitkin | Liimattu reunarakenne, joka hajoaa pesussa | Lämpösidotut pitsireunat kestävämmäksi, pesunkestäväksi tiivisteeksi |
Epäjohdonmukaiset viat lipsahtavat lähetettyyn tuotteeseen | Heikko tai yhden pisteen laadunvalvonta | AQL 2.5 -hyväksyntäraja ja 3-vaiheinen laadunvalvonta koko tuotannon ajan |
Älä ota sanaani vastaan – tarkista se itse
Olisin voinut kirjoittaa koko tämän artikkelin ja jättää sen kohtaan 'Luota meihin, teemme sen oikein.' En aio pyytää sinua tekemään niin, koska en luottaisi toimittajaan, joka vain tarjosi minulle vaateita ilman mitään, mitä voisi tarkistaa, enkä odota sinunkaan tekevän sitä.
Tässä on mitä itse tekisin, jos istuisin siellä, missä olet:
Pyydä näyte ja suorita oma pesutesti vedenpitävälle kerrokselle. Älä pidä 100 pesun lukua evankeliumina – suorita se itse tai suorita se pesukertojen määrällä, joka vastaa sitä, kuinka asiakkaasi todella käyttävät tuotetta, ja katso mitä tapahtuu.
Tarkista fyysisesti flatlock-saumat ja pitsien reunat käsin. Voit tuntea eron flatlock-sauman ja overlock-sauman välillä, ja lämpösidottu reuna voidaan yleensä erottaa liimatusta vain vetämällä siitä kevyesti leikkausviivasta. Tämä ei vaadi laboratoriolaitteita.
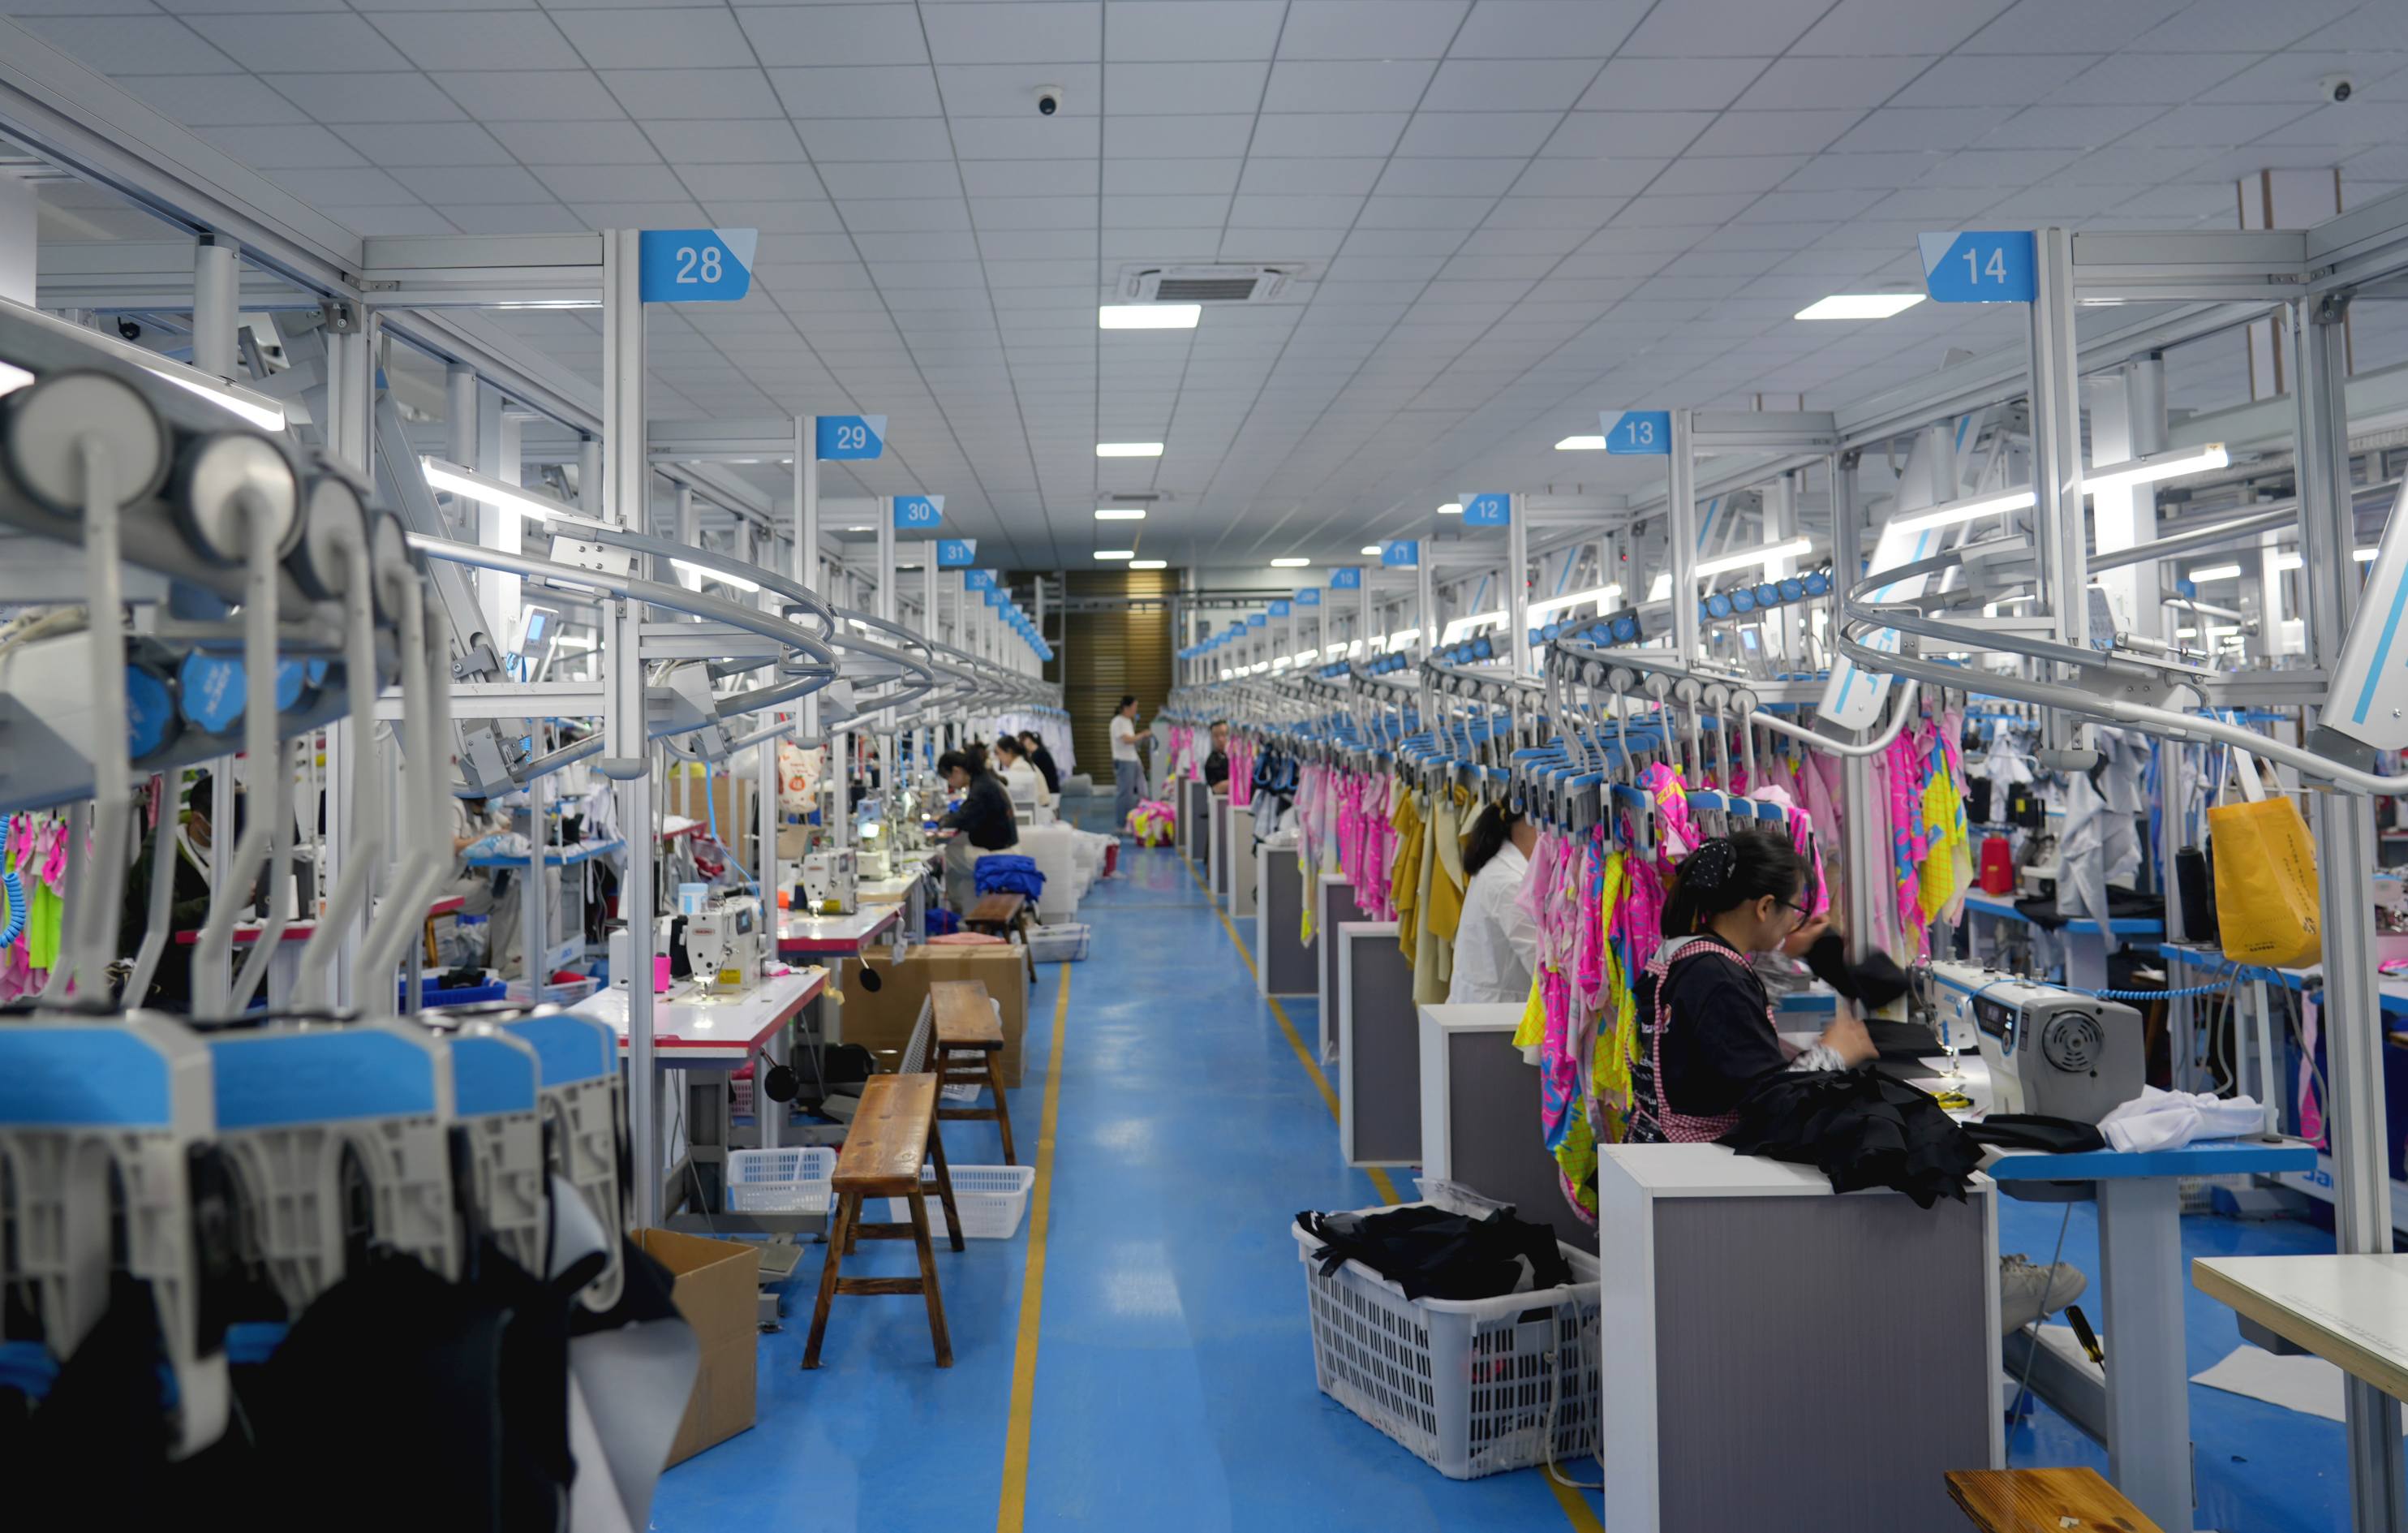
Pyydä nähdäksesi tehtaan tai tuotantolinjan video lämpöliitosprosessista toiminnassa. Jos toimittaja ei voi näyttää varsinaista konetta ja prosessia käynnissä, se kertoo jotain itsestään.
Juuri tätä varten 7 päivän prototyyppinäytteenottomme on olemassa – ei vain siksi, että saat tuotteen katseltavaksi, vaan jotta voit testata jotain ennen kuin sitoudut tuotantoon. MOQ-määrämme on 50 kappaletta per väri per koko, mikä on tarpeeksi alhainen, jotta näiden väitteiden tarkistamisen itse ei pitäisi maksaa sinulle mielekästä rahaa tai aikaa.
Jos olet palanut ennen, ymmärrän vaiston olla skeptinen kaikkeen, mitä tehdas kertoo sinulle omasta rakennuslaadustaan. Tuo skeptisyys on terveellistä. Käytä sitä – pyydä näyte, suorita testi, katso saumoja omin käsin ja päätä sitten.
Voit ottaa meihin yhteyttä suoraan osoitteessa info@ljvogues.com , WhatsAppissa numerossa +86-199-2880-2613 tai ljvogues.com.
— Ocean Yang, Ljvoguesin perustaja ja toimitusjohtaja