



Ha ezt olvassa, jó eséllyel már visszajött egy tétel egy vásárlótól olyan panasszal, amelyet nem láttál – egy vízálló panel, amely egy hónapos normál mosás után lehámlott, a varrás a lépésnél széthasadt, a csipke, amely elkezdett szivárogni a szélén, bár maga a mag rendben volt. Tulajdonképpen fogadnék rá. Szinte minden márkavásárlónak, akivel beszélgetek, aki korábban korabeli fehérneműt vásárolt, van egy ilyen története, és pontosan ezért írom ezt másképp, mint a sorozat utolsó néhány részét.
Ez nem egy 'mi a vízálló réteg' cikk. Ezt már írtam. Ez az, ahol konkrétan elmondom, hogy mi szokott elromlani más gyárak építésekor, miért történik ez, és hogyan építjük másként a dolgokat a Ljvogues-nál, így Ön eldöntheti, hogy ez számít-e a vállalkozása számára.

A kudarcok, amiket valószínűleg már láttál
A legtöbb visszaküldés és panasz, amelyről a szolgáltatót váltó vásárlóktól hallok, három-négy vödörbe esik, és egyik sem véletlenszerű. A korabeli fehérneműk konstrukciós meghibásodásai szinte soha nem okoznak balszerencset – ezek az összeszerelés során végrehajtott néhány konkrét parancsikon megjósolható következményei, és ha már tudod, mik ezek a parancsikonok, a tömeges rendelés leadása előtt észreveheted őket. Ez az egész cikk alaptétele.
A négy, amiről a leggyakrabban hallok:
A vízálló réteg viszonylag kis számú mosás után lehámlik vagy felbuborékosodik.
A varratok jóval a ruha várható élettartama előtt kinyílnak a lépésköznél vagy a lábszárnál.
A csipke élei kikopnak vagy szivárogni kezdenek a varrási vonal mentén, még akkor is, ha az alatta lévő nedvszívó mag sértetlen.
A hibák – eltolódott magok, kihagyott öltések, inkonzisztens kötés – átcsúsznak, és a vásárló kezébe kerülnek, ahelyett, hogy elkapnák őket a szállítás előtt.
Nézzük végig mindegyiken, mi okozza valójában, és mit teszünk helyette.
1. fájdalompont: A vízálló réteg néhány mosás után lehámlik
Amikor néhány mosás után egy vízálló réteg levál, vagy felbuborékosodik, a kiváltó ok szinte mindig az, hogy a fóliát vasalással préselték rá az anyagra, ahelyett, hogy megfelelően hőkötötték volna. Többször láttam ezt a panaszt a hozzánk váltó vásárlóktól, és ha egyszer megérti a vasalás működését, ez nem meglepő.
A vasalás egyenetlenül és rövid ideig viszi fel a hőt – gondoljon úgy, mintha egy háztartási vasalót használna az ellenőrzött ipari folyamat helyett. A TPU-fólia és az alatta lévő szövetréteg közötti kötés az első naptól kezdve gyenge, még akkor is, ha jól néz ki a vonalról. Csak ismételt mosási-szárítási ciklusokra van szükség ahhoz, hogy ez a gyenge kötés feladjon, és mire ez megtörténik, már a vevő szennyeskosárjában van, nem pedig a gyárunkban, ahol elkaphatnánk.
A Ljvogues-nál a TPU vízálló rétegünket egy állandó hőmérsékletű, állandó nyomású hőragasztó géppel ragasztjuk, a fóliát 18-25 mikron vastagságban helyezzük fel rányomás helyett. Belső tesztelésünk során ez a hőre ragasztott konstrukció 100 mosást túlél leválás nélkül, míg ugyanabban a belső tesztben a vasalással préselt alternatívák általában 3 és 8 mosás között kezdenek meghibásodni – lehámlanak vagy leválnak. Közvetlenül szeretném megmondani, mit jelent ez a szám: ez a belső gyári tesztünk, nem pedig egy harmadik fél által hitelesített eredmény. Egyetlen külső labor sem igazolta a 100 mosásos számot. De ugyanazok a tesztkörülmények, amelyeket következetesen futtatunk saját gyártásunk során, és ezért építjük fel a réteget így, ahelyett, hogy a gyorsabb sarkot vágnánk le.
2. fájdalompont: A varratok nyílnak a comb közötti vagy a lábszár nyílásainál
Amikor a varratok felhasadnak olyan igénybevételi pontokon, mint a lépésbetét vagy a lábnyílások normál kopás után, az oka általában a szokásos overlock varrás, amelyet olyan helyen használnak, amely ismétlődő nyújtási és mosási terhelést igényel, amelyre nem készült. Az overlock varrás elterjedt, gyors, és sok ruhafelhasználáshoz tökéletesen megfelel – de a folyamatosan mosott és kifeszített ruha nagy igénybevételnek kitett pontjain hajlamosabb a kinyílásra idővel, mint egy laposabb, megerősített varrás.
Ehelyett 4 tűs, 6 szálas lapos varratokat használunk ezeken a feszültségi pontokon. A lapos záródású varratok laposabbak a bőrön, ami a végső viselő számára is kevesebb dörzsölést jelent, de az Ön, mint vásárló számára fontosabb szempont a szerkezeti szempont: a lapos zárszerkezet egyszerűen erősebb olyan pontokon, mint a lépésbetét és a lábszárak nyílásai ismételt nyújtási és mosási ciklusok során, mint a szokásos overlock varratok. Ez egy másik gép, más öltésszerkezet, és többe kerül az üzemeltetése – pontosan ezért kerül kihagyásra, amikor egy gyár alacsonyabb árpont eléréséért versenyez.

3. fájdalompont: A csipke élei megkopnak vagy szivárognak a varratvonal mentén
Amikor a csipke élei elkezdenek kikopni vagy szivárogni a varratvonal mentén – annak ellenére, hogy a nedvszívó mag teljesen sértetlen – a szokásos ok a ragasztott élszerkezet, nem pedig a hőragasztás. A ragasztó olcsó és gyorsan felvihető, és már az első napon tisztának tűnik. A probléma az, ami húsz-harminc mosás után történik: a ragasztóanyag tönkremegy, és ha ez megtörténik, a széle nem tömít megfelelően. A végén egy olyan ruhadarabot kap, amelyben a mag tökéletesen elvégezte a dolgát, de az ügyfél továbbra is szivárgást tapasztalt, pusztán a vágáskor történtek miatt.
A csipke széleit ragasztás helyett hőre ragasztjuk. A hőragasztott él tartósabb, mosásállóbb tömítést hoz létre pontosan azon a ponton, ahol a ragasztó hajlamos tönkretenni – a varrási vonalon, ahol a csipke találkozik a nedvszívó panellel. Ez lassabb folyamat, mint egy ragasztószalag futtatása, de ez a különbség a ruha reális élettartamát meghaladó él és az olyan szél között, amely minden mosás során halkan leromlik.
4. fájdalompont: A hibák átcsúsznak a szállított terméken
Ha egy szállítmányon kezdenek ellentmondó minőséget tapasztalni – egyes egységek rendben vannak, mások eltolt maggal vagy kihagyott öltéssel –, az ritkán fordul elő, hogy egy rossz varrónőnek szabadnapja van. Ez szinte mindig annak a jele, hogy a gyár minőségellenőrzési folyamata nem elég szisztematikus ahhoz, hogy a kiszállítás előtt észlelje az összeállítás eltéréseit. A fenti három építési probléma bármelyike esetenként előfordulhat még egy jól működő gyárban is; az igazi kérdés az, hogy van-e olyan eljárás, amely elkapja, mielőtt a doboz kimenne az ajtón.
Gyártásunkat az AQL 2.5 elfogadási minőségi határértéke szerint futtatjuk, a gyártás egészére kiterjedő, háromlépcsős minőségellenőrzési folyamattal, nem csupán egyetlen ellenőrzéssel a végén. Ez az a mechanizmus, amely elkapja az olyan dolgokat, mint például a helyéről elmozduló mag, az inkonzisztens öltés vagy a nem tartott ragasztószalag – még mielőtt elérné a szállítódobozt. Nem fogok úgy tenni, mintha bármelyik minőségellenőrző rendszer mindent 100%-ban elkapna, minden alkalommal. De a gyártási folyamatba beépített 3 szakaszból álló folyamat sokkal többet ér, mint egyetlen sorvégi ellenőrzés, és ez az őszinte állításom ezzel kapcsolatban.
Az összehasonlítás, egymás mellett
Íme a fentiek rövid változata egy helyen:
Gyakori hiba | Kiváltó ok (tipikus gyári parancsikon) | Ljvogues építési megközelítés |
A vízálló réteg néhány mosás után hámlik/levál | Megfelelő hőkötés helyett vaspréselt TPU fólia | Állandó hőmérsékletű, állandó nyomású, hőre kötött TPU 18-25 mikronnál; belső tesztelés 100 mosásig (belső teszt, nem harmadik fél által tanúsított) |
A varratok a lépés/láb nyílásoknál nyílnak | Standard overlock varrás a nagy igénybevételnek kitett helyeken | 4 tűs 6 szálas lapos varratok – laposabbak, erősebbek a feszültségi pontokon ismételt nyújtás/mosás során |
A csipke élei kikopnak vagy szivárognak a varrási vonal mentén | Ragasztott élkonstrukció, mely mosással tönkremegy | Hőkötésű csipkeszélek a tartósabb, mosásálló tömítésért |
Az inkonzisztens hibák átcsúsznak a szállított termékre | Gyenge vagy egypontos minőségellenőrzés | AQL 2.5 elfogadási határ 3 lépcsős minőségellenőrzéssel a gyártás során |
Ne fogadd el a szavamat – ellenőrizze Ön is
Megírhattam volna ezt az egész cikket, és hagyhattam volna a 'bízz bennünk, mi jól csináljuk'. Nem fogom erre kérni, mert nem bíznék olyan beszállítóban, aki csak olyan követeléseket ajánlott fel nekem, amelyek ellen semmi ellenôrzést nem kérek, és ezt nem is várom el Öntôl.
Íme, mit tennék, ha ott ülnék, ahol te:
Kérjen mintát, és végezzen saját mosási tesztet a vízálló rétegen. Ne tekintse evangéliumnak a 100 mosásból álló figuránkat – futtassa le saját maga, vagy futtassa le annyi mosásszámra, amennyi megfelel a vevők tényleges használatának, és nézze meg, mi történik.
Fizikailag ellenőrizze kézzel a lapos varrásokat és a csipkeszéleket. Érezhető a különbség a flatlock varrás és az overlock varrás között, és általában csak a díszítővonalnál finoman meghúzva meg lehet különböztetni a hőragasztott élt a ragasztott éltől. Ehhez nincs szükség laboratóriumi felszerelésre.
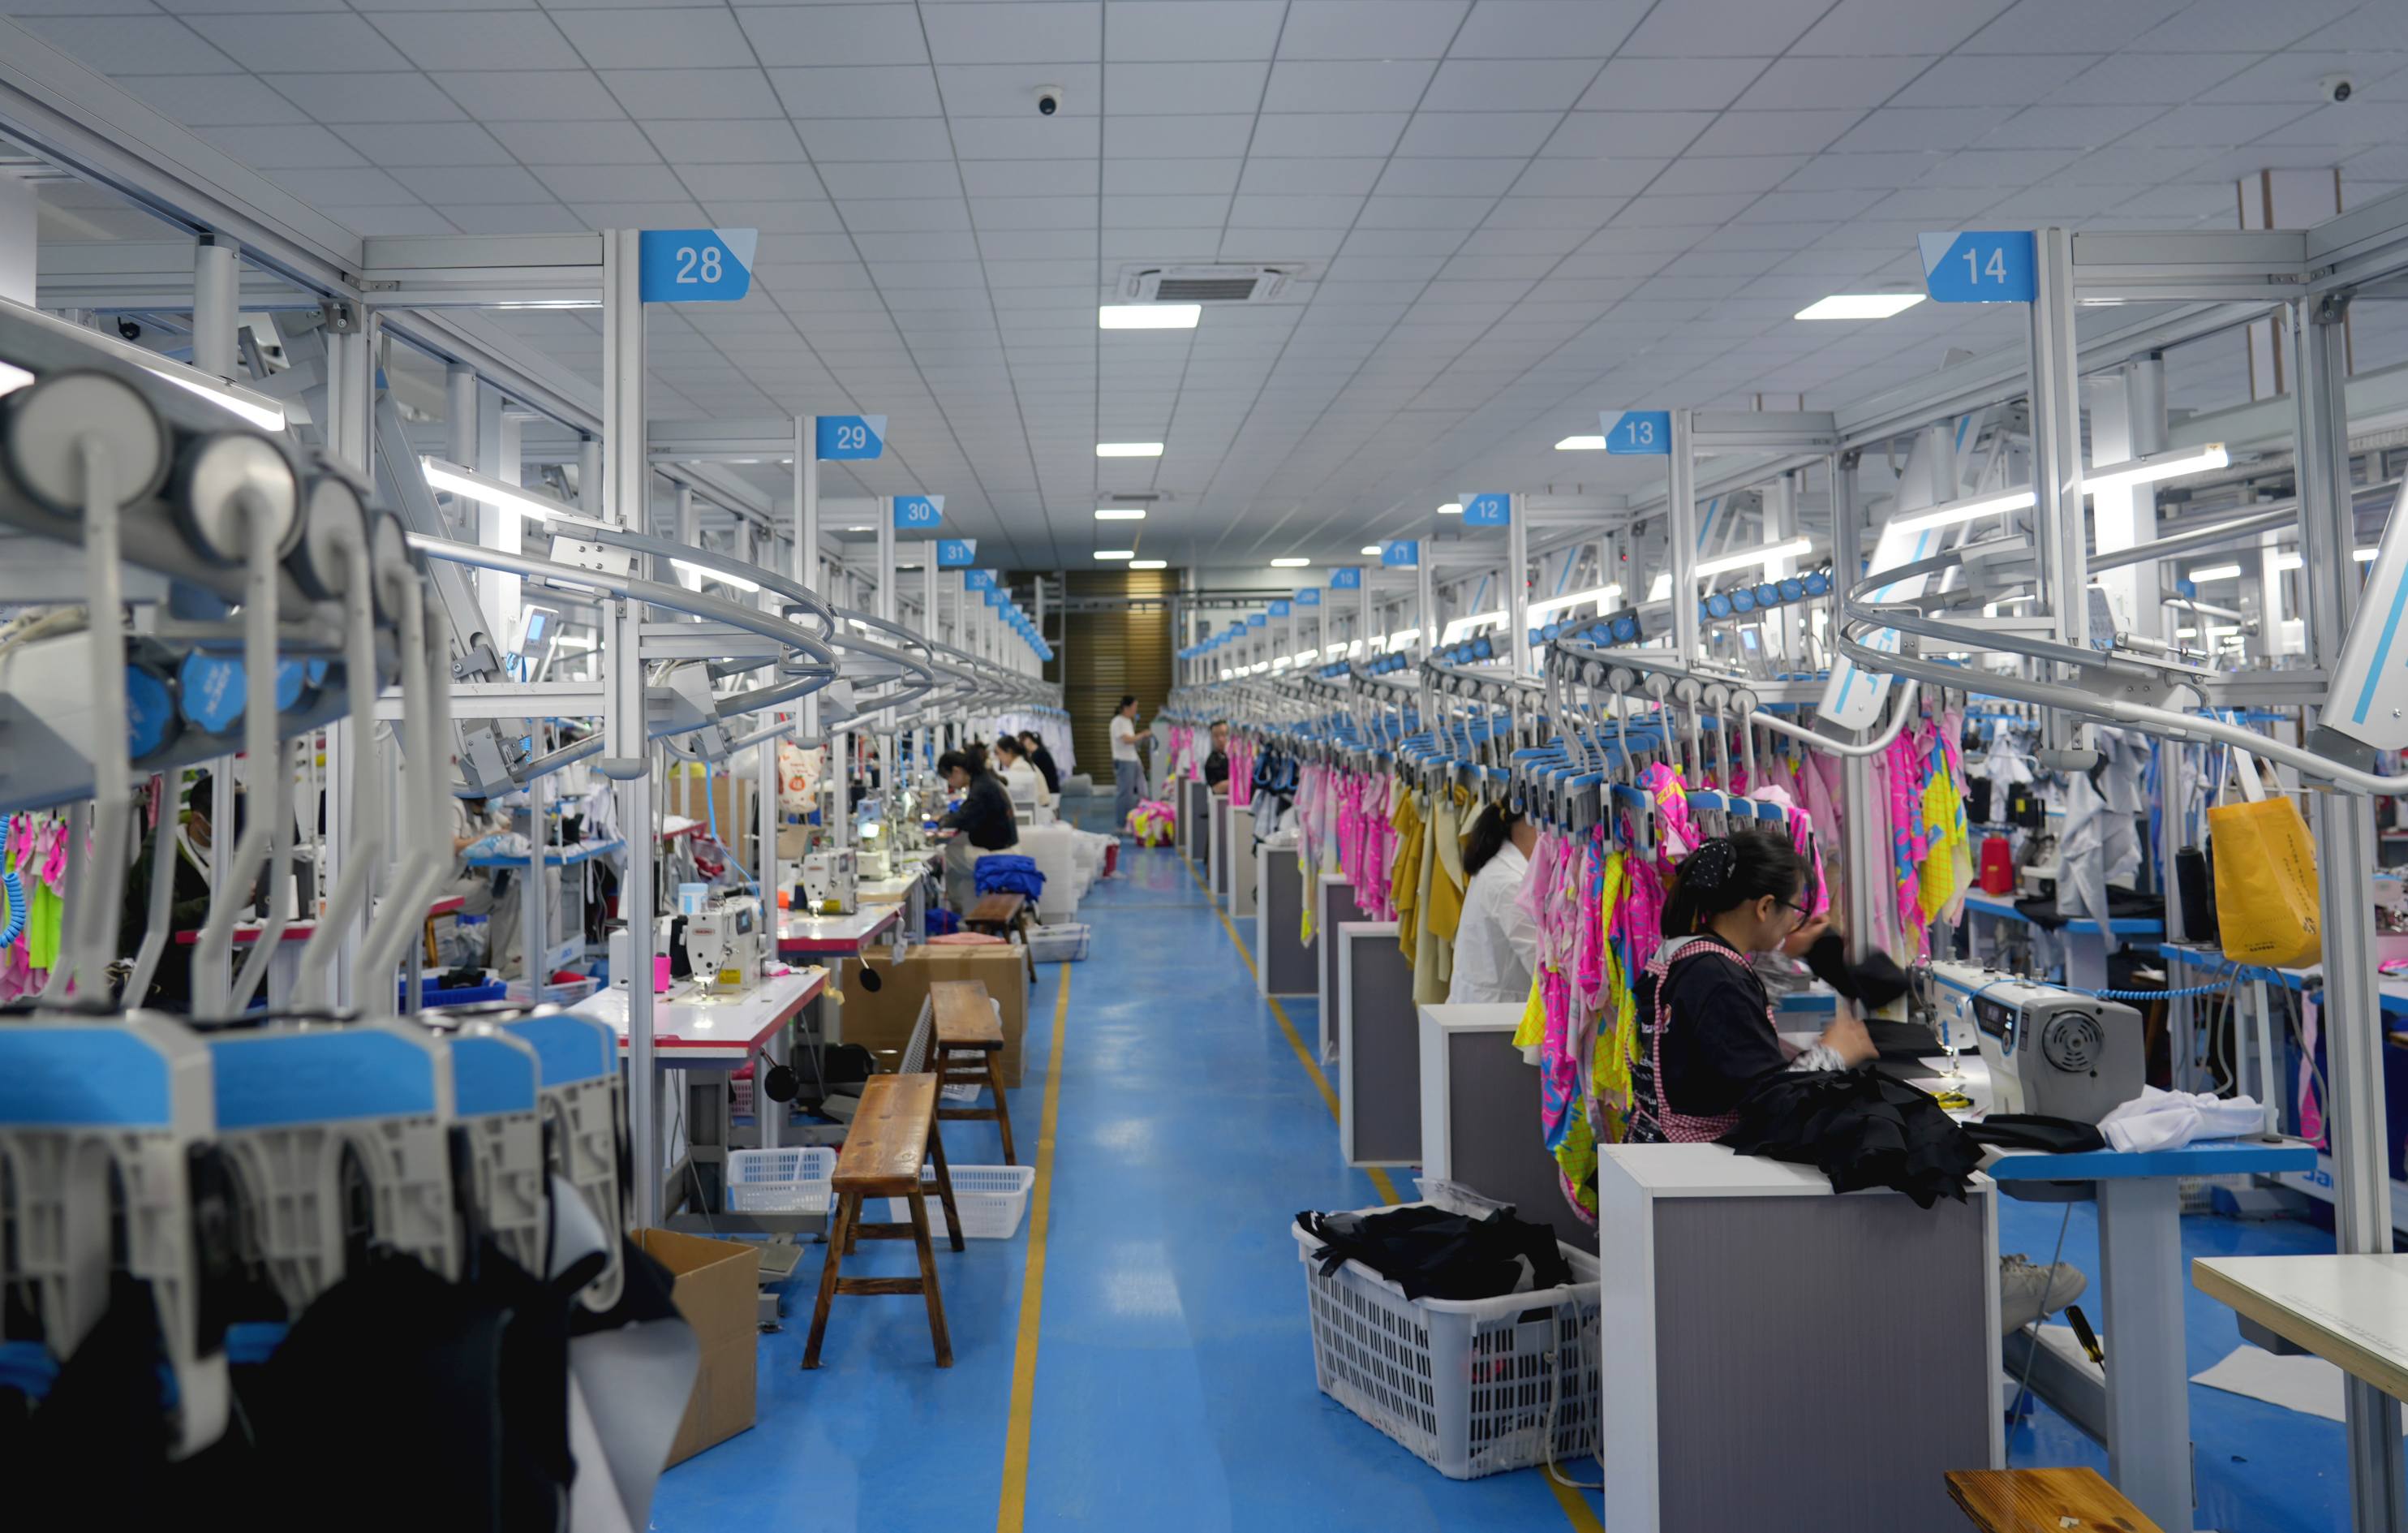
Kérjen gyári vagy gyártósoros videót a hőragasztási folyamatról. Ha egy szállító nem tudja megmutatni a tényleges gépet és folyamatot, az önmagában mond valamit.
A 7 napos prototípus-mintavételünk pontosan erre szolgál – nem csak azért, hogy megnézzük a terméket, hanem azért is, hogy tesztelnivalót adjunk, mielőtt elkötelezné magát a gyártási folyamatban. A MOQ-unk színenként és méretenként 50 darab, ami elég alacsony ahhoz, hogy ezen állítások saját maga ellenőrizhesse nem kerülhet jelentős mennyiségű pénzbe vagy időbe.
Ha már megégett, megértem az ösztönt, hogy szkeptikus legyen bármivel kapcsolatban, amit egy gyár a saját építési minőségéről mond. Ez a szkepticizmus egészséges. Használja – kérjen mintát, futtassa le a tesztet, nézze meg saját kezével a varratokat, majd döntse el.
Közvetlenül elérhet minket a címen info@ljvogues.com , a WhatsApp-on a +86-199-2880-2613 telefonszámon, vagy ljvogues.com.
– Ocean Yang, a Ljvogues alapítója és vezérigazgatója