


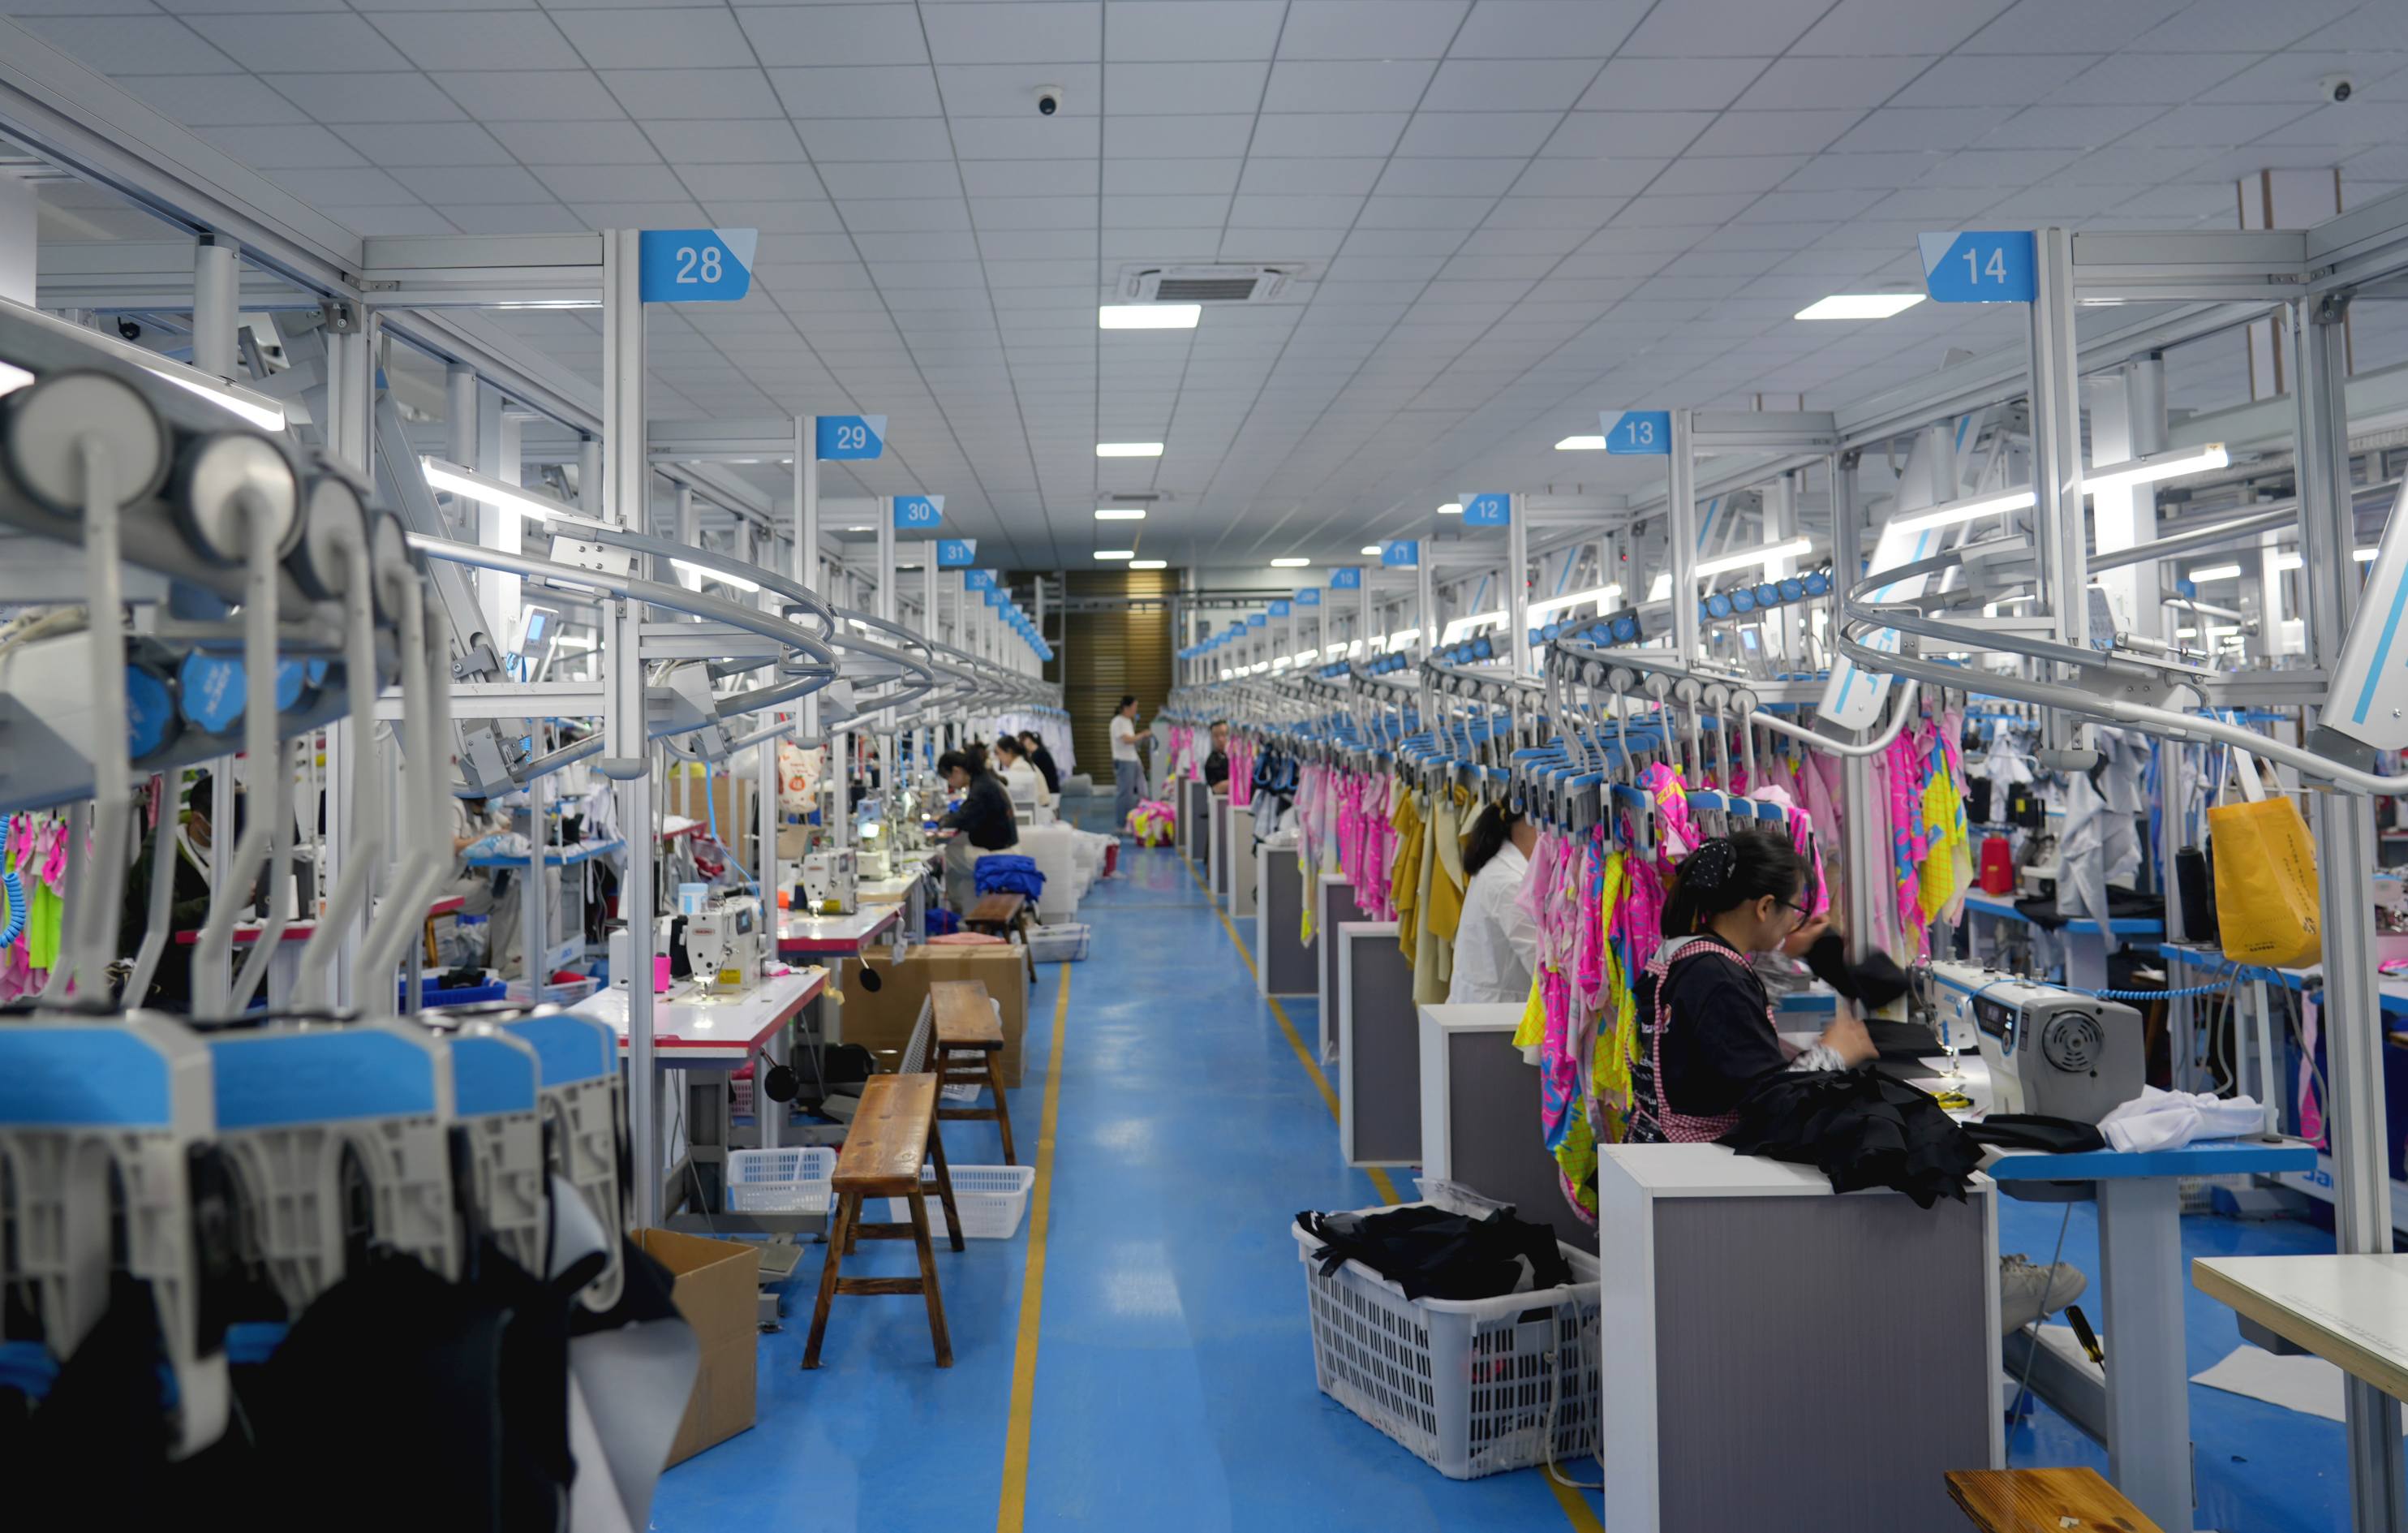

Jika anda membaca ini, ada kemungkinan besar anda telah menerima kumpulan yang kembali daripada pelanggan dengan aduan yang anda tidak nampak datang — panel kalis air yang mengelupas selepas sebulan mencuci biasa, jahitan yang terbelah di kelangkang, renda yang mula bocor di sepanjang tepi walaupun intinya sendiri baik. Saya bertaruh padanya, sebenarnya. Hampir setiap pembeli jenama yang saya bincangkan dengan sumber seluar dalam tempoh sebelum ini mempunyai kisah seperti ini, dan itulah sebabnya saya menulis yang ini secara berbeza daripada beberapa yang terakhir dalam siri ini.
Ini bukan artikel 'apa itu lapisan kalis air'. Saya sudah menulis yang itu. Inilah yang saya beritahu anda, khususnya, perkara yang mungkin berlaku pada pembinaan di kilang lain, sebab ia berlaku, dan cara kami membina sesuatu secara berbeza di Ljvogues supaya anda boleh memutuskan sendiri sama ada ia penting kepada perniagaan anda.

Kegagalan Yang Mungkin Anda Pernah Lihat
Kebanyakan pemulangan dan aduan yang saya dengar daripada pembeli bertukar pembekal jatuh ke dalam tiga atau empat baldi, dan tiada satu pun daripadanya adalah rawak. Kegagalan pembinaan dalam seluar dalam haid hampir tidak pernah menjadi nasib malang — ia adalah hasil yang boleh diramalkan daripada segelintir pintasan tertentu yang diambil semasa pemasangan, dan setelah anda mengetahui pintasan tersebut, anda boleh melihatnya sebelum anda membuat pesanan pukal. Itulah keseluruhan premis artikel ini.
Empat yang paling sering saya dengar:
Lapisan kalis air mengelupas atau menggelegak selepas jumlah cucian yang agak kecil.
Jahitan terbuka di celah kelangkang atau bukaan kaki jauh sebelum jangka hayat pakaian yang dijangkakan.
Tepi renda pecah atau mula bocor di sepanjang garis jahitan, walaupun teras penyerap di bawahnya tidak rosak.
Kecacatan — teras beralih, jahitan terlangkau, ikatan yang tidak konsisten — tergelincir dan berakhir di tangan pelanggan dan bukannya ditangkap sebelum penghantaran.
Mari kita lihat setiap satu, apa sebenarnya yang menyebabkannya, dan apa yang kita lakukan sebaliknya.
Titik Sakit 1: Lapisan Kalis Air Mengelupas Selepas Beberapa Basuh
Apabila lapisan kalis air menyahlamina atau menggelegak selepas beberapa kali cucian, punca utamanya adalah hampir selalu filem itu ditekan besi pada fabrik dan bukannya diikat haba dengan betul. Saya telah melihat aduan ini lebih daripada yang lain daripada pembeli yang telah bertukar kepada kami, dan setelah anda memahami cara kerja menekan besi, ia tidak menghairankan.
Penekanan besi menggunakan haba secara tidak sekata dan ringkas — anggap ia seperti menggunakan seterika isi rumah dan bukannya proses industri terkawal. Ikatan antara filem TPU dan lapisan fabrik di bawahnya lemah sejak hari pertama, walaupun ia kelihatan baik keluar dari garisan. Ia hanya memerlukan kitaran basuh dan kering berulang untuk ikatan yang lemah itu berputus asa, dan apabila ia berlaku, ia sudah berada dalam bakul pakaian pelanggan, bukan di tingkat pengeluaran kami di mana kami boleh menangkapnya.
Di Ljvogues, kami mengikat lapisan kalis air TPU kami menggunakan mesin pengikat haba bersuhu malar, tekanan malar, menggunakan filem pada 18-25 mikron dan bukannya menekannya. Dalam ujian dalaman kami, binaan terikat haba ini bertahan 100 cucian tanpa delaminasi, manakala alternatif ditekan besi dalam ujian dalaman yang sama lazimnya mula gagal — mengelupas atau menyahlamina — di suatu tempat antara 3 dan 8 cucian. Saya ingin terus terang tentang maksud nombor itu: ini adalah ujian kilang dalaman kami, bukan keputusan yang diperakui oleh pihak ketiga. Tiada makmal luar yang mengesahkan angka 100 cucian. Tetapi keadaan ujian yang sama yang kami jalankan secara konsisten pada pengeluaran kami sendiri, dan itulah sebabnya kami membina lapisan dengan cara ini dan bukannya memotong sudut yang lebih pantas.
Titik Sakit 2: Jahitan Terbuka di Langkang atau Bukaan Kaki
Apabila jahitan terbelah pada titik tegasan seperti celah kelangkang atau bukaan kaki selepas haus biasa, punca biasanya jahitan overlock standard digunakan di tempat yang mengambil tekanan berulang dan tekanan basuh yang tidak dibina untuknya. Jahitan overlock adalah perkara biasa, ia pantas, dan untuk kebanyakan aplikasi pakaian, ia sangat sesuai — tetapi pada titik tekanan tinggi pada pakaian yang sentiasa dibasuh dan diregangkan, ia lebih cenderung untuk dibuka dari semasa ke semasa daripada jenis jahitan yang lebih rata dan bertetulang.
Sebaliknya, kami menggunakan jahitan kunci rata 4-jarum 6-benang pada titik tekanan ini. Jahitan flatlock terletak lebih rata pada kulit, yang juga bermakna kurang lecet untuk pemakai akhir, tetapi perkara yang lebih relevan untuk anda sebagai pembeli adalah struktur: pembinaan flatlock hanya lebih kuat pada titik seperti bukaan kelangkang dan kaki di bawah kitaran regangan dan cucian berulang daripada jahitan overlock standard. Ia adalah mesin yang berbeza, struktur jahitan yang berbeza, dan kos yang lebih tinggi untuk dijalankan — itulah sebabnya ia dilangkau apabila kilang berlumba-lumba untuk mencapai titik harga yang lebih rendah.

Pain Point 3: Lace Edges Fray atau Bocor Sepanjang Garis Jahitan
Apabila tepi renda mula berjumbai atau bocor di sepanjang garis jahitan — walaupun teras penyerap benar-benar utuh — punca biasa ialah pembinaan tepi terpaku dan bukannya ikatan haba. Gam murah dan pantas digunakan, dan ia kelihatan bersih pada hari pertama. Masalahnya ialah apa yang berlaku selepas dua puluh atau tiga puluh cucian: ikatan pelekat rosak, dan apabila ia berlaku, tepi itu berhenti mengedap dengan betul. Anda akan mendapat pakaian yang intinya melakukan tugasnya dengan sempurna tetapi pelanggan masih mengalami kebocoran, semata-mata kerana apa yang berlaku pada trim.
Kami memanaskan tepi renda kami dan bukannya melekatkannya. Tepi terikat haba menghasilkan pengedap yang lebih tahan lama dan tahan basuh tepat pada titik di mana gam cenderung gagal - garis jahitan tempat renda bertemu panel penyerap. Ia adalah proses yang lebih perlahan daripada menjalankan garis gam, tetapi ia adalah perbezaan antara kelebihan yang bertahan sepanjang jangka hayat pakaian yang realistik dan yang secara senyap merendahkan setiap kali ia dicuci.
Pain Point 4: Kecacatan Tergelincir pada Produk yang Dihantar
Apabila anda mula melihat kualiti yang tidak konsisten merentas penghantaran — sesetengah unit baik, yang lain dengan teras yang dianjak atau jahitan yang dilangkau — itu jarang sekali seorang tukang jahit yang teruk mempunyai hari cuti. Ia hampir selalu menjadi tanda bahawa proses QC kilang tidak cukup sistematik untuk menangkap variasi pemasangan sebelum ia dihantar. Mana-mana daripada tiga isu pembinaan di atas boleh berlaku sekali-sekala walaupun di kilang yang dikendalikan dengan baik; persoalan sebenar ialah sama ada terdapat proses untuk menangkapnya sebelum kotak itu keluar dari pintu.
Kami menjalankan pengeluaran kami terhadap had kualiti penerimaan AQL 2.5 dengan proses QC 3 peringkat tersebar sepanjang pengeluaran, bukan hanya satu pemeriksaan pada penghujungnya. Itulah mekanisme yang menangkap perkara seperti teras yang dialihkan daripada tempatnya, jahitan yang tidak konsisten, atau pas ikatan yang tidak tahan — sebelum ia sampai ke karton penghantaran. Saya tidak akan berpura-pura mana-mana sistem QC menangkap 100% daripada segala-galanya, setiap masa. Tetapi proses 3 peringkat yang terbina dalam aliran pengeluaran menangkap lebih bermakna daripada satu pemeriksaan akhir talian, dan itulah tuntutan jujur yang akan saya buat mengenainya.
Perbandingan, Berdampingan
Berikut ialah versi pendek semua perkara di atas, di satu tempat:
Kegagalan Biasa | Punca Punca (Pintasan Kilang Biasa) | Pendekatan Pembinaan Ljvogues |
Lapisan kalis air mengelupas/mengelaminasi selepas beberapa kali dibasuh | Filem TPU yang ditekan besi dan bukannya ikatan haba yang betul | Suhu malar, TPU terikat haba tekanan malar pada 18-25 mikron; ujian dalaman kepada 100 cucian (ujian dalaman, bukan diperakui oleh pihak ketiga) |
Jahitan terbuka di celah kelangkang/kaki | Jahitan overlock standard pada titik tekanan tinggi | Jahitan kunci rata 4-jarum 6-benang — lebih rata, lebih kuat pada titik tekanan di bawah regangan/basuh berulang |
Tepi renda pecah atau bocor di sepanjang garis jahitan | Binaan tepi terpaku yang rosak dengan basuhan | Tepi renda terikat haba untuk pengedap yang lebih tahan lama dan tahan basuh |
Kecacatan yang tidak konsisten terlepas ke produk yang dihantar | QC lemah atau satu titik | Had penerimaan AQL 2.5 dengan QC 3 peringkat sepanjang pengeluaran |
Jangan Ambil Pernyataan Saya — Semak Sendiri
Saya boleh menulis keseluruhan artikel ini dan meninggalkannya di 'percayalah kami, kami melakukannya dengan betul.' Saya tidak akan meminta anda berbuat demikian, kerana saya tidak akan mempercayai pembekal yang hanya menawarkan tuntutan kepada saya tanpa apa-apa untuk menyemaknya, dan saya juga tidak mengharapkan anda melakukannya.
Inilah yang sebenarnya saya lakukan jika saya duduk di tempat anda berada:
Minta sampel dan jalankan ujian basuh anda sendiri pada lapisan kalis air. Jangan anggap angka 100 cucian kami sebagai injil — jalankan sendiri, atau jalankan mengikut bilangan cucian yang sepadan dengan cara pelanggan anda menggunakan produk itu dan lihat apa yang berlaku.
Periksa secara fizikal jahitan flatlock dan tepi renda dengan tangan. Anda boleh merasakan perbezaan antara jahitan kunci rata dan jahitan overlock, dan biasanya anda boleh membezakan tepi terikat haba daripada jahitan terpaku hanya dengan menariknya perlahan-lahan pada garisan trim. Ini tidak memerlukan peralatan makmal.
Minta untuk melihat video kilang atau barisan pengeluaran tentang proses ikatan haba dalam tindakan. Jika pembekal tidak dapat menunjukkan kepada anda mesin dan proses sebenar berjalan, itu memberitahu anda sesuatu dengan sendirinya.
Itulah sebabnya pensampelan prototaip 7 hari kami wujud — bukan sahaja untuk memberikan anda produk untuk dilihat, tetapi untuk memberi anda sesuatu untuk diuji sebelum anda komited untuk menjalankan pengeluaran. MOQ kami ialah 50 keping setiap warna bagi setiap saiz, yang cukup rendah sehingga mengesahkan tuntutan ini sendiri tidak sepatutnya menelan belanja atau masa yang banyak.
Jika anda pernah dibakar sebelum ini, saya faham naluri untuk meragui apa sahaja yang diberitahu oleh kilang tentang kualiti pembinaannya sendiri. Kesangsian itu sihat. Gunakannya — minta sampel, jalankan ujian, lihat jahitan dengan tangan anda sendiri, dan kemudian buat keputusan.
Anda boleh menghubungi kami terus di info@ljvogues.com , di WhatsApp di +86-199-2880-2613, atau melalui ljvogues.com.
— Ocean Yang, Pengasas & Ketua Pegawai Eksekutif, Ljvogues