



Kung binabasa mo ito, malaki ang posibilidad na nakabalik ka na ng isang batch mula sa isang customer na may reklamong hindi mo nakitang dumarating — isang waterproof panel na nababalat pagkatapos ng isang buwan ng normal na paglalaba, isang tahi na nahati sa pundya, isang puntas na nagsimulang tumulo sa gilid kahit na maayos ang core. I'd bet on it, actually. Halos lahat ng mamimili ng brand na kausap ko kung sino ang nagmula sa period underwear dati ay may kuwentong tulad nito, at ito mismo ang dahilan kung bakit ko isinusulat ang isang ito nang iba kaysa sa huling ilang sa seryeng ito.
Hindi ito isang artikulong 'what is a waterproof layer'. Naisulat ko na yan. Ito ang isa kung saan sasabihin ko sa iyo, partikular, kung ano ang may posibilidad na magkamali sa pagtatayo sa iba pang mga pabrika, kung bakit ito nangyayari, at kung paano kami nagtatayo ng mga bagay sa ibang paraan sa Ljvogues para makapagpasya ka para sa iyong sarili kung mahalaga ito sa iyong negosyo.

Ang Mga Pagkabigo na Malamang na Nakita Mo Na
Karamihan sa mga pagbabalik at reklamo na naririnig ko mula sa mga mamimili na lumilipat ng mga supplier ay nahuhulog sa tatlo o apat na balde, at wala sa mga ito ang random. Ang mga pagkabigo sa konstruksyon sa period underwear ay halos hindi kailanman malas — ang mga ito ay ang predictable na resulta ng ilang partikular na shortcut na ginawa sa panahon ng assembly, at kapag alam mo na kung ano ang mga shortcut na iyon, makikita mo ang mga ito bago ka maglagay ng maramihang order. Iyan ang buong premise ng artikulong ito.
Ang apat na madalas kong marinig:
Ang layer na hindi tinatablan ng tubig ay nagbabalat o bumubula pagkatapos ng medyo maliit na bilang ng mga paghuhugas.
Ang mga tahi ay nakabukas sa pundya o butas ng paa bago ang inaasahang haba ng buhay ng damit.
Ang mga gilid ng puntas ay gumugulo o nagsisimulang tumulo sa linya ng tahi, kahit na ang sumisipsip na core sa ilalim ay hindi nasira.
Mga depekto — nalipat ang mga core, nilaktawan ang mga tahi, hindi pantay-pantay na pagbubuklod — lumalabas at napupunta sa mga kamay ng isang customer sa halip na mahuli bago ipadala.
Suriin natin ang bawat isa, kung ano talaga ang sanhi nito, at kung ano ang ginagawa natin sa halip.
Pain Point 1: Nababalat ang Waterproof Layer Pagkatapos ng Ilang Paghugas
Kapag ang isang hindi tinatablan ng tubig na layer ay na-delaminate o bumubula pagkatapos ng ilang beses na paghuhugas, ang pangunahing dahilan ay halos palaging ang pelikula ay na-iron-press sa tela sa halip na maayos na nakadikit sa init. Nakita ko ang reklamong ito nang higit pa kaysa sa iba pa mula sa mga mamimili na lumipat sa amin, at kapag naunawaan mo kung paano gumagana ang pagpindot sa bakal, hindi ito nakakagulat.
Ang pagpindot sa bakal ay naglalapat ng init nang hindi pantay at panandalian — isipin ito tulad ng paggamit ng plantsa sa bahay sa halip na isang kontroladong proseso ng industriya. Ang bono sa pagitan ng TPU film at ng tela sa ilalim ay mahina mula sa unang araw, kahit na mukhang maayos ito. Kailangan lang ng paulit-ulit na wash-and-dry cycle para sumuko ang mahinang bond na iyon, at sa oras na iyon, nasa laundry basket na ito ng customer, hindi sa production floor namin kung saan namin ito mahuhuli.
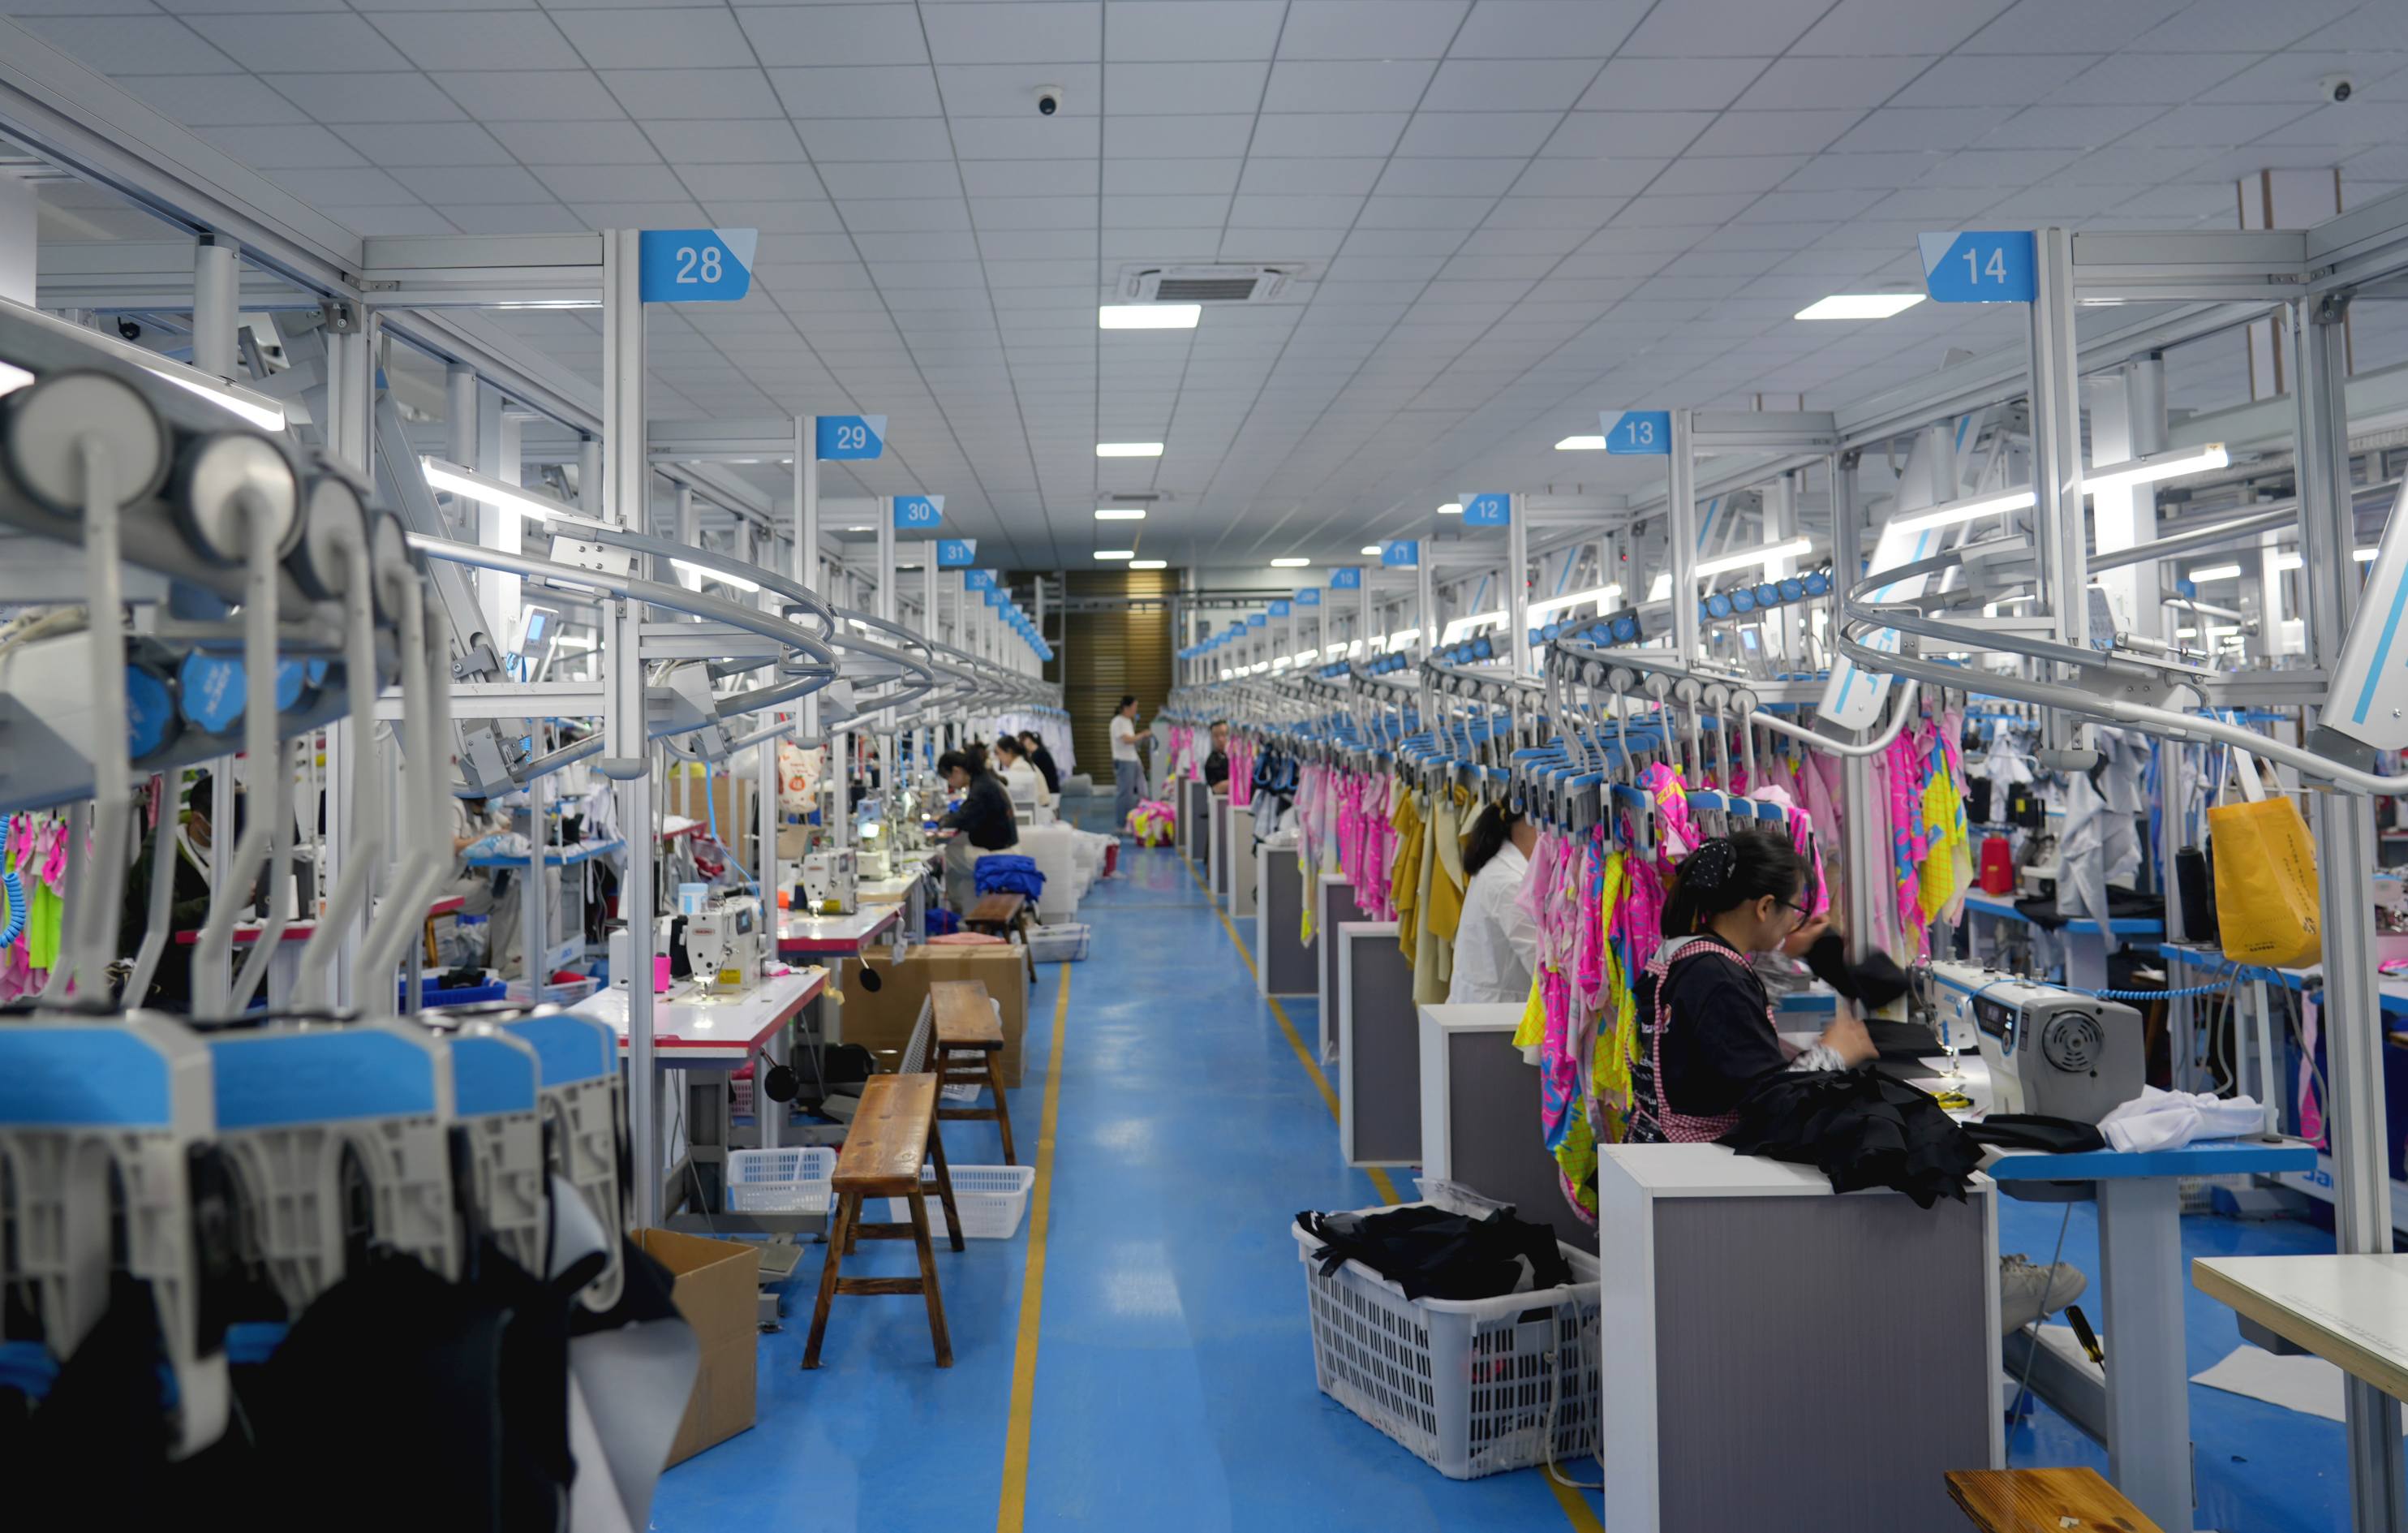
Sa Ljvogues, ibina-bond namin ang aming TPU waterproof layer gamit ang constant-temperature, constant-pressure heat-bonding machine, na inilalapat ang pelikula sa 18-25 microns sa halip na pindutin ito. Sa aming panloob na pagsubok, ang heat-bonded construction na ito ay nakaligtas sa 100 na paghuhugas nang walang delamination, habang ang mga alternatibong pinipindot sa bakal sa parehong panloob na pagsubok ay karaniwang nagsisimulang mabigo — pagbabalat o pag-delaminate — sa isang lugar sa pagitan ng 3 at 8 na paghuhugas. Gusto kong maging direkta tungkol sa kung ano ang ibig sabihin ng numerong iyon: ito ang aming internal na factory test, hindi isang third-party na certified na resulta. Walang panlabas na lab ang nag-verify ng 100-wash figure. Ngunit ito ang parehong mga kundisyon ng pagsubok na patuloy naming pinapatakbo sa sarili naming produksyon, at ito ang dahilan kung bakit namin binuo ang layer sa ganitong paraan sa halip na putulin ang mas mabilis na sulok.
Pain Point 2: Mga tahi na nakabukas sa pundya o Bukas ng binti
Kapag nahati ang mga tahi sa mga stress point tulad ng crotch o leg openings pagkatapos ng normal na pagkasira, ang dahilan ay karaniwang karaniwang overlock stitching na ginagamit sa isang lugar na tumatagal ng paulit-ulit na pag-inat at paghuhugas ng stress na hindi ito ginawa. Ang overlock stitching ay karaniwan, ito ay mabilis, at para sa maraming aplikasyon ng mga damit ay ayos lang ito — ngunit sa mga high-stress point sa isang damit na patuloy na nilalabhan at nababanat, mas madaling mabuksan ito sa paglipas ng panahon kaysa sa isang mas patag at mas pinatibay na uri ng tahi.
Gumagamit kami ng 4-needle 6-thread flatlock seams sa mga stress point na ito sa halip. Ang flatlock seams ay mas patag sa balat, na nangangahulugan din ng mas kaunting chafing para sa end wearer, ngunit ang mas nauugnay na punto para sa iyo bilang isang mamimili ay structural: ang flatlock construction ay mas malakas lang sa mga punto tulad ng crotch at leg openings sa ilalim ng paulit-ulit na stretch at wash cycle kaysa sa karaniwang overlock seam. Ibang makina ito, ibang istraktura ng tusok, at mas malaki ang gastos sa pagpapatakbo — na eksakto kung bakit ito nalalaktawan kapag ang isang pabrika ay nakikipagkarera upang maabot ang mas mababang presyo.

Pain Point 3: Lace Edges Fray o Leak Sa Kahabaan ng Seam Line
Kapag ang mga gilid ng puntas ay nagsimulang mapunit o tumutulo sa kahabaan ng linya ng tahi - kahit na ang sumisipsip na core ay ganap na buo - ang karaniwang dahilan ay ang nakadikit na konstruksyon sa gilid sa halip na init-bonding. Ang pandikit ay mura at mabilis na ilapat, at mukhang malinis ito sa unang araw. Ang problema ay kung ano ang mangyayari pagkatapos ng dalawampu o tatlumpung paghuhugas: ang malagkit na bono ay nasira, at kapag nangyari ito, ang gilid na iyon ay hihinto sa pag-seal nang maayos. Napupunta ka sa isang kasuotan kung saan ginawa ng core ang trabaho nito nang perpekto ngunit nakaranas pa rin ng pagtagas ang customer, dahil lang sa nangyari sa trim.
Pinainit namin ang aming mga gilid ng puntas sa halip na idikit ang mga ito. Ang isang gilid na nakagapos sa init ay lumilikha ng mas matibay, lumalaban sa paghuhugas ng selyo sa mismong punto kung saan malamang na mabigo ang pandikit - ang linya ng tahi kung saan nakakatugon ang puntas sa sumisipsip na panel. Ito ay isang mas mabagal na proseso kaysa sa pagpapatakbo ng isang linya ng pandikit, ngunit ito ang pagkakaiba sa pagitan ng isang gilid na humahawak sa makatotohanang habang-buhay ng damit at isa na tahimik na bumababa sa tuwing ito ay dumaan sa paglalaba.
Pain Point 4: Lumipas ang mga Depekto sa Ipinadalang Produkto
Kapag nagsimula kang makakita ng hindi pare-parehong kalidad sa isang kargamento — ang ilang mga unit ay maayos, ang iba ay may shifted core o isang nilaktawan na tusok — iyon ay bihirang isang masamang mananahi na walang araw. Ito ay halos palaging isang senyales na ang proseso ng QC ng pabrika ay hindi sapat na sistematiko upang mahuli ang pagkakaiba-iba ng assembly bago ito ipadala. Anuman sa tatlong isyu sa konstruksiyon sa itaas ay maaaring mangyari paminsan-minsan kahit na sa isang mahusay na pinapatakbo na pabrika; ang tunay na tanong ay kung mayroong isang proseso sa lugar upang mahuli ito bago lumabas ang kahon sa pinto.
Pinapatakbo namin ang aming produksyon laban sa isang limitasyon sa kalidad ng pagtanggap ng AQL 2.5 na may 3-stage na proseso ng QC na kumakalat sa buong produksyon, hindi lang isang inspeksyon sa dulo. Iyan ang mekanismong nakakakuha ng mga bagay tulad ng isang core na naalis sa lugar, isang tusok na hindi pare-pareho, o isang bonding pass na hindi humawak — bago ito umabot sa isang karton sa pagpapadala. Hindi ako magpapanggap na ang anumang QC system ay nakakakuha ng 100% ng lahat, sa bawat oras. Ngunit ang isang 3-stage na proseso na binuo sa daloy ng produksyon ay nakakakuha ng higit sa isang solong end-of-line check, at iyon ang tapat na paghahabol na gagawin ko tungkol dito.
Ang Paghahambing, Magkatabi
Narito ang maikling bersyon ng lahat ng nasa itaas, sa isang lugar:
Karaniwang Pagkabigo | Root Cause (Karaniwang Factory Shortcut) | Ljvogues Construction Approach |
Ang hindi tinatagusan ng tubig na layer ay nagbabalat/nagdelamina pagkatapos ng ilang paghugas | Iron-pressed TPU film sa halip na tamang heat-bonding | Constant-temperatura, constant-pressure heat-bonded TPU sa 18-25 microns; panloob na pagsubok sa 100 paghuhugas (panloob na pagsusuri, hindi sertipikado ng third-party) |
Bukas ang mga tahi sa bukaan ng pundya/binti | Karaniwang overlock stitching sa mga high-stress point | 4-needle 6-thread flatlock seams — mas patag, mas malakas sa mga stress point sa paulit-ulit na pag-inat/paghuhugas |
Ang mga gilid ng puntas ay nababalot o tumutulo sa linya ng tahi | Nakadikit na konstruksyon sa gilid na nasisira sa paglalaba | Heat-bonded lace edges para sa mas matibay, wash-resistant seal |
Ang hindi pare-parehong mga depekto ay dumaan sa ipinadalang produkto | Mahina o single-point QC | AQL 2.5 na limitasyon sa pagtanggap na may 3-stage na QC sa buong produksyon |
Huwag Kunin ang Aking Salita para Dito — Suriin Mo Ito
Maaari ko sanang isulat ang buong artikulong ito at iwanan ito sa 'pagkatiwalaan kami, ginagawa namin ito nang tama.' Hindi ko hihilingin sa iyo na gawin iyon, dahil hindi ako magtitiwala sa isang supplier na nag-aalok lamang sa akin ng mga claim na walang anumang bagay na susuriin sa kanila, at hindi ko rin inaasahan na gagawin mo ito.
Narito kung ano talaga ang gagawin ko kung ako ay nakaupo kung nasaan ka:
Humiling ng sample at magpatakbo ng sarili mong wash test sa waterproof layer. Huwag isipin ang aming 100-wash figure bilang ebanghelyo — patakbuhin ito nang mag-isa, o patakbuhin ito sa bilang ng mga paglalaba na tumutugma sa kung paano aktwal na ginagamit ng iyong mga customer ang produkto, at tingnan kung ano ang mangyayari.
Pisikal na siyasatin ang mga flatlock seams at lace edge sa pamamagitan ng kamay. Mararamdaman mo ang pagkakaiba sa pagitan ng flatlock seam at overlock seam, at karaniwan mong masasabi ang heat-bonded na gilid mula sa nakadikit sa pamamagitan lamang ng paghila dito nang malumanay sa trim line. Hindi ito nangangailangan ng kagamitan sa laboratoryo.
Hilingin na makita ang factory o production line na video ng proseso ng heat-bonding na gumagana. Kung ang isang supplier ay hindi maipakita sa iyo ang aktwal na makina at proseso na tumatakbo, iyon ay nagsasabi sa iyo ng isang bagay sa sarili nitong.
Iyan mismo ang umiiral para sa aming 7-araw na prototype sampling — hindi lang para bigyan ka ng isang produkto na titingnan, ngunit para bigyan ka ng isang bagay na susuriin bago ka mag-commit sa isang production run. Ang aming MOQ ay 50 piraso bawat kulay bawat laki, na sapat na mababa na ang pag-verify sa mga claim na ito mismo ay hindi dapat gumastos ng makabuluhang halaga ng pera o oras.
Kung nasunog ka dati, naiintindihan ko ang likas na pag-aalinlangan sa anumang bagay na sasabihin sa iyo ng isang pabrika tungkol sa sarili nitong kalidad ng konstruksiyon. Ang pag-aalinlangan na iyon ay malusog. Gamitin ito - humiling ng sample, patakbuhin ang pagsubok, tingnan ang mga tahi gamit ang iyong sariling mga kamay, at pagkatapos ay magpasya.
Maaari mo kaming maabot nang direkta sa info@ljvogues.com , sa WhatsApp sa +86-199-2880-2613, o sa pamamagitan ng ljvogues.com.
— Ocean Yang, Tagapagtatag at CEO, Ljvogues