



innehållsförteckning
TL;DR: Periodisk kvalitetskontroll av underkläder går över 3 steg – Pre-Production Inspection (PPI), Under Production Inspection (DPI) och Pre-Shipment Inspection (PSI). Använd AQL 2.5 som standard för större defekter på intimkläder. Absorberande prestanda måste testas oberoende, inte självrapporteras av fabriken. Tredjepartsinspektion för alla beställningar över 10 000 USD är inte förhandlingsbar.
Varför QC betyder mer i periodiska underkläder än i vanliga kläder
Ett missat stygn på ett vanligt par underkläder är en kosmetisk olägenhet. Ett missat stygn på kilen av periodiska underkläder kan resultera i läckage, ett par förstörda byxor och ett inlägg på sociala medier som når 50 000 personer innan du kan utfärda en ersättare.
Periodiska underkläder har ett implicit prestandalöfte: att det kommer att hålla vätska under verkliga förhållanden, utan att läcka, utan obehag och utan att försämras efter upprepad tvätt. När det löftet misslyckas är skadan inte bara en returnerad enhet – det är kollapsen av kundernas förtroende för ditt varumärke.
Bureau Veritas , ett av världens ledande testlaboratorier, har utvecklat proprietära testmetoder för absorptionsförmåga speciellt för period- och läckagesäkra underkläder för att ta itu med gapet mellan fabriksangivna prestanda och verkliga resultat. Deras testramverk täcker prestanda för fukthantering, andningsförmåga, snabbtorkande påståenden och PFAS-efterlevnad – områden där självcertifiering av fabriker är otillräcklig.
För B2B-köpare översätts detta till en enkel regel: absorptionskrav måste verifieras oberoende, inte accepteras på fabrikens ord. En beställning på 2 000 enheter som testar vid 60 % av den angivna absorptionsförmågan är inte en mindre avvikelse – det är en produktansvarsfråga.
Ramverket för kvalitetskontroll i denna guide är utformat för att fånga upp defekter innan de lämnar fabriken, inte efter att de landar i ditt lager eller dina kunders händer.

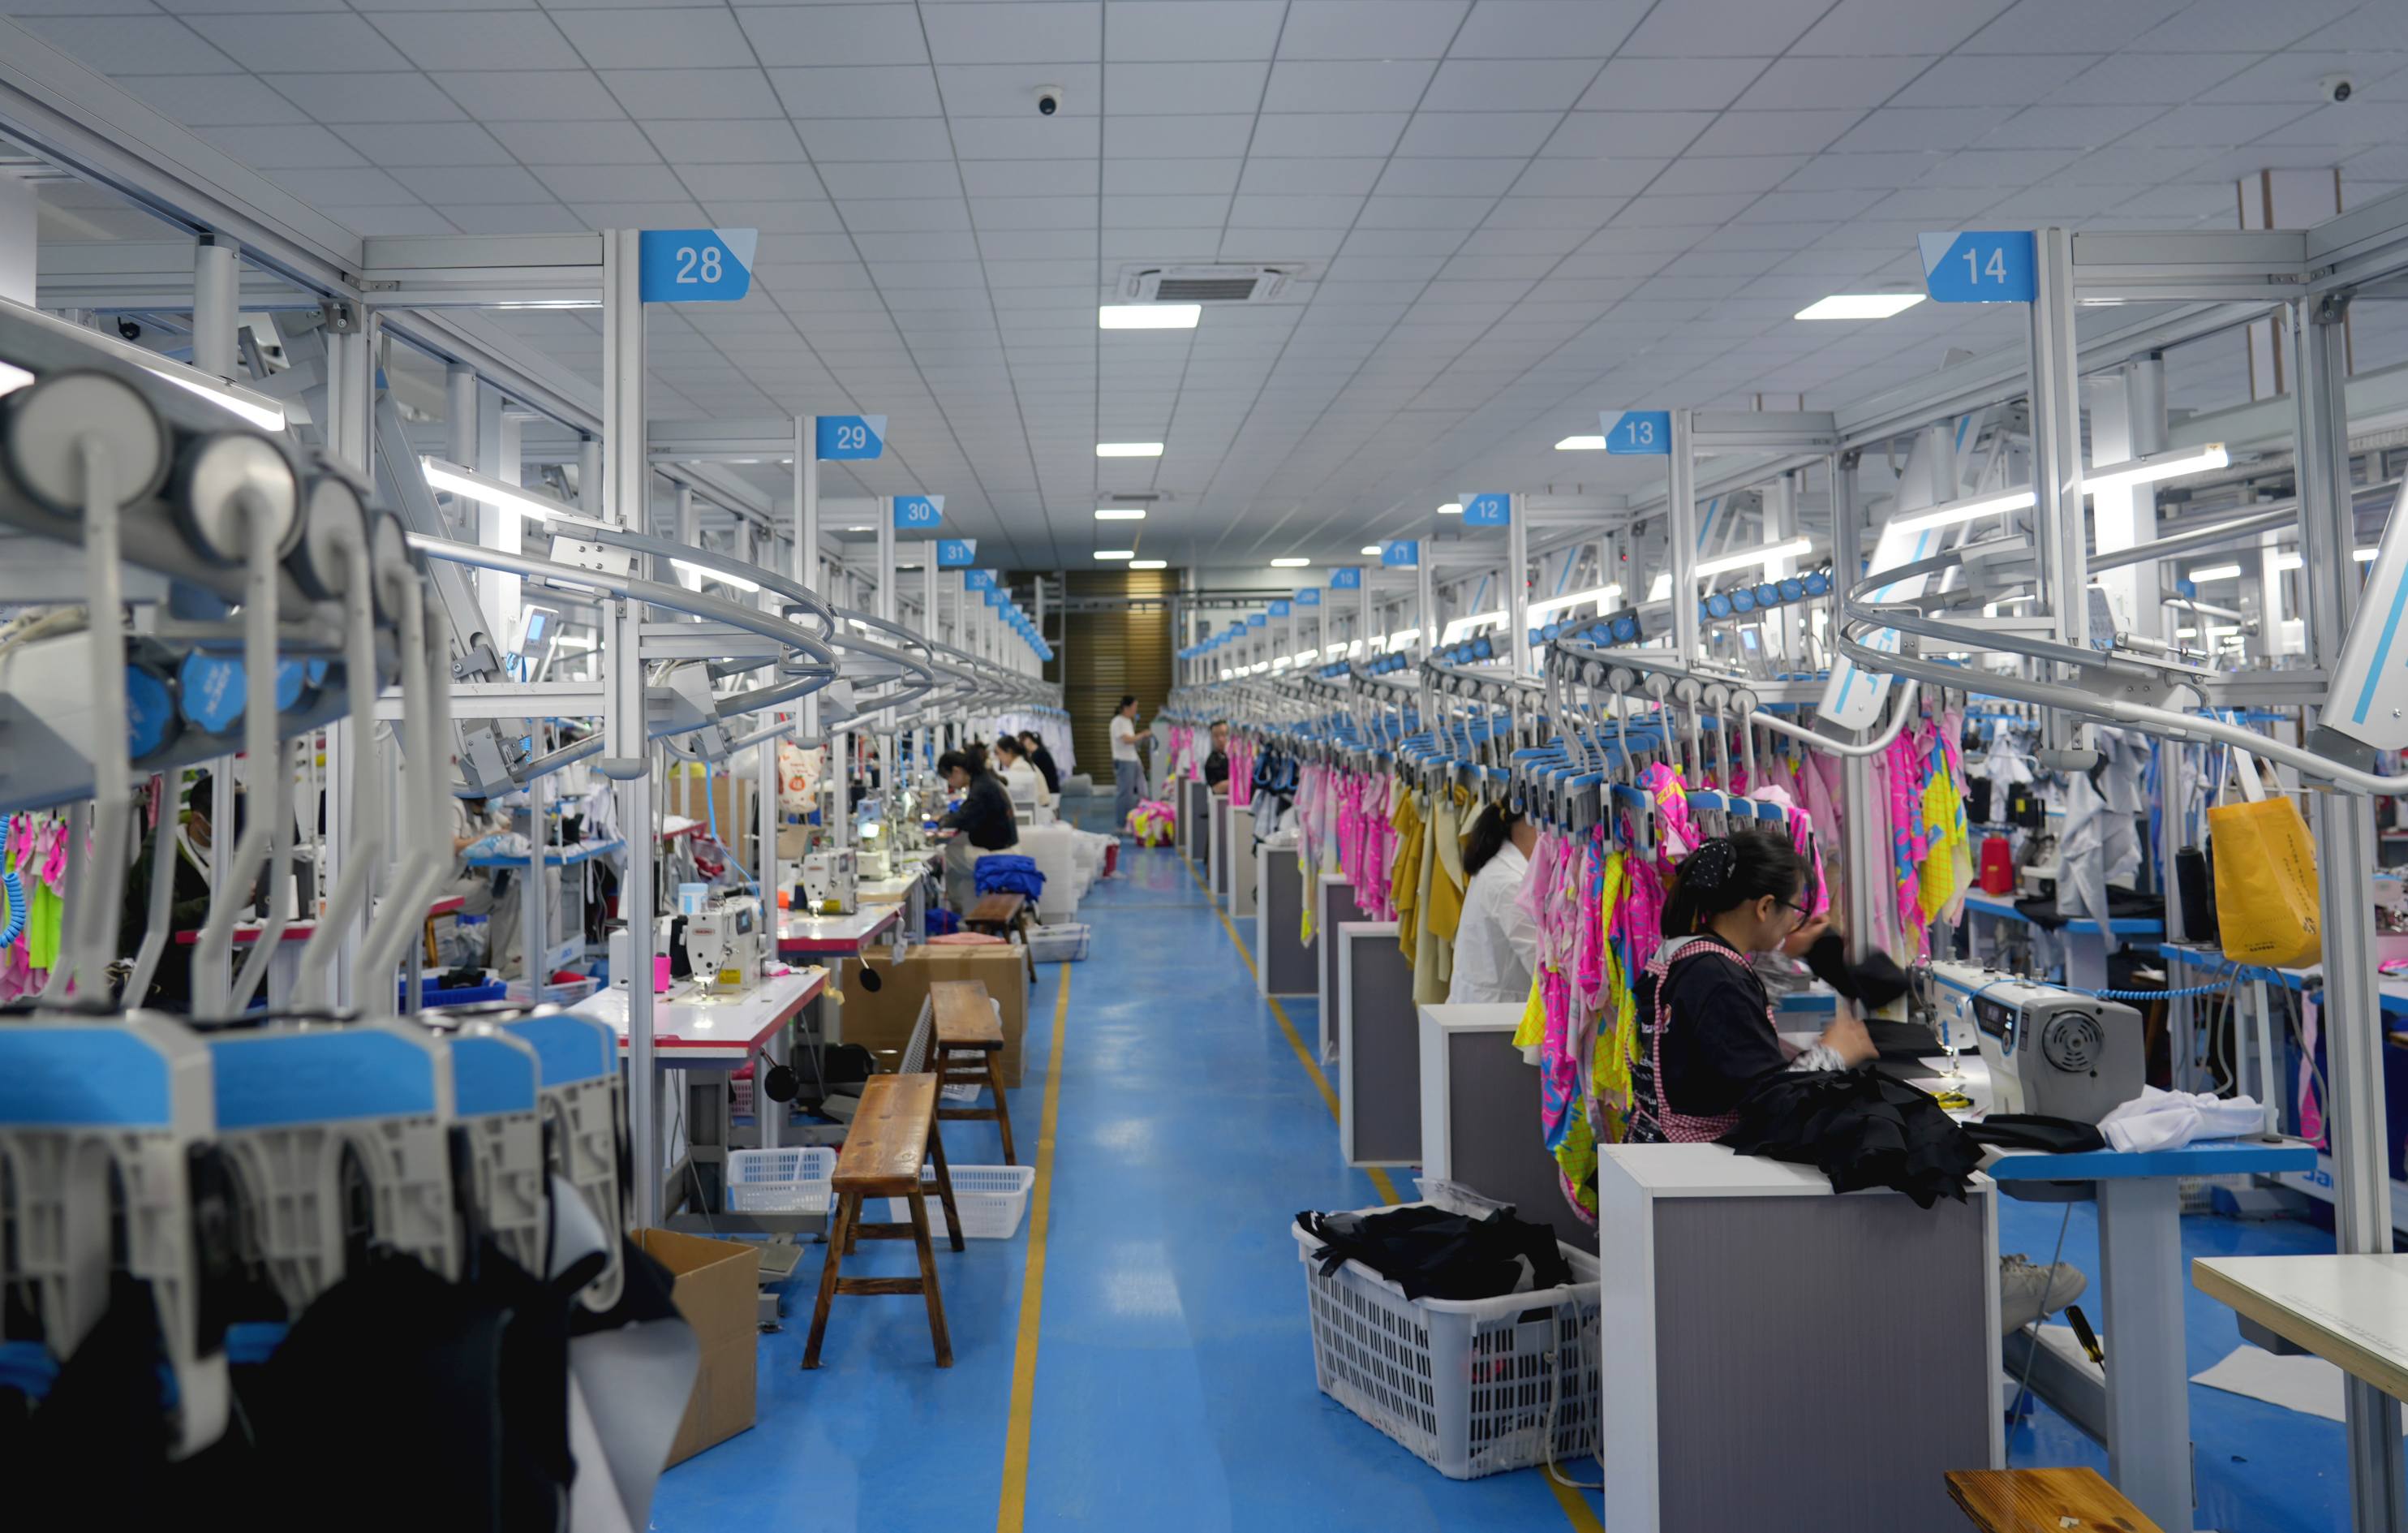
QC-arbetare inspekterar midjebandets mått.
3-stegs QC-ramverket
Professionella köpare behandlar kvalitetskontroll som en kontinuerlig process, inte en enda kontroll. Branschstandarden är ett ramverk i tre steg byggt kring viktiga produktionsmilstolpar.
Pre-Production Inspection (PPI)
Tidpunkt: Innan kapningen börjar, efter att material anländer till fabriken.
PPI är din första försvarslinje. Syftet är att verifiera att materialet som ingår i din beställning matchar de specifikationer som du godkände under provtagningen. I det här skedet kostar det ingenting att fånga ett problem. Efter att skärningen har påbörjats kostar omarbetning pengar. Efter sömnad kostar det mycket mer.
PPI checklista objekt:
Kontrollera att tygrullarna matchar det godkända provet (Pantone-referens, vikt, handkänsla)
Verifiera GSM (gram per kvadratmeter) med labbmätning — acceptabel tolerans är ±5 % av spec.
Granska laboratorietestcertifikat för det absorberande kärnlaminatet
Bekräfta att PFAS-fri certifiering är aktuell och täcker den specifika tygsatsen i produktionen
Godkänn på nytt eventuella reviderade prover om materialbyten har gjorts sedan det senaste godkännandet
Inspektera trim: resår, tråd, etiketter, förpackningsmaterial
Om fabriken inte kan producera laboratorietestcertifikat för den absorberande kärnan i detta skede, stoppa produktionen. Fortsätt endast när dokumentation finns till hands.

Arbetare inspekterar tyget.
Under produktionsinspektion (DPI)
Tidpunkt: När 20–30 % av beställningen är klar och packad.
DPI:n fångar upp systemiska produktionsfel tillräckligt tidigt för att rätta till dem utan att kassera hela körningen. Att inspektera 20–30 % färdigställande betyder att fabriken har etablerat sin produktionsrytm – så alla mönster i sömnadskvalitet, sömkonsistens eller storleksavvikelse är redan synliga.
DPI-kontrollpunkters fokusområden:
Stygntäthet och jämnhet över produktionsenheter (jämför med godkänt prov)
Kilkonstruktion och noggrannhet för placering av absorberande skikt
Storleksmärkningens konsistens (ett felmärkt M för ett L i detta skede kan korrigeras; efterförpackning, det kräver individuell ombesiktning)
Tidig absorptionsförmåga punktkontroll: välj 3–5 enheter slumpmässigt och utför ett statiskt hälltest
Färgkonsistens över den aktuella produktionssatsen jämfört med den godkända swatchen
Ett DPI-fynd betyder inte automatiskt en misslyckad beställning – det ger dig möjlighet att utfärda en korrigerande åtgärdsbegäran (CAR) och återinspektera den korrigerade produktionen innan den slutförs.
Inspektion före leverans (PSI)
Tidpunkt: När 100 % av produktionen är klar och minst 80 % är packad.
PSI är den sista kontrollpunkten innan varor lämnar fabriken. Detta är det mest kritiska steget och det som avgör om försändelsen släpps eller hålls. PSI bör alltid utföras av ett tredjepartsinspektionsföretag på order över 10 000 USD.
PSI omfattning:
Fullständig AQL-baserad stickprovstagning av färdiga, packade enheter
Visuell inspektion, mätningskontroll och absorptionsfläcktest
Verifiering av kartongantal mot packlista
Kontroll av streckkod och UPC-skannbarhet
Granskning av all dokumentation: testcertifikat, överensstämmelsedeklarationer, packlistans noggrannhet
PSI resulterar i en skriftlig rapport med fotografier. Den rapporten är ditt juridiska och kommersiella skydd om en tvist uppstår efter leverans.
AQL-standarder förklaras
AQL står för Acceptable Quality Level — den maximala andelen defekta enheter i ett parti som anses vara acceptabelt. Under ISO 2859-1 (även publicerad som ANSI/ASQ Z1.4), AQL definierar både provstorleken du måste inspektera och de maximalt tillåtna defekterna inom det provet.
För intima kläder – inklusive tidstypiska underkläder – är industristandardens AQL-nivåer:
Defektkategori | AQL-nivå | Menande |
Kritisk | 0 | Nolltolerans – varje kritisk defekt misslyckas med partiet |
Större | 2.5 | Upp till 2,5 % större defekter är acceptabla |
Mindre | 4.0 | Upp till 4,0 % mindre defekter accepteras |
Provstorlek i praktiken:
För många 1 000 enheter under Allmän inspektionsnivå II:
Kodbokstav J gäller
Provstorlek: 80 stycken
Acceptera punkt för Major (AQL 2.5): 5 defekter
Acceptera punkt för mindre (AQL 4.0): 7 defekter
Avslagspunkt för Major: 6 eller fler defekter
Avslagspunkt för Mindre: 8 eller fler defekter
Detta innebär: av 80 enheter som valts slumpmässigt från en 1 000-delars lot, om 6 eller fler visar stora defekter, avvisas hela partiet enligt AQL 2.5.
Så här anger du AQL i ditt köpekontrakt:
Inkludera följande klausul ordagrant i din inköpsorder eller leverantörsavtal:
'Slutlig produktinspektion kommer att utföras enligt ISO 2859-1, allmän inspektionsnivå II. Acceptabel kvalitetsnivå: 0 för kritiska defekter, 2,5 för större defekter, 4,0 för mindre defekter. Köparen förbehåller sig rätten att utföra eller beställa tredjepartsinspektion när som helst under produktionen. Fabriken ska ge obegränsad tillgång till inspektionsändamål.'
Detta språk ger dig rättslig ställning att avvisa icke-överensstämmande leveranser och hålla inne betalning.

AQL-inmatningsformulär
Master QC-checklistan för periodiska underkläder
Denna checklista täcker alla sex inspektionskategorierna. Använd det som grund för ditt inspektionsprotokoll med din fabrik, ditt interna team eller din tredje parts inspektionsleverantör.
A. Materialverifiering
Tyget matchar godkänd provbit – bekräfta Pantone-färgreferens och handkänsla
GSM-mätning faller inom spec ±5 % (väg ett 10 cm × 10 cm prov och beräkna)
Absorberande kärnlabbtestcertifikat närvarande och aktuella (utfärdade inom 12 månader)
PFAS-fritt certifikat verifierat – måste täcka det specifika tygsatsnumret i produktionen, inte ett generiskt varumärkescertifikat
Resår och trim matchar godkända specifikationer (bredd, stretchåterställning, färg)
Trådfärg och vikt matchar godkännande
Varför detta är viktigt: Tygersättningar är den vanligaste orsaken till dålig absorptionsförmåga. Om fabriken byter till ett lägre GSM-absorberande lager utan avisering – för att hantera kostnadsöverskridanden – kommer produkten inte att uppfylla sin angivna kapacitet. Materialverifiering vid PPI och igen hos PSI täpper till detta gap.
B. Byggkvalitet
Stygntäthet (SPI — maskor per tum) mätt vid 10–12 SPI för huvudsömmar
Sömstyrka testad: minst 5 lbs (ungefär 2,3 kg) dragkraft på sömmarna
Kilfäste: inga lösa ändar, inga springor vid hörnskarvar
Inga överhoppade stygn någonstans på plagget
Inga trasiga gängor – kontrollera hela omkretsen av varje enhet som inspekteras
Elastisk placering konsekvent: centrerad i midjebandet, inte vriden, korrekt spänning
Benöppning elastisk spänning uniform — testa genom att sträcka till kroppsmått och släppa
Fållfinish: platt, ingen rullning, inga exponerade råa kanter
Inspektörens anmärkning: SPI-verifiering kräver en lupp eller förstoringsglas. Räkna stygn över en 1-tums spännvidd på kilsömmen, som tar den högsta belastningen vid användning. Färre än 10 SPI är en stor defekt på periodiska underkläder.
C. Test av absorptionsförmåga
Fullständig laboratorietester utförs förproduktion och på prover före leverans. Vid inspektion ger punkttestning en riktningsavläsning.
Statiskt absorptionstest: Mätta en provenhet och mät den totala absorberade vätskan (ml). Jämför med angiven kapacitet. Acceptabel varians: ±10% av spec.
Dynamiskt läckagetest: Simulera slitagerörelser (böja, sitta, gå rörelse) efter mättnad – kontrollera om vätska migrerar till det yttre lagret
Återvätningstest: Efter mättnad, applicera lätt tryck på det inre lagret med vitt absorberande papper. Papperet bör inte visa någon betydande fuktöverföring. Om betydande överföring inträffar är det inre lagret inte tillräckligt sugande - detta är en funktionsdefekt.
Retention vid 5 tvättar: Detta test utförs på förproduktionsprover. Tvätta 5× enligt instruktionerna på skötseletiketten. Testa absorptionsförmågan igen efter tvätt 5. Prestanda ska bibehålla ≥90 % av den ursprungliga kapaciteten.
För formell certifiering av absorptionskrav – särskilt för återförsäljare som kräver det – provision Bureau Veritas eller Intertek för att utföra fullständiga prestandatester mot ditt specifikationsblad.

LJVOGUES-period-underkläder-absorptionskapacitet-testning
D. Dimensionsnoggrannhet
Mått i storleksklass matchar tekniska paketspecifikationer – använd ett måttband på platta plagg
Storlekstolerans: ±0,5 tum (ungefär ±1,3 cm) på alla nyckelmått
Stretchtest för midjeband: sträck till maximalt och bekräfta att det återgår till inom 0,5 tum från originalmåttet (elastiskt återhämtningstest)
Måtten på benöppningen matchar spec vid osträckt läge
Framtill och bakåt höjning inom tolerans
Killängd och bredd inom specifikationen – avgörande för täckningsfunktionen
Typiska mätpunkter för tidstypiska underkläder tech pack: midja avslappnad, midja sträckt, höft, framtill, bakåt, lår, benöppning, killängd, kilbredd.

Arbetare inspekterar noggrannheten hos dimensionstoleranser.
E. Visuellt och estetiskt
Färglikformighet över alla enheter i inspektionsprovet — jämför direkt med godkänd färgprov
Inga tygdefekter synliga: inga hakar, hål, drag, fläckar eller skuggningar i ett enda stycke
Konsistens mellan batch-till-batch - om beställningen sträcker sig över flera produktionsbatcher, jämför dem
Tryck- eller broderikvalitet (om tillämpligt): skarpa kanter, korrekt Pantone-matchning, inga blödningar, inga rynkningar
Etikettplacering: centrerad, platt, korrekt placerad per godkänt prov
Etikettens läsbarhet: all text är läsbar, ingen bläcksmetad, ingen etikettförvrängning
Skuggning - där olika enheter i samma storlek ser olika färger ut - är ett stort fel om det syns sida vid sida i detaljhandeln. Kontrollera detta genom att lägga 5 enheter av samma färg platt bredvid varandra.
F. Förpackning och märkning
Skötseletikett närvarande och korrekt: tvätttemperatur, torkmetod, strykinstruktion, blekningsinstruktion
Ursprungslandsetikett finns: 'Made in China' (eller tillämpligt) — obligatoriskt för de flesta importmarknader
Storleksetikett på plagget matchar storleksetiketten på polybagen eller hängetiketten
Polybag-kvalitet: korrekt tjocklek (vanligtvis 0,04–0,06 mm), inga vassa kanter, självtätande om specificerat
Box/detaljhandelsförpackningskvalitet: inga skador, tryckkvaliteten matchar godkänd konst
Streckkods- och UPC-skannbarhet: skanna varje enhet i provet med en streckkodsläsare - en 100 % skanningshastighet krävs
Kartongetiketter korrekta: stil, färg, storlek, kvantitet, PO-nummer matchar packlistan
Streckkodsfel är en vanlig orsak till återkrav. Bekräfta skanningsbarhet under PSI, inte vid ankomst till distributionscentralen.

Kritiska vs större vs mindre defekter - hur man klassificerar
Defektklassificering | Definition | Exempel på periodiska underkläder |
Kritisk | gör produkten osäker eller olämplig för användning; regelöverträdelse | PFAS-kontamination upptäckt; nålfragment i färdigt plagg; mögel eller förorening på absorberande skikt; farliga kemikalierester över föreskrivet gränsvärde |
Större | Sannolikt orsaka kundklagomål, retur eller funktionsfel | Kilsömfel under dragtest; absorbans under 80 % av angiven kapacitet; fel storleksetikett på plagget; betydande färgavvikelse från godkänd standard; återvätningsfel; trasig resår |
Mindre | Påverkar inte funktionen; kommer sannolikt inte att orsaka avkastning men under idealisk standard | Lätt trådklippning saknas; etikettplacering 3 mm utanför mitten; mindre tryckdensitetsvariation; polybag något feljusterad |
Nyckelprincip: Klassificera konservativt. När du är osäker mellan Major och Critical, behandla det som kritiskt. När du är osäker mellan moll och major, behandla det som major. Kostnaden för ett misslyckande på fältet i periodiska underkläder – kunders förlägenhet, exponering för sociala medier, potentiella hälsopåståenden – överstiger vida kostnaden för att omarbeta ett gränsparti.
Tredjepartsinspektionstjänster
För alla beställningar över 10 000 USD i FOB-värde är tredjepartsinspektion före leverans standardpraxis. Under den tröskeln kan kostnadsvinsten vara marginell för enkla ombeställningsprogram med en pålitlig leverantör; för nya fabriker eller nya produktkategorier, använd tredjepartsinspektion oavsett ordervärde.
Vad tredjepartsinspektörer tillhandahåller:
Oberoende provtagning enligt din angivna AQL
Fotografisk dokumentation av alla upptäckta defekter
Måttmått mot ditt teknikpaket
Resultat av streckkodsskanning
Skriftlig godkänd/underkänd rapport levereras vanligtvis inom 24 timmar
Kosta:
Leverantör | Indikativ kostnad (Kina) | Vändning | Anteckningar |
300–600 USD/mandag | 24–72 timmar | Företagsnivå; allmänt accepterad av stora återförsäljare | |
300–500 USD/mandag | 24–48 timmar | Stark i textil och absorptionstestning | |
300–500 USD/mandag | 24–48 timmar | Globalt nätverk; allmänt accepterad | |
Från 309 USD/mandag | Rapport samma dag | Stark plattformsanalys; 48-timmars driftsättning | |
AQF | Från 298 USD/mandag | 24–48 timmar | EU-efterlevnadsfokus |
De flesta inspektioner för ett enstaka fabriksbesök som omfattar ett parti kräver en mandag. För mycket stora beställningar (5 000+ enheter) kan två mandagar krävas beroende på AQL-provstorlek.
Vad rapporten levererar: En PDF-rapport med godkänd/underkänd dom, defektfoton, mätdata, kartongantal och inspektörssignering. Denna rapport följer med dina kommersiella dokument och krävs bevis i alla tvister från leverantörer eller försäkringskrav.
Hur man hanterar en misslyckad inspektion
En misslyckad PSI är inte slutet på processen – det är början på en förhandling. Du har fyra alternativ:
1. Sortera och omarbeta
Fabriken screenar 100 % av produktionspartiet för att ta bort defekta enheter. Identifierade defekter omarbetas (sys om, märks om eller byts ut). En ny besiktning görs sedan på den omarbetade tomten. Återbesiktning debiteras med standarddagsarbetsavgifter och betalas av fabriken enligt de flesta leverantörsavtal.
2. Endast ny inspektion
Om det misslyckade besiktningsresultatet var marginellt (strax ovanför AQL-avslagspunkten) begär vissa köpare ombesiktning av samma parti efter ett sorteringspass. Om defektfrekvensen var strukturell (systematisk sömfel, utbredd storleksfelmärkning), är det osannolikt att enbart sortering löser det.
3. Prisrabattförhandling
För mindre defektöverskridanden - där produkten är funktionell men estetiskt under spec - accepteras ibland en prisrabatt per defekt enhet av köpare snarare än att försena leveransen. Beräkna rabatten som: (defekt enhetspris × FOB enhetskostnad × total orderkvantitet). Acceptera endast detta alternativ där defekterna är verkligt små och inte påverkar prestanda.
4. Avslag på varor
Om kritiska defekter upptäcks, eller om ett stort AQL-fel innebär funktionsfel (absorptionsförmåga, säkerhet), vägra försändelsen. Acceptera inte leverans. Din inköpsorder bör ange att betalningen är villkorad av att PSI godkänns – strukturera dina betalningsvillkor (T/T 30 % insättning, 70 % mot godkänd PSI) därefter.
Dokumentationsregel: Vilket alternativ du än väljer, dokumentera varje steg. Fotodefekter. Behåll inspektionsrapporter. Behåll all skriftlig kommunikation med fabriken. Det här pappersspåret är grunden för alla återkrav, försäkringskrav eller rättsliga tvister.
Hur LJVOGUES hanterar intern kvalitetskontroll
På LJVOGUES fungerar vårt QC-system över fyra interna kontrollpunkter innan någon försändelse lämnar vår 8 000 m² stora Shenzhen-anläggning.
'Vi väntar inte på att köparens tredjepartsinspektör ska berätta för oss att det finns ett problem – när de anländer har vi redan kört vår egen kontroll i fyra steg. Vi välkomnar tredjeparts-PSI eftersom vi vet vad de kommer att hitta. Vårt interna QC-team granskar material vid ankomst, kontrollerar konstruktionen vid 25 % av produktionen, kör ett fullständigt AQL-prov på nätet, och sedan verifiering av tredje part. inspektören är köparens andra åsikt, och vi har inga problem med det.'
— Ocean Yang, grundare, LJVOGUES
LJVOGUES 4-Checkpoint QC-system:
Kontrollstation | Timing | Ansvarig | Fokus |
CP1 — Inkommande material | Innan skärning | QC Manager | Tyg GSM, PFAS cert, färg vs. swatch, absorberande kärna dokumentation |
CP2 — In-line produktion | 20–25 % klar | Linjeövervakare + QC | SPI, sömstyrka, kilintegritet, etikettnoggrannhet |
CP3 — End-of-Line AQL | 100% produktion klar | QC Team | AQL 2.5 provtagning, absorptionsfläcktest, dimensionella mätningar |
CP4 — Packing Verification | Kartongförpackning | QC + frakt | Streckkodsskanning, kartongantal kontra packlista, etikettnoggrannhet |
Alla kvalitetskontrollresultat dokumenteras skriftligen. Varje parti som inte klarar CP3 AQL går in i en obligatorisk sorterings- och omarbetningscykel innan CP4 börjar. Omarbetningsuppgifter bevaras i minst 12 månader och är tillgängliga för köpare på begäran.
För beställningar som kräver absorptionscertifiering – särskilt köpare som levererar till brittiska återförsäljare, amerikanska kedjor eller medicinska/apotekskanaler – samordnar LJVOGUES laboratorietester från tredje part genom Bureau Veritas eller motsvarande ackrediterade laboratorier som en del av standard OEM-tjänsten.
Fabriksrevision: Beyond Product QC
En produkt-QC-inspektion verifierar de färdiga varorna. En fabriksrevision verifierar systemet som producerar dem - ledningsmetoder, arbetsförhållanden, miljöefterlevnad och processkontroller.
För köpare som etablerar en långvarig leverantörsrelation, eller som levererar till större återförsäljare (som vanligtvis kräver fabriksrevisionsrapporter), är en revision av social efterlevnad eller kvalitetsledningssystem en separat process från PSI.
Viktiga skillnader:
Produkt QC (PSI) | Fabriksrevision | |
Vad är kontrollerat | Färdiga varor kvalitet | Fabriksledningssystem |
Vem leder det | Besiktningsföretag | Revisionsföretag (SGS, Bureau Veritas, BSCI) |
Varaktighet | 1 dagsverke | 1–2 dagar |
Produktion | Godkänd/underkänd besiktningsrapport | Revisionscertifikat (BSCI, SEDEX, ISO 9001) |
Frekvens | Varje försändelse | Årligen |
LJVOGUES innehar nuvarande BSCI-, SEDEX- och ISO 9001-certifieringar. Granskningsrapporter är tillgängliga för kvalificerade köpare när de undertecknar en NDA.
Vanliga frågor
F1: Vilken AQL ska jag använda för periodunderkläder?
Använd AQL 0 för kritiska defekter (säkerhet, kontaminering, PFAS), AQL 2.5 för större defekter (funktionsfel, felaktig märkning, sömfel) och AQL 4.0 för mindre defekter (kosmetiska problem som inte påverkar funktionen). Dessa är standardnivåerna för intimkläder och specificeras i ISO 2859-1. Skriv in dessa nivåer i ditt inköpsorderkontrakt innan produktionen börjar.
F2: Kan jag lita på fabrikens egna QC-rapporter?
Nej – inte som din enda kvalitetsverifiering. En fabriks egen kvalitetskontrollrapport är ett internt dokument. Det speglar vad fabrikens personal hittade och valde att rapportera. Tredjepartsinspektion ger oberoende provtagning utan intressekonflikt. Använd fabrikens QC-rapport som ett stöddokument, inte som en ersättning för oberoende PSI.
F3: Hur mycket kostar tredjepartsinspektioner i Kina?
Typiska priser i Kina varierar från $298 till $600 per mandag beroende på leverantör. SGS och Bureau Veritas sitter i den högre änden; QIMA startar från $309/mandag; AQF från 298 USD/mandag. De flesta PSI:er från en fabrik kräver en arbetsdag. Budget $350–500 som en planeringssiffra för standardordrar.
F4: Vad händer om fabriken vägrar tredje parts inspektionstillträde?
Fabriksvägran av tredje parts inspektionstillträde är en allvarlig röd flagga. En fabrik som inte har något att dölja välkomnar oberoende inspektioner. Om en fabrik vägrar, håll inne den slutliga betalningen och tillåt inte leverans. Lägg till obegränsad inspektionsåtkomst som en obligatorisk klausul i ditt leverantörsavtal innan du lägger beställningar. [intern länk: Artikel 12 — 10 röda flaggor vid köp av periodunderkläder]
F5: Hur testar jag underkläders sugförmåga under en fabriksinspektion?
För punkttestning under en inspektion före leverans, välj 5 slumpmässiga enheter från inspektionsprovet. Häll en uppmätt mängd vatten (motsvarande produktens angivna kapacitet i ml) på det inre lagret av kilen. Vänta 2 minuter. Pressa vitt absorberande papper mot det inre lagret. Om betydande fukt överförs till papperet har återvätningsprestandan misslyckats. För formell absorptionscertifiering ger Bureau Veritas eller Intertek i uppdrag att utföra ett fullständigt statiskt absorptions- och fuktkontrolltest.
F6: Vad är skillnaden mellan en inspektion före leverans och en slutlig slumpmässig inspektion?
Dessa termer används omväxlande i de flesta inköpssammanhang. Båda hänvisar till en AQL-baserad stickprovsinspektion som utförs när 100 % av produktionen är klar och 80 % eller mer är packad. Vissa inspektionsföretag använder 'final random inspection' (FRI) som sin interna terminologi; processen och omfattningen motsvarar PSI.
F7: Hur många defekter är tillåtna i många 1 000 enheter under AQL 2.5?
Under General Inspection Level II kräver ett parti på 1 000 enheter ett prov på 80 stycken. Enligt AQL 2.5 för större defekter är acceptanspunkten 5 defekter – vilket innebär att om 5 eller färre större defekter hittas i provet med 80 delar, godkänns partiet. Om 6 eller fler större defekter hittas, avvisas partiet. För kritiska defekter är acceptansnumret 0.
F8: Ska jag ange storleksgradstoleranser i tekniska paketet?
Ja - alltid. Branschstandardtoleransen för intimkläder är ±0,5 tum (±1,3 cm) på alla viktiga mått. Om du inte anger toleranser i det tekniska paketet eller inköpsordern, har du ingen avtalsmässig grund för att avvisa en beställning på grund av dimensionell avvikelse. Inkludera mättoleranser uttryckligen i både ditt teknikpaket och ditt leverantörsavtal.
F9: Vad händer med produktionspartier som misslyckas med PSI?
Du har fyra alternativ: fullständig sortering och omarbetning följt av ny inspektion; ny inspektion av det befintliga partiet efter sortering; prisrabattförhandling för mindre defektöverskridanden; eller direkt vägran av varor. För kritiska eller större defekter är sortering och omarbetning eller avslag lämpliga svar. Dokumentera alltid resultatet skriftligt och behåll den ursprungliga inspektionsrapporten oavsett vilken lösningsväg som valts.
F10: Hur vet jag om en fabrik har äkta certifieringar jämfört med förfalskade dokument?
Verifiera certifieringar direkt genom certifieringsorganets onlinedatabas. OEKO-TEX-certifieringar kan verifieras på oeko-tex.com/certificate-checker . BSCI- och SEDEX-medlemskap kan verifieras direkt med dessa organisationer. ISO 9001-certifikat bör innehålla ett ackrediteringsorgans referensnummer som kan bekräftas oberoende. Acceptera inte PDF-kopior ensamma – verifiera alltid certifikatnumret via det utfärdande organets portal.
Arbeta med en fabrik som dokumenterar allt
QC-protokollet är bara så starkt som fabriken tillämpar det. Dokumentation – testcertifikat, inspektionsprotokoll, omarbetningsloggar, sign-offs för packningsverifiering – är det som skiljer en professionell tillverkningspartner från en fabrik som förlitar sig på att köpare inte kontrollerar.
På LJVOGUES inkluderar varje beställning över 300 stycken ett fullständigt kvalitetskontrolldokumentationspaket: certifikat för inkommande material, in-line inspektionsregister, AQL-rapport i slutet av raden och sign-off för packningsverifiering. Tredjeparts PSI välkomnas och kan koordineras genom ditt föredragna inspektionsföretag eller genom våra föredragna partners.
Om du bygger en periodisk underklädeslinje och vill granska våra QC-dokumentationsstandarder innan du gör en första beställning, kontakta LJVOGUES inköpsteam på www.ljvogues.com för att begära ett provdokumentationspaket tillsammans med din första provoffert.