



садржај
ТЛ;ДР: КЦ доњег веша за период пролази кроз 3 фазе — инспекцију пре производње (ППИ), током инспекције производње (ДПИ) и инспекцију пре испоруке (ПСИ). Примените АКЛ 2.5 као свој стандард за велике недостатке на интимној одећи. Перформансе упијања морају бити независно тестиране, а не самопроцењене од стране фабрике. Не може се преговарати о инспекцији треће стране за било коју поруџбину изнад 10.000 УСД.
Зашто је КЦ важнији у доњем вешу него у редовној одећи
Пропуштени шав на стандардном пару доњег веша представља козметичку сметњу. Пропуштени шав на рубу доњег веша може довести до цурења, уништеног пара панталона и објаве на друштвеним мрежама која допре до 50.000 људи пре него што можете да издате замену.
Доње рубље за период носи имплицитно обећање перформанси: да ће задржати течност у стварним условима, без цурења, без непријатности и без деградације након вишекратног прања. Када то обећање не успе, штета није само једна враћена јединица – то је колапс поверења купаца у ваш бренд.
Буреау Веритас , једна од водећих светских лабораторија за испитивање, развила је власничке методе испитивања упијања посебно за периодично и непропусно доње рубље како би се поправио јаз између фабричких перформанси и стварних резултата. Њихов оквир за тестирање покрива перформансе управљања влагом, прозрачност, брзо сушеће захтеве и усаглашеност са ПФАС - областима у којима је самосертификација од стране фабрика недовољна.
За Б2Б купце, ово се преводи као једноставно правило: тврдње о упијању морају бити независно верификоване, а не прихваћене по фабричкој речи. Наруџба од 2.000 јединица која тестира на 60% наведеног капацитета упијања није мало одступање – то је проблем одговорности за производ.
Оквир контроле квалитета у овом водичу је дизајниран да открије дефекте пре него што напусте фабрику, а не након што слете у ваше складиште или руке ваших купаца.

Радник за контролу квалитета прегледа димензије појаса.
3-степени КЦ оквир
Професионални купци третирају КЦ као континуирани процес, а не као једну проверу на крају линије. Индустријски стандард је тростепени оквир изграђен око кључних производних прекретница.
Инспекција пре производње (ППИ)
Време: Пре почетка сечења, након што материјал стигне у фабрику.
ППИ је ваша прва линија одбране. Његова сврха је да провери да ли материјали који улазе у вашу поруџбину одговарају спецификацијама које сте одобрили током узорковања. У овој фази, откривање проблема ништа не кошта. Након што је сечење почело, прерада кошта. После шивања кошта много више.
Ставке ППИ контролне листе:
Потврдите да ролне тканине одговарају одобреном узорку (Пантоне референца, тежина, осећај руке)
Проверите ГСМ (грама по квадратном метру) лабораторијским мерењем — прихватљива толеранција је ±5% спецификације
Прегледајте сертификате о лабораторијским тестовима за ламинат са упијајућим језгром
Потврдите да је сертификација без ПФАС актуелна и покрива одређену серију тканина у производњи
Поново одобрите све ревидиране узорке ако су извршене замене материјала од последњег одобрења
Прегледајте украсе: еластичне, навоје, етикете, материјале за паковање
Ако фабрика не може да произведе сертификате о лабораторијским испитивањима за упијајуће језгро у овој фази, зауставите производњу. Наставите само када је документација при руци.

Радници прегледају тканину.
Током инспекције производње (ДПИ)
Време: Када је 20–30% поруџбине завршено и упаковано.
ДПИ хвата системске грешке у производњи довољно рано да их исправи без одбацивања целе серије. Провера завршености од 20–30% значи да је фабрика успоставила свој производни ритам — тако да су сви обрасци у квалитету шива, конзистентности шава или одступања у величини већ видљиви.
Фокусне области ДПИ контролне тачке:
Густина и равномерност шавова у производним јединицама (у поређењу са одобреним узорком)
Конструкција удубљења и тачност постављања упијајућег слоја
Конзистентност означавања величине (погрешно означено М за Л у овој фази може се исправити; након паковања, захтева поновну индивидуалну инспекцију)
Рана провјера упијања на лицу мјеста: насумично одаберите 3–5 јединица и извршите статички тест поливања
Конзистентност боје у тренутној производној серији у односу на одобрени узорак
ДПИ налаз не значи аутоматски неуспелу поруџбину – он вам даје прилику да издате захтев за корективну акцију (ЦАР) и поново прегледате исправљену производњу пре завршетка.
Инспекција пре отпреме (ПСИ)
Време: Када је 100% производње завршено и најмање 80% упаковано.
ПСИ је последња контролна тачка пре него што роба напусти фабрику. Ово је најкритичнија фаза и она која одређује да ли ће пошиљка бити пуштена или задржана. ПСИ увек треба да спроводи инспекцијска компанија треће стране за поруџбине изнад 10.000 долара.
ПСИ опсег:
Потпуно АКЛ засновано насумично узорковање готових, упакованих јединица
Визуелна инспекција, провера мерења и спот-тест упијања
Провера броја картона у односу на листу паковања
Провера могућности скенирања бар кода и УПЦ-а
Преглед целокупне документације: сертификати о испитивању, декларације о усклађености, тачност листе паковања
ПСИ резултира писаним извештајем са фотографијама. Тај извештај је ваша правна и комерцијална заштита ако дође до спора након отпреме.
Објашњени АКЛ стандарди
АКЛ је скраћеница за прихватљив ниво квалитета — максимални проценат неисправних јединица у серији који се сматра прихватљивим. Испод ИСО 2859-1 (такође објављен као АНСИ/АСК З1.4), АКЛ дефинише и величину узорка коју морате да проверите и максимално дозвољене недостатке у оквиру тог узорка.
За интимну одећу - укључујући доње рубље за период - индустријски стандардни АКЛ нивои су:
Категорија дефекта | АКЛ Левел | Значење |
Критички | 0 | Нулта толеранција - било који критични недостатак не успева |
Мајор | 2.5 | Прихватљиво је до 2,5% већих недостатака |
Минор | 4.0 | Прихватљиво је до 4,0% мањих недостатака |
Величина узорка у пракси:
За лот од 1.000 јединица под нивоом опште инспекције ИИ:
Важи слово кода Ј
Величина узорка: 80 комада
Поен прихвата за Мајор (АКЛ 2.5): 5 дефеката
Тачка прихватања за мањи (АКЛ 4.0): 7 дефеката
Одбијена тачка за Мајор: 6 или више дефеката
Тачка одбијања за мањи: 8 или више недостатака
То значи: од 80 јединица насумично одабраних из серије од 1.000 комада, ако 6 или више показују велике недостатке, цела серија се одбија према АКЛ 2.5.
Како навести АКЛ у уговору о куповини:
Укључите следећу клаузулу дословно у своју наруџбу или уговор са добављачем:
'Коначни преглед производа ће се обавити према ИСО 2859-1, ниво опште инспекције ИИ. Прихватљиви ниво квалитета: 0 за критичне недостатке, 2,5 за веће недостатке, 4,0 за мање недостатке. Купац задржава право да спроведе или наручи инспекцију треће стране у било које време током производње. Фабрика ће обезбедити неограничен приступ.'
Овај језик вам даје правни статус да одбијете неусаглашене пошиљке и обуставите плаћање.

АКЛ Инпут Форм
Главна КЦ контролна листа за доње рубље за период
Ова контролна листа покрива свих шест категорија инспекције. Користите га као основу за свој протокол инспекције са својом фабриком, својим интерним тимом или добављачем инспекције треће стране.
А. Верификација материјала
Тканина одговара одобреном узорку — потврдите Пантоне референцу боје и осећај руке
ГСМ мерење спада у спецификације ±5% (измерите узорак 10цм × 10цм и израчунајте)
Постоје и актуелни сертификати о лабораторијском тестирању упијајућег језгра (издати у року од 12 месеци)
Сертификат без ПФАС-а верификован — мора да покрива одређени број серије тканине у производњи, а не генерички сертификат бренда
Еластике и украси одговарају одобреним спецификацијама (ширина, опоравак од истезања, боја)
Боја нити и тежина одговарају одобрењу
Зашто је ово важно: Замене тканине су најчешћи узрок слабе способности упијања. Ако фабрика пређе на нижи ГСМ упијајући слој без обавештења — да би управљала прекорачењем трошкова — производ неће испунити свој наведени капацитет. Верификација материјала у ППИ и поново у ПСИ затвара овај јаз.
Б. Квалитет изградње
Густина шавова (СПИ — шавови по инчу) мерена на 10–12 СПИ за главне шавове
Испитана чврстоћа шава: најмање 5 лбс (приближно 2,3 кг) сила повлачења на шавовима
Причвршћивање удубљења: без лабавих крајева, без празнина на угловима
Нигде на одећи нема прескочених шавова
Нема прекинутих нити — проверите цео обим сваке инспекције јединице
Еластично постављање доследно: центрирано у појасу, није уврнуто, исправна напетост
Уједначена еластична напетост отварања ногу — тестирајте истезањем до мерења тела и отпуштањем
Завршна обрада руба: равна, без котрљања, без изложених сирових ивица
Напомена инспектора: СПИ верификација захтева лупу или лупу. Бројите шавове у распону од 1 инча на шаву убода, који подноси највећи стрес у употреби. Мање од 10 СПИ је велики недостатак на доњем вешу.
Ц. Тестирање перформанси упијања
Комплетна лабораторијска испитивања се врше пре производње и на узорцима пре испоруке. Током инспекције, спот-тестирање даје смерно очитавање.
Испитивање статичког упијања: Заситите јединицу узорка и измерите укупну апсорбовану течност (мл). Упоредите са наведеним капацитетом. Прихватљива варијанса: ±10% од спецификације.
Динамички тест цурења: Симулирајте кретање хабања (савијање, седење, ходање) након засићења — проверите миграцију течности у спољашњи слој
Тест поновног влажења: Након засићења, нанесите лагани притисак на унутрашњи слој белим упијајућим папиром. Папир не би требало да показује значајан пренос влаге. Ако дође до значајног преноса, унутрашњи слој не пропушта довољно - ово је функционални недостатак.
Задржавање перформанси од 5 прања: Овај тест је спроведен на узорцима пре производње. Оперите 5× према упутствима на етикети за негу. Поново тестирајте способност упијања након прања 5. Перформансе треба да задрже ≥90% првобитног капацитета.
За формалну сертификацију захтева за апсорпцију — посебно за купце на мало који то захтевају — провизија Буреау Веритас или Интертек да спроведе потпуно тестирање перформанси у односу на вашу спецификацију.

ЉВОГУЕС-период-доњи веш-испитивање-капацитета-апсорпције
Д. Димензиона тачност
Мере величине одговарају спецификацији техничког паковања — користите мерну траку на положеној одећи
Толеранција степена величине: ±0,5 инча (приближно ±1,3 цм) на свим кључним мерењима
Тест истезања појаса: растегните до максимума и потврдите да се враћа на 0,5 инча од првобитног мерења (тест еластичног опоравка)
Мере отварања ногу одговарају спецификацијама у неиспруженом положају
Предњи и задњи пораст унутар толеранције
Дужина и ширина уметка у оквиру спецификације — критично за функцију покривања
Типичне тачке мерења за периодични технички пакет доњег веша: струк опуштен, струк растегнут, кукови, предњи пораст, подизање леђа, бутине, отвор за ноге, дужина удубљења, ширина удубљења.

Радници контролишу тачност толеранција димензија.
Е. Визуелна и естетска
Уједначеност боја у свим јединицама у узорку за инспекцију — упоредите директно са одобреним узорком боја
Нема видљивих недостатака на тканини: нема заглавља, рупа, повлачења, мрља или сенчења унутар једног комада
Конзистентност боја од серије до серије — ако поруџбина обухвата више производних серија, упоредите их
Квалитет штампе или везења (ако је примењиво): оштре ивице, исправно подударање Пантоне, без крварења, без набора
Постављање етикете: центрирано, равно, правилно постављено према одобреном узорку
Читљивост етикете: читав текст читљив, без мрљања мастила, без изобличења етикете
Сенчење — где се различите јединице у истој величини појављују у различитим бојама — је велики недостатак ако су видљиве једна поред друге на малопродајном дисплеју. Проверите ово тако што ћете поставити 5 јединица исте боје једно поред другог.
Ф. Паковање и етикетирање
Ознака за негу присутна и тачна: температура прања, метода сушења, упутства за пеглање, упутства за избељивање
Присутна ознака земље порекла: „Произведено у Кини“ (или примењиво) — обавезно за већину увозних тржишта
Ознака величине на одећи одговара ознаци величине на полиетиленој врећици или етикети
Квалитет полиетиленске врећице: исправна дебљина (обично 0,04–0,06 мм), без оштрих ивица, самозаптива ако је наведено
Квалитет кутије/малопродајног паковања: без оштећења, квалитет штампе одговара одобреном уметничком делу
Баркод и УПЦ скенирање: скенирајте сваку јединицу у узорку помоћу читача бар кодова — потребна је 100% брзина скенирања
Картонске етикете су тачне: стил, боја, величина, количина, број наруџбенице одговара листи паковања
Грешке са бар кодовима су чест узрок повраћаја малопродајних средстава. Потврдите могућност скенирања током ПСИ, а не по доласку у дистрибутивни центар.

Критичне наспрам већих наспрам мањих недостатака — како класификовати
Класификација дефеката | Дефиниција | Примери доњег веша за период |
Критички | Чини производ небезбедним или неприкладним за употребу; кршење прописа | Откривена контаминација ПФАС; фрагменти игле у готовој одећи; буђ или контаминација на упијајућем слоју; опасни хемијски остатак изнад регулаторне границе |
Мајор | Вероватно ће изазвати жалбу корисника, враћање или функционални квар | Отказивање шава уметка под тестом на повлачење; упијање испод 80% наведеног капацитета; погрешна ознака величине на одећи; значајно одступање боје од одобреног стандарда; поновно мокро неуспех; сломљена еластика |
Минор | Не утиче на функцију; мало је вероватно да ће изазвати повратак, али испод идеалног стандарда | Пропуштено је благо обрезивање конца; постављање етикете 3 мм од центра; мање варијације у густини штампе; полиетичка врећица је мало неусклађена |
Кључни принцип: класификовати конзервативно. Када сте у недоумици између мајора и критичног, третирајте то као критично. Када сте у недоумици између Минора и Мајора, третирајте га као Мајор. Цена неуспеха на терену у доњем вешу – срамота купаца, излагање на друштвеним мрежама, потенцијална здравствена тврдња – далеко премашују цену прераде граничне партије.
Инспекцијске услуге трећих страна
За било коју поруџбину изнад 10.000 УСД у ФОБ вредности, инспекција треће стране пре испоруке је стандардна пракса. Испод тог прага, исплативост може бити маргинална за једноставне програме поновног наручивања код поузданог добављача; за нове фабрике или нове категорије производа, користите инспекцију треће стране без обзира на вредност поруџбине.
Шта инспектори треће стране пружају:
Независно узорковање по вашем наведеном АКЛ-у
Фото документација свих пронађених недостатака
Мере димензија у односу на ваш технички пакет
Резултати скенирања бар кода
Писани извештај који је прошао/није прошао обично се доставља у року од 24 сата
Цена:
Провајдер | Индикативни трошак (Кина) | Преокрет | Напомене |
300–600 долара по човековом дану | 24–72 сата | Ентерприсе-тиер; широко прихваћен од стране великих трговаца на мало | |
300–500 долара/човјек-дан | 24–48 сати | Снажан у тестирању текстила и упијања | |
300–500 долара/човјек-дан | 24–48 сати | Глобална мрежа; широко прихваћен | |
Од 309 долара по човековом дану | Извештај истог дана | Јака аналитика платформе; 48-часовно распоређивање | |
АКФ | Од 298 долара по човековом дану | 24–48 сати | Фокус на усклађеност са ЕУ |
Већина инспекција за једну посету фабрици која покрива једну пошиљку захтева један радни дан. За веома велике поруџбине (5.000+ јединица), могу бити потребна два радна дана у зависности од величине АКЛ узорка.
Шта извештај доноси: ПДФ извештај са пресудом прошао/неуспео, фотографије кварова, подаци о мерењу, број картона и потпис инспектора. Овај извештај путује са вашим комерцијалним документима и потребан је доказ у било ком спору са добављачем или захтеву за осигурање.
Како поступати са неуспелом инспекцијом
Неуспели ПСИ није крај процеса – то је почетак преговора. Имате четири опције:
1. Сортирај и преради
Фабрика прегледа 100% производне серије како би уклонила неисправне јединице. Идентификовани недостаци се прерађују (поново шивају, етикетирају или замењују). Затим се врши поновни преглед прерађене парцеле. Поновна инспекција се наплаћује по стандардним радним данима и плаћа је фабрика према већини уговора са добављачима.
2. Само поновна инспекција
Ако је неуспели резултат инспекције био маргиналан (непосредно изнад тачке одбијања АКЛ), неки купци захтевају поновну инспекцију исте партије након проласка сортирања. Ако је стопа дефекта била структурална (систематски квар шава, широко распрострањено погрешно означавање величине), мало је вероватно да ће само сортирање то решити.
3. Преговарање о попусту на цену
За мање прекорачења кварова — где је производ функционалан, али естетски испод спецификација — купци понекад прихватају попуст на цену по неисправној јединици уместо да одлажу испоруку. Израчунајте попуст као: (дефектна јединична стопа × ФОБ јединични трошак × укупна количина поруџбине). Прихватите ову опцију само ако су недостаци заиста мањи и не утичу на перформансе.
4. Одбијање робе
Ако се пронађу критични недостаци, или ако велики недостатак АКЛ квар укључује функционални квар (упијање, сигурност), одбијте пошиљку. Не прихватајте испоруку. У вашој наруџбини за куповину треба да буде наведено да је плаћање условљено проласком ПСИ — структурирајте своје услове плаћања (Т/Т 30% депозита, 70% према положеном ПСИ) у складу са тим.
Правило документације: коју год опцију да одаберете, документујте сваки корак. Дефекти фотографије. Чувајте извештаје о инспекцији. Задржите сву писмену комуникацију са фабриком. Овај папирни траг је основа било каквог повраћаја, потраживања осигурања или правног спора.
Како ЉВОГУЕС управља интерним КЦ-ом
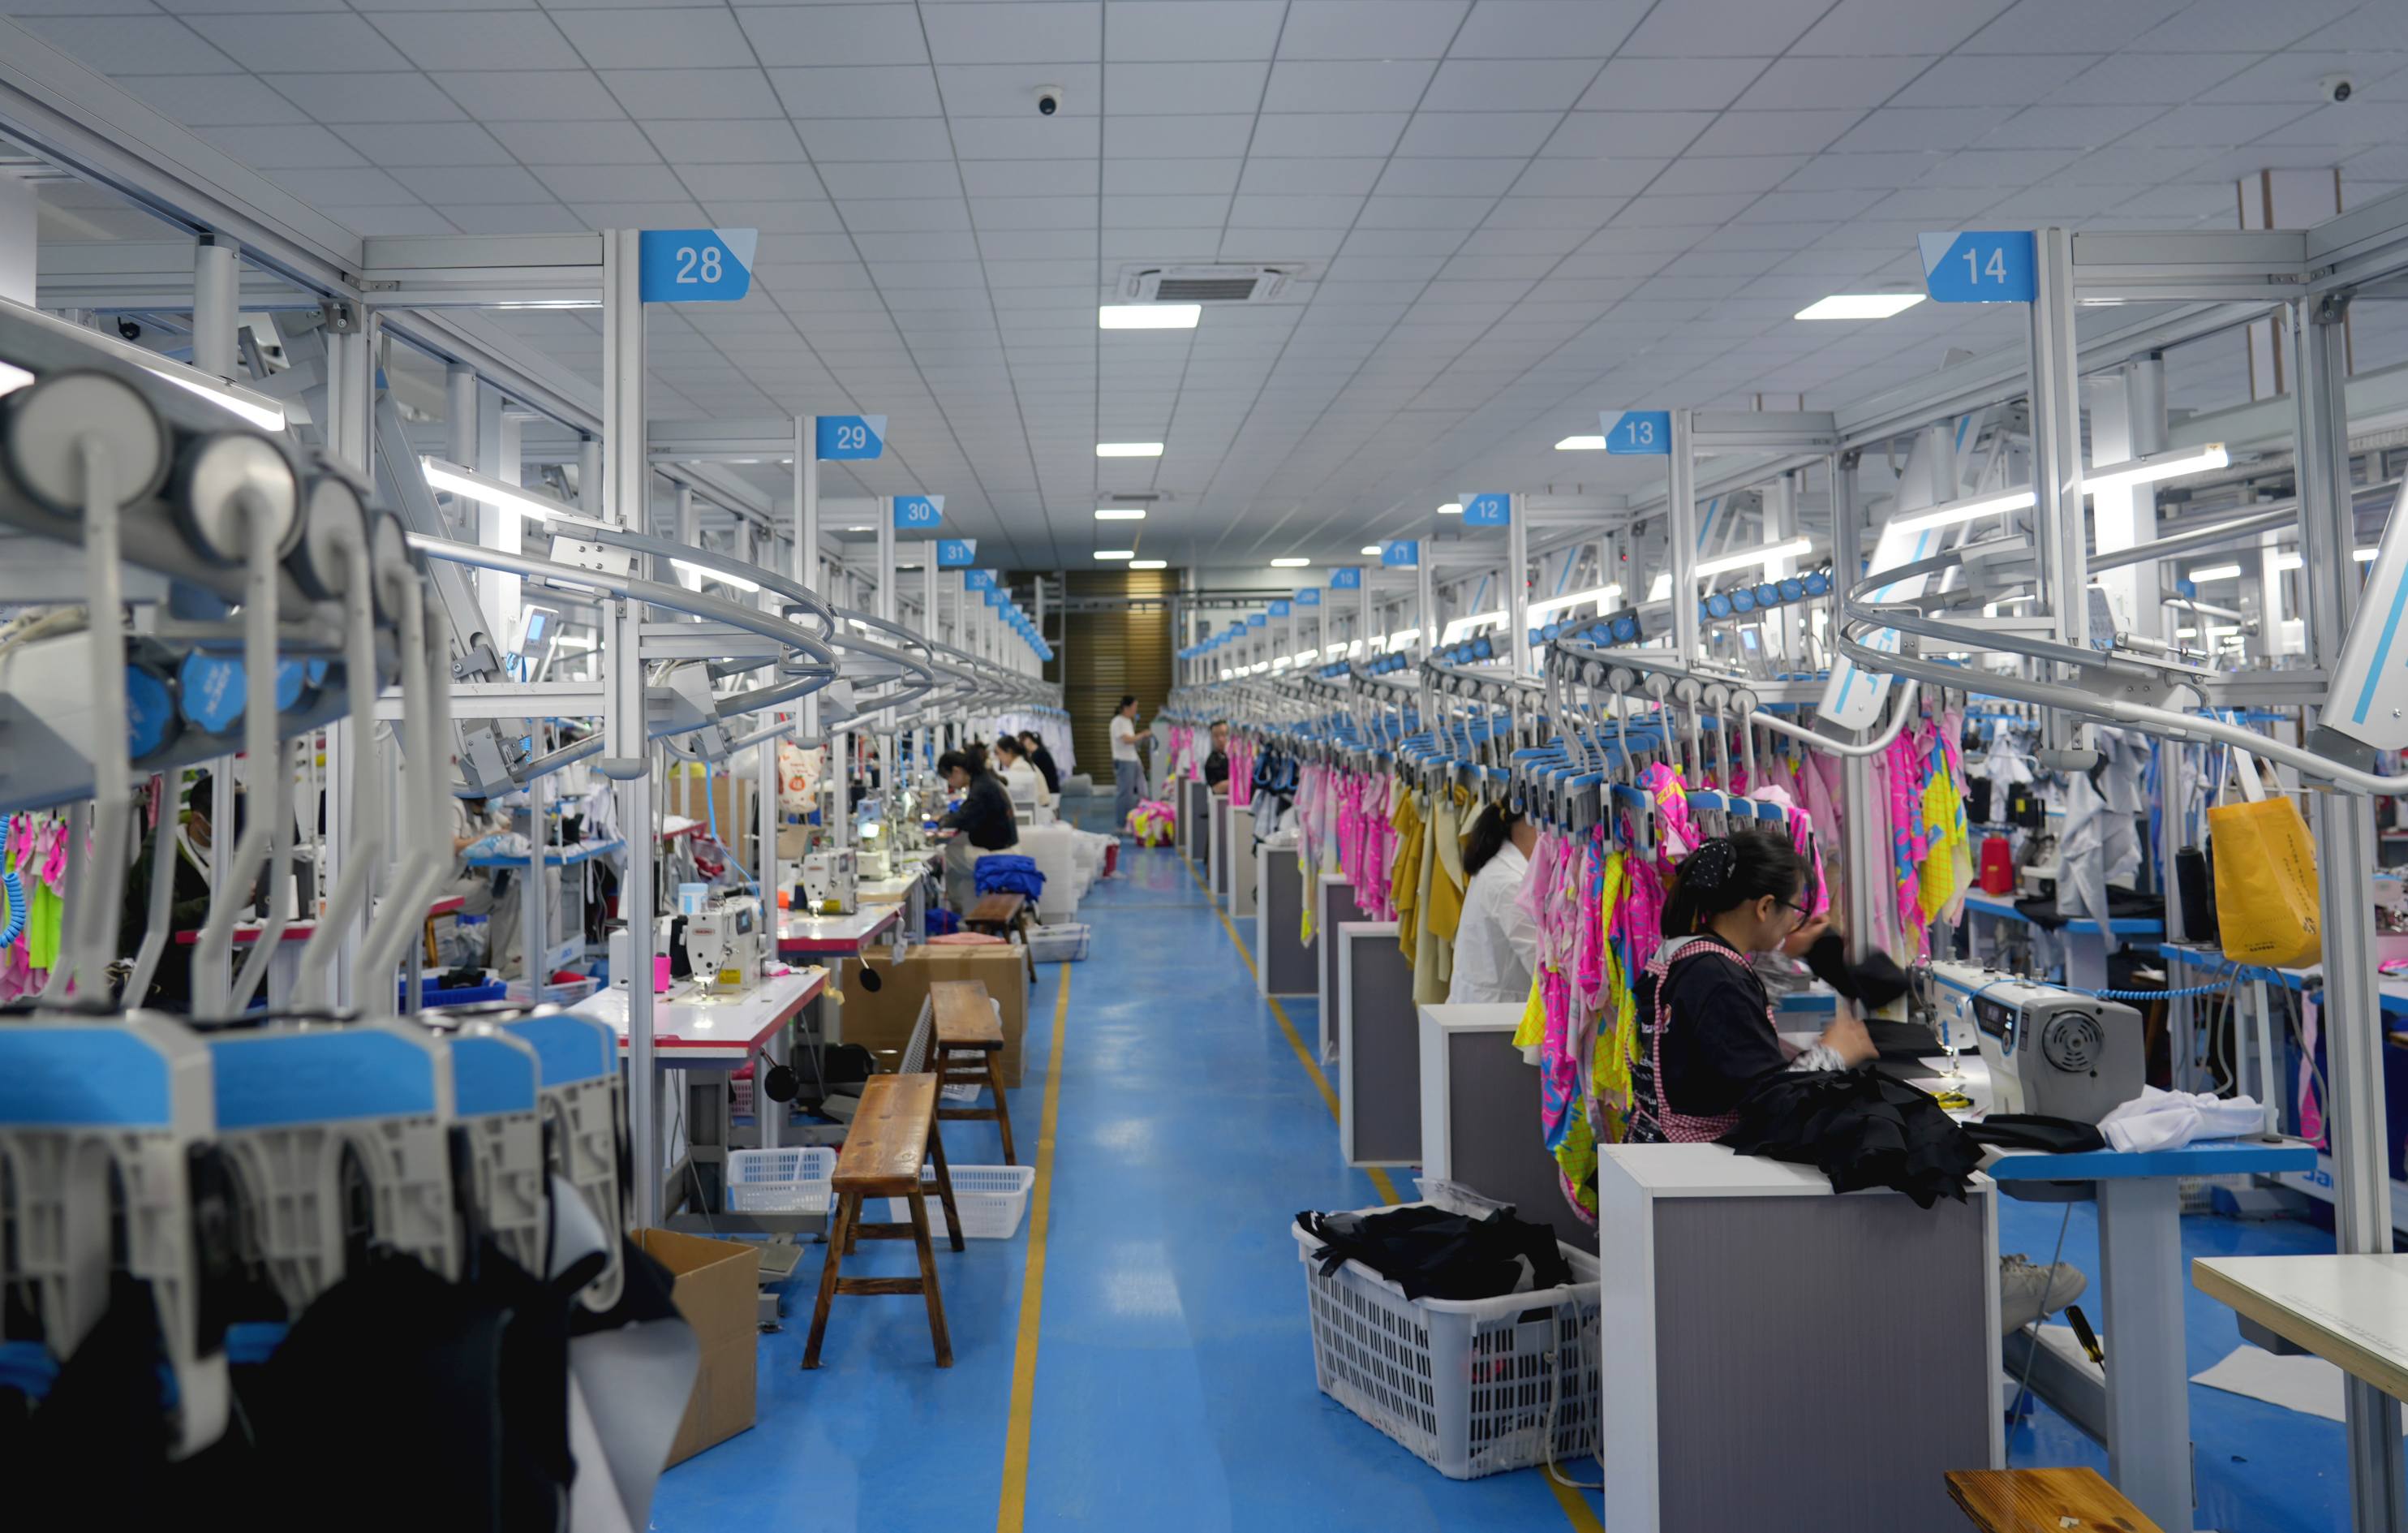
У ЉВОГУЕС-у, наш систем контроле квалитета функционише на четири интерна контролна пункта пре него што било која пошиљка напусти наш објекат од 8.000 м² у Шенжену.
„Не чекамо да нам инспектор треће стране купца каже да постоји проблем — док они стигну, већ смо извршили сопствену проверу у четири фазе. Поздрављамо ПСИ треће стране јер знамо шта ће пронаћи. Наш интерни КЦ тим прегледа материјале по доласку, проверава конструкцију при 25% завршености производње, покреће комплетан АКЛ узорак и пакује комплетан АКЛ узорак на крају. Инспектор треће стране је друго мишљење купца, и ми немамо проблем са тим.“
— Оцеан Ианг, оснивач, ЉВОГУЕС
ЉВОГУЕС 4-Цхецкпоинт КЦ систем:
Цхецкпоинт | Тајминг | Одговорно | Фоцус |
ЦП1 — Долазни материјали | Пре сечења | КЦ Манагер | Тканина ГСМ, ПФАС сертификат, боја у односу на узорак, документација упијајуће језгре |
ЦП2 — Линијска производња | 20–25% завршено | Линијски супервизор + КЦ | СПИ, чврстоћа шава, интегритет удубљења, тачност етикете |
ЦП3 — Енд-оф-Лине АКЛ | 100% производња завршена | КЦ Теам | АКЛ 2.5 узорковање, упијајући спот-тест, мерења димензија |
ЦП4 — Верификација паковања | Картонско паковање | КЦ + достава | Скенирање бар кодова, број картона у односу на листу паковања, тачност етикете |
Сви налази КЦ су документовани у писаној форми. Свака серија која не успе у ЦП3 АКЛ улази у обавезни циклус сортирања и прераде пре него што ЦП4 почне. Евиденција о преради се чува најмање 12 месеци и доступна је купцима на захтев.
За поруџбине које захтевају сертификацију упијања — посебно за купце који снабдевају малопродаје у Великој Британији, америчке ланце или канале за медицинске/апотеке — ЉВОГУЕС координира лабораторијско тестирање треће стране преко Буреау Веритас или еквивалентних акредитованих лабораторија као део стандардне ОЕМ услуге.
Фабричка ревизија: изван контроле квалитета производа
Контрола квалитета производа потврђује готову робу. Фабричка ревизија верификује систем који их производи — праксе управљања, услове рада, усклађеност са животном средином и контроле процеса.
За купце који успостављају дугорочне односе са добављачима или који снабдевају велике трговце на мало (који обично захтевају извештаје фабричке ревизије), провера усклађености друштва или система управљања квалитетом је одвојен процес од ПСИ.
Кључне разлике:
КЦ производа (ПСИ) | Фацтори Аудит | |
Шта је проверено | Квалитет готових производа | Систем управљања фабриком |
Ко га спроводи | Инспекцијска компанија | Ревизорска компанија (СГС, Буреау Веритас, БСЦИ) |
Трајање | 1 човек-дан | 1–2 дана |
Излаз | Извештај о инспекцији прошао/није прошао | Сертификат ревизије (БСЦИ, СЕДЕКС, ИСО 9001) |
Фреквенција | Свака пошиљка | Годишње |
ЉВОГУЕС поседује актуелне БСЦИ, СЕДЕКС и ИСО 9001 сертификате. Извештаји ревизије су доступни квалификованим купцима након потписивања НДА.
Често постављана питања
П1: Који АКЛ треба да користим за доњи веш?
Користите АКЛ 0 за критичне недостатке (безбедност, контаминација, ПФАС), АКЛ 2.5 за велике дефекте (кварови у раду, погрешно означавање, кварови на шавовима) и АКЛ 4.0 за мање дефекте (козметички проблеми који не утичу на функцију). Ово су стандардни нивои за интимну одећу и наведени су у ИСО 2859-1. Упишите ове нивое у уговор о наруџбини пре него што производња почне.
П2: Да ли могу да верујем фабричким извештајима о контроли квалитета?
Не — не као једина провера квалитета. Сопствени КЦ извештај фабрике је интерни документ. То одражава оно што је особље фабрике пронашло и одлучило да пријави. Инспекција треће стране обезбеђује независно узорковање без сукоба интереса. Користите фабрички КЦ извештај као пратећи документ, а не као замену за независни ПСИ.
П3: Колико коштају инспекције треће стране у Кини?
Типичне цене у Кини крећу се од 298 до 600 долара по човековом дану у зависности од добављача. СГС и Буреау Веритас се налазе на вишем крају; КИМА почиње од 309 УСД/човјек-дан; АКФ од 298 УСД/човјек-дан. Већина једнофабричких ПСИ захтева један радни дан. Буџет од 350 до 500 долара као цифра за планирање за стандардне поруџбине.
П4: Шта ако фабрика одбије приступ инспекцији треће стране?
Фабричко одбијање приступа инспекцији треће стране је озбиљна црвена застава. Фабрика која нема шта да крије поздравља независну инспекцију. Ако фабрика одбије, задржите коначни износ плаћања и не дозволите испоруку. Додајте неограничени приступ инспекцији као обавезну клаузулу у уговору са добављачем пре него што наручите. [интерна веза: Члан 12 — 10 црвених заставица при набавци доњег веша за период]
П5: Како да тестирам упијање доњег веша током периода фабричке инспекције?
За тестирање на лицу места током инспекције пре отпреме, изаберите 5 насумичних јединица из инспекцијског узорка. Сипајте одмерену количину воде (једнаку наведеном капацитету производа у мл) на унутрашњи слој удубљења. Сачекајте 2 минута. Притисните бели упијајући папир уз унутрашњи слој. Ако се значајна влага пренесе на папир, перформансе поновног мокрења нису успеле. За формалну сертификацију упијања, наручите Буреау Веритас или Интертек да спроведу потпуни тест статичке упијања и управљања влагом.
П6: Која је разлика између инспекције пре отпреме и завршне насумичне инспекције?
Ови термини се користе наизменично у већини контекста извора. Оба се односе на инспекцију случајног узорковања засновану на АКЛ-у која се спроводи када је 100% производње завршено и 80% или више је упаковано. Неке инспекцијске компаније као своју интерну терминологију користе 'финалну насумична инспекција' (ФРИ); процес и обим су еквивалентни ПСИ.
П7: Колико је кварова дозвољено у лоту од 1.000 јединица под АКЛ 2.5?
Под нивоом опште инспекције ИИ, партија од 1.000 јединица захтева узорак од 80 комада. Под АКЛ 2.5 за велике недостатке, тачка прихватања је 5 дефеката - што значи да ако се у узорку од 80 комада пронађе 5 или мање великих дефеката, серија пролази. Ако се пронађе 6 или више великих недостатака, партија се одбија. За критичне дефекте, број прихватања је 0.
П8: Да ли треба да наведем толеранције степена величине у техничком пакету?
Да — увек. Индустријска стандардна толеранција за интимну одећу је ±0,5 инча (±1,3 цм) на свим кључним мерењима. Ако не наведете толеранције у техничком пакету или наруџбини, немате уговорну основу да одбијете поруџбину због неусаглашености димензија. Експлицитно укључите толеранције мерења и у свој технички пакет и у уговор са добављачем.
П9: Шта се дешава са производним серијама које не успеју у ПСИ?
Имате четири опције: потпуно сортирање и прерада праћена поновном инспекцијом; поновни преглед постојеће парцеле након сортирања; преговарање о попусту о цени за мање прекорачења кварова; или директно одбијање робе. За критичне или велике кварове, сортирање и прерада или одбијање су одговарајући одговори. Увек документујте резултат у писаној форми и сачувајте оригинални извештај о инспекцији без обзира на изабрани пут решавања.
П10: Како да знам да ли фабрика има оригиналне сертификате у односу на фалсификоване документе?
Верификујте сертификате директно кроз онлајн базу података сертификационог тела. ОЕКО-ТЕКС сертификати се могу проверити на оеко-тек.цом/цертифицате-цхецкер . Чланство у БСЦИ и СЕДЕКС-у може се верификовати директно код тих организација. Сертификати ИСО 9001 треба да садрже референтни број тела за акредитацију који може бити независно потврђен. Не прихватајте само копије ПДФ-а — увек проверите број сертификата преко портала тела које је издало.
Радите са фабриком која све документује
КЦ протокол је јак само онолико колико га фабрика спроводи. Документација — сертификати о испитивању, записи о инспекцијама, дневници прераде, потписи за верификацију паковања — је оно што одваја професионалног производног партнера од фабрике која се ослања на то да купци не проверавају.
У ЉВОГУЕС-у, свака поруџбина изнад 300 комада укључује комплетан пакет документације за контролу квалитета: сертификате о долазном материјалу, записе о инспекцији на линији, АКЛ извештај на крају линије и потписивање верификације паковања. ПСИ треће стране је добродошао и може се координирати преко ваше жељене инспекцијске компаније или преко наших жељених партнера.
Ако правите линију доњег веша за период и желите да прегледате наше стандарде документације за контролу квалитета пре него што пошаљете прву поруџбину, контактирајте тим за набавку ЉВОГУЕС на ввв.љвогуес.цом да бисте затражили узорак документације уз вашу прву понуду за узорак.