



innehållsförteckning
Varför denna artikel finns
Fem veckor av den här serien har gått igenom vad som finns i en period trosa - PFAS-testning, OEKO-TEX-omfattning, dold finish kemi, GOTS organiskt innehåll, syntetiska materialspecifikationer. Frågan den här veckan är en annan.
Det är inte 'vad som finns i det.' Det är 'hur det sätts ihop, och hur det sätts ihop förändrar vad som når bärarens hud.'
Jag har granskat periodiska underklädersprover som ser bra ut på en BOM och fortfarande misslyckas. Bomullen var GOTS-certifierad. TPU:n var ftalatfri. Spandexen var OEKO-TEX-certifierad. Färgämnena fanns på GOTS-tillåtna lista. Varje enskild komponent skulle ha klarat varje revisionsfråga från vecka 1 till 5.
Och det färdiga plagget hade en svag kemisk lukt som inte sköljdes ur, en lite stel hand på kilen och ett OEKO-TEX färdigt plaggtest som kom tillbaka med förhöjda VOC-rester.
Kemin hade varit ren. Konstruktionen hade återinfört den.
Detta är den del av leverantörskedjan som inget certifikat täcker isolerat. Limkemi, lamineringstemperatur, elastisk inkapsling, sömkonstruktion, val av gänga vid varje söm — dessa beslut ligger på fabriksgolvnivå, tas av linjeövervakare med liten varumärkessynlighet och avgör tyst om kemiarbetet uppströms faktiskt levererar.
Vecka 6 handlar om att täppa till det gapet.
Den mentala modellen: Konstruktion är där kemi berör huden
En periodtrosa har ungefär sju distinkta hudkontaktytor:
Det övre arket (den inre kilytan - mest genomsläpplig hudkontakt)
Det övre arkets kanter (där sömmarna övergår till huden)
Kroppstyg inre yta (allt utanför kilen)
Midjebandets insida (kronisk hudkontakt, ofta tryckbelastad)
Benöppnande interiör (kronisk hudkontakt, ofta friktionsbelastad)
Sömkanter (upphöjda stygnlinjer som kommer i kontakt med huden under tryck)
Tag- och etikettområde (liten yta, men mycket lokal irritationskälla)
Var och en av dessa ytor ärver kemi från flera källor:
Själva tyget
Valfri finish på tyget
Tråden som sammanfogar sömmen
Limmet vid bindningslinjen närmast den sömmen
Den elastiska strukturen på den platsen
Eventuell utskrift eller etikettöverföring i det området
Resterande processkemi (limning, smörjmedel, mögelsläppmedel)
En 'ren' komponent installerad med fel lim vid fel söm kan ge mer kemi till huden än en 'smutsig' komponent skulle ha ensam. En perfekt TPU-film limmad med lösningsmedelsbaserat polyuretanlim och åldrad 30 dagar i en fuktig behållare har mer kvarvarande VOC än samma TPU som aldrig limmats alls.
Det är därför revisionsfrågor som ställs på komponentnivå missar riskerna på konstruktionsnivå. De nästa 12 frågorna du ställer din fabrik bör handla om hur komponenterna går ihop, inte bara vad de är.

Platta bilder på Ljvogues tidstypiska underkläder
Avsnitt 1: Adhesiv kemi – varifrån de flesta 'rena komponenterna, smutsiga plagg'-fodral härstammar
En tidstypisk trosa har mellan två och fem separata limbindningslinjer , beroende på konstruktion. Var och en är ett kemibeslut.
Där lim förekommer i konstruktionen:
Bond Line | Fungera | Typisk limtyp |
TPU-till-kärna laminering | Bind läcksäker film till den absorberande kärnan | Värmelaminering ELLER vattenbaserat PU-lim ELLER smältlim |
Kärna-till-översta arkbindning | Håll lagren i linje innan du syr | Smältlim ELLER vattenbaserad |
Kil-till-kropp-tyg grenbindning | Fäst den sammansatta kilstapeln i kroppstrosan | Smält- ELLER endast sydd konstruktion |
Elastisk inkapslingsbindning | Där täckt resår hålls på plats före/istället för stygn | Hot-melt (sällsynt i periodiska underkläder) |
Etikett och trimfäste | Värmeöverföringsetiketter, tryckt skötselinfo | Värmepressadhesiva filmer |
De fyra stora limteknologierna, rangordnade från renaste till mest angelägna för intima kläder:
Värmelaminering (utan lim) — Renast
TPU-filmen och det intilliggande tyget smälts samman under värme och tryck, utan kemiskt lim mellan dem. Bindningen kommer från själva TPU:n som mjuknar upp och mekaniskt låser sig med tygstrukturen.
Fördelar: Noll vidhäftande kemi. Ingen VOC. Inget kvarvarande lösningsmedel. Inget ftalat, inget mjukgörare, inget antioxidanttillsatspaket som kommer från en separat kemi.
Nackdelar: Kräver polyeterbaserad TPU speciellt framtagen för direkt laminering. Utrustning är dyrare. Processfönstret är smalt – för hög temperatur skadar intilliggande fibrer, för låg ger svag bindning. Alla fabriker har inte investerat i ordentlig lamineringsutrustning.
Detta är guldstandarden för TPU-till-kärna-bindningen och är vad du bör efterfråga om du skaffar premiumpositionering.

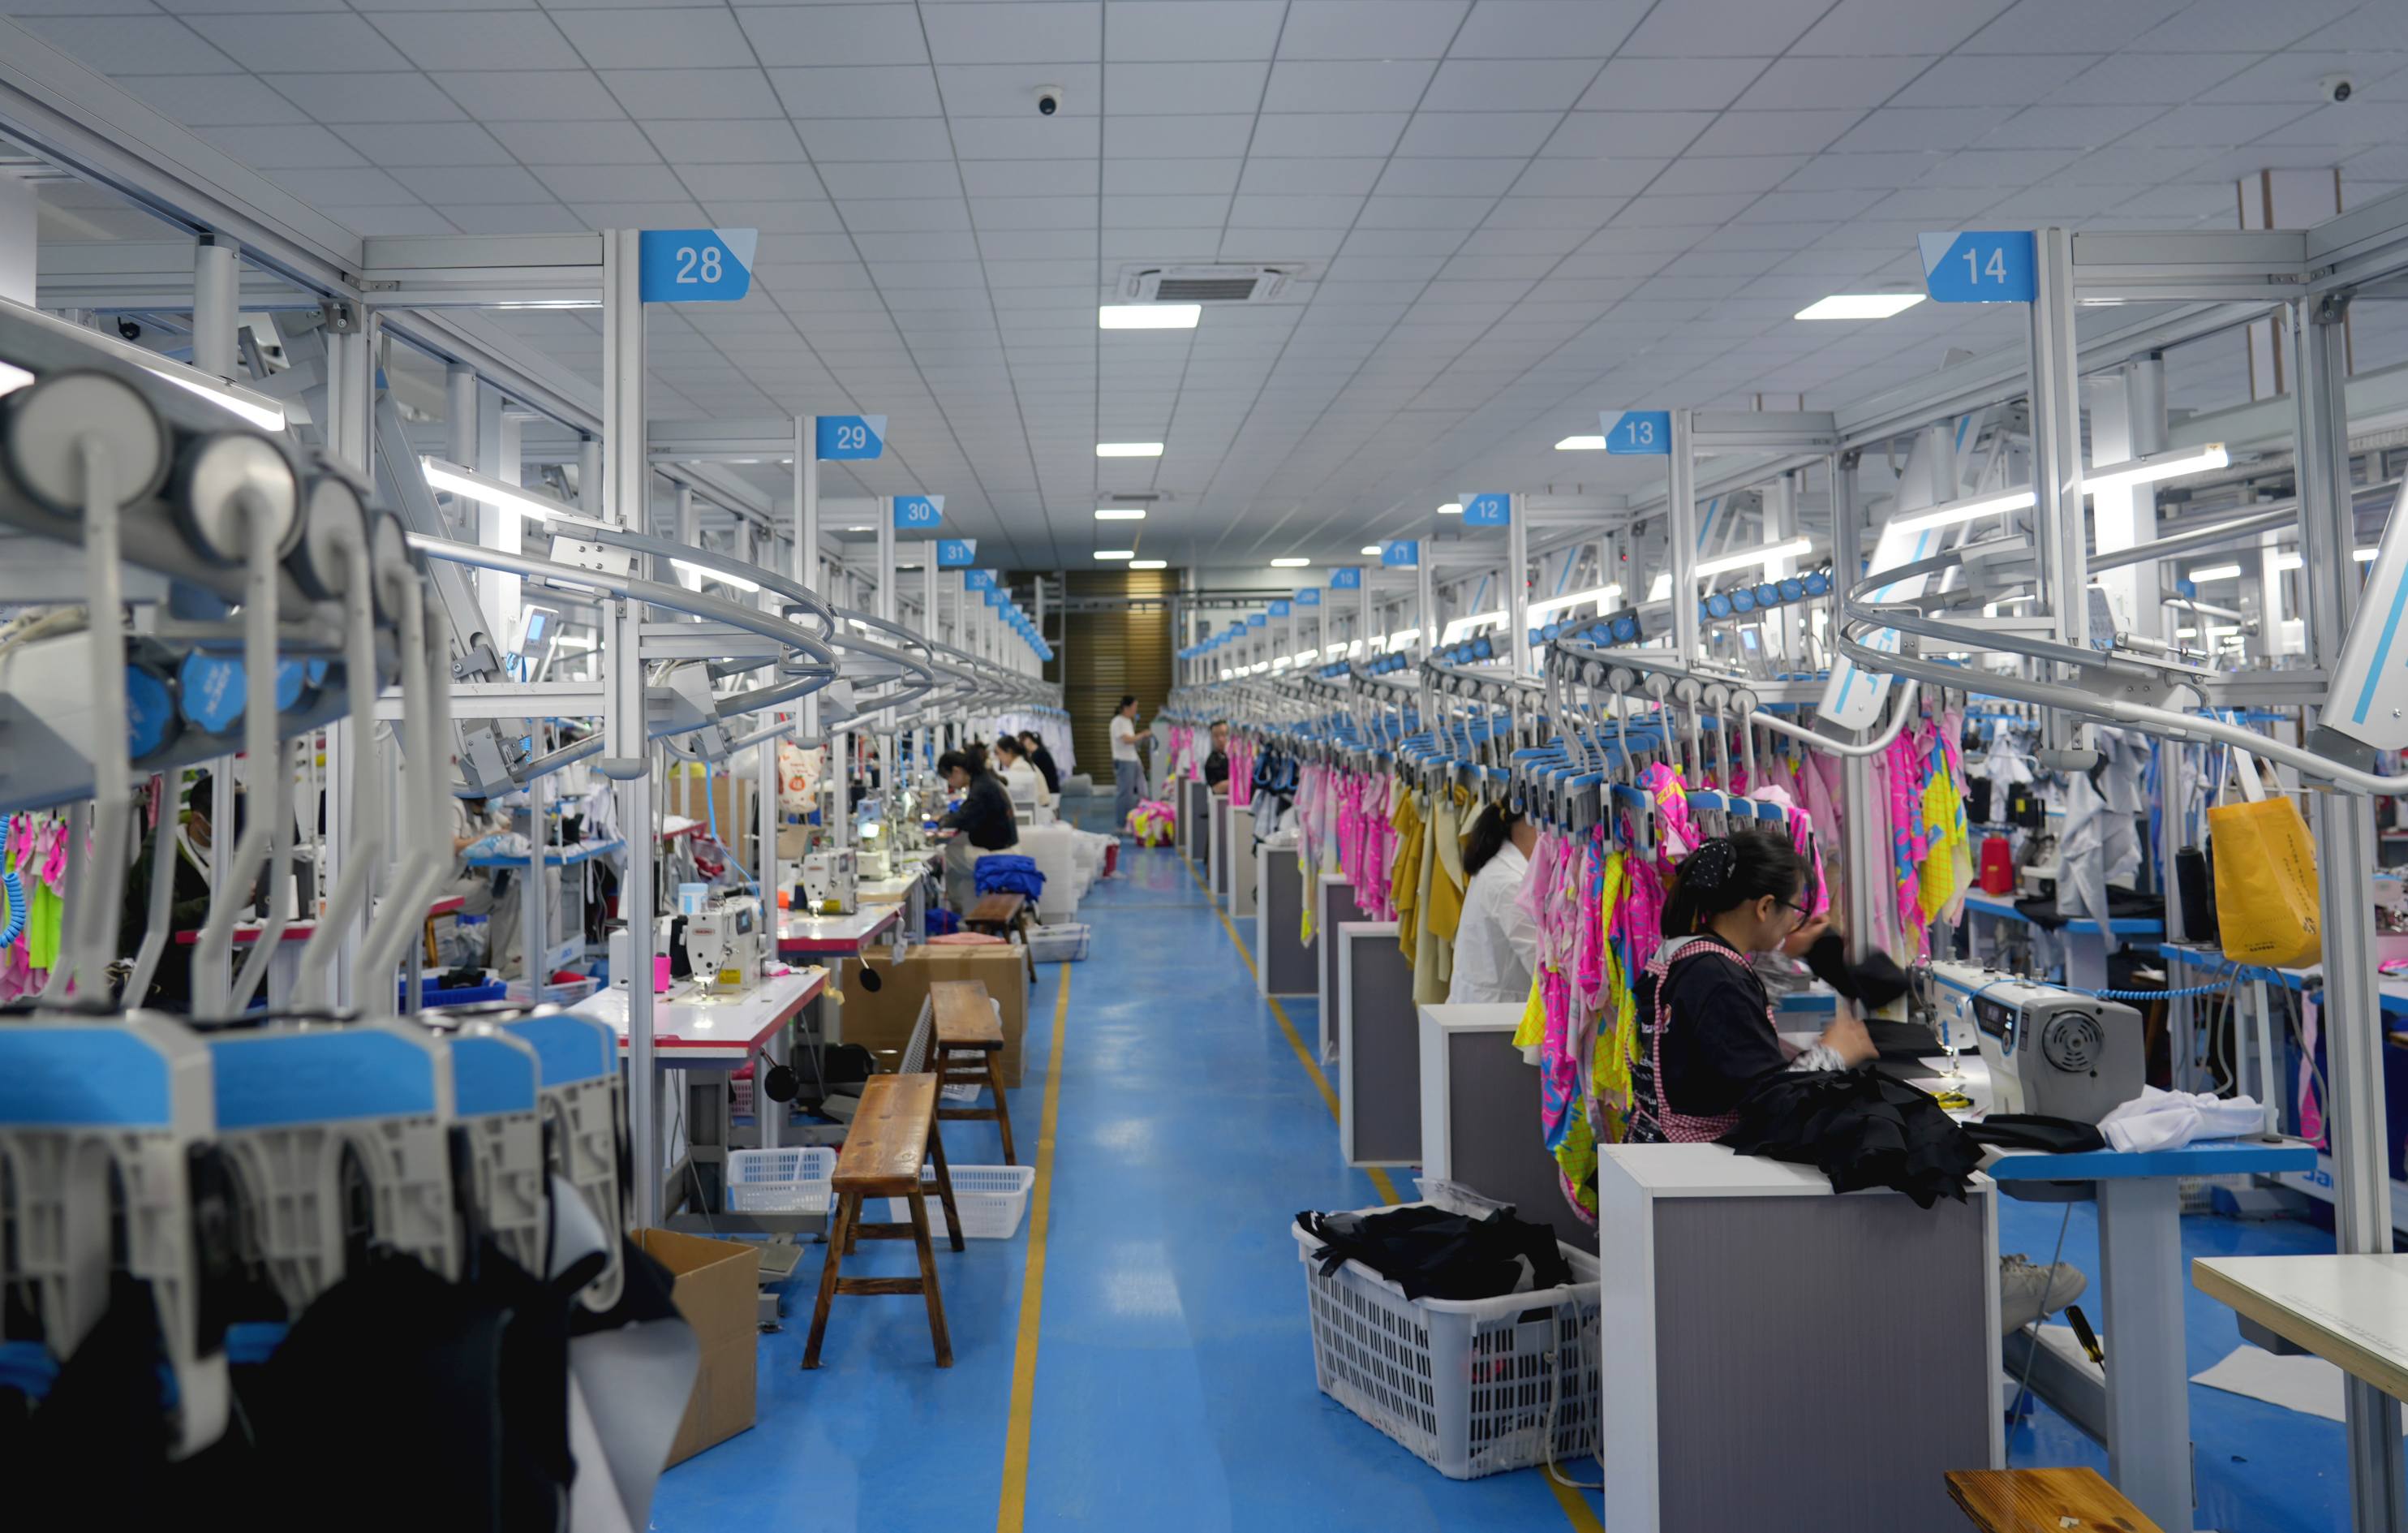
Ljvogues arbetare utför varmpresslimningsarbeten.
Vattenbaserat polyuretanlim — Rengöringsmedel
Ett polyuretanlim löst eller dispergerat i vatten snarare än organiskt lösningsmedel. Härdar genom vattenavdunstning; slutlig bindning är ett tunt lager av härdat PU mellan de två ytorna.
Fördelar: Inga flyktiga organiska lösningsmedel. Mycket låg VOC under applicering och i den härdade bindningen. Kompatibel med OEKO-TEX Standard 100-gränser. Kan ge starka, flexibla bindningar lämpliga för upprepade tvättcykler.
Nackdelar: Har fortfarande ett självhäftande lager med sin egen tillsatsförpackning (katalysatorer, ytaktiva ämnen, skumdämpare, biocider i vissa formuleringar). Inte alla 'vattenbaserade' lim är lika rena - formuleringsdetaljerna spelar roll. Långsammare härdning än lösningsmedelsbaserad, vilket gör det mindre attraktivt för fabriker som optimerar för linjehastighet.
Vattenbaserad PU är den fungerande mellanvägen för fabriker som ännu inte har direktlamineringsutrustning. Det är rätt svar när värmelaminering inte är tillgänglig.
Smältlim — Variabel
Ett termoplastiskt lim (typiskt EVA-, polyolefin- eller polyamidbaserat) applicerat som smält vätska som stelnar vid kylning. Inget lösningsmedel inblandat i något skede.
Fördelar: Noll VOC under applicering. Snabb process — hög linjehastighet. Starkt initialt band.
Nackdelar: Själva smältan innehåller ett tillsatspaket - antioxidanter (ofta hindrade fenoler), klibbmedel (ofta kolofoniumestrar eller kolvätehartser), vaxer och stabilisatorer. Kemin hos dessa tillsatser varierar kraftigt beroende på smältkvalitet. Smältlim av lägre kvalitet kan bidra till OEKO-TEX-restergränser även när limbindningen är mekaniskt perfekt.
Smältlim är acceptabelt för bindningslinjer utan hudkontakt (t.ex. ytterkroppstygkonstruktion, etikettfästning) när kvaliteten är OEKO-TEX-certifierad. Smältsmälta direkt i kilstapeln, i hudkontaktzoner, är en gul flagga - möjligt att göra rent med rätt kvalitet, men oftare med vad som än står på linjen.
Lösningsmedelsbaserat polyuretanlim — Undvik i periodiska underkläder
Ett polyuretanlim löst i organiskt lösningsmedel (typiskt MEK - metyletylketon eller DMF - dimetylformamid eller toluen). Härdar genom lösningsmedelsavdunstning; slutlig bindning liknar i kemin vattenbaserad PU men tillämpningskemin är fundamentalt annorlunda.
Fördelar: Starkt, snabbt band. Billig. Bekant process för de flesta fabriker.
Nackdelar: Lösningsmedelsrester i den härdade bindningen och i det omgivande tyget. Särskilt DMF finns på EU:s REACH SVHC-kandidatlista (reproduktionstoxisk). Avgasning under de första veckorna efter tillverkningen — detta är den primära källan till 'nya plagg kemisk lukt' i periodiska underkläder. VOC-bidrag till testning av färdiga plagg.
Lösningsmedelsbaserat PU-lim är fortfarande vanligt i handelsvaruunderkläder över hela världen. För alla produkter som marknadsförs med ren positionering är det inte lämpligt. Kostnadsbesparingen jämfört med vattenbaserad PU mäts i cent per plagg; kemiexponeringen är inte motiverad.
Vad du ska fråga din fabrik om lim
Den enskilt högsta hävstångsfrågan i hela den här serien:
'Lista varje lim som används i denna konstruktion, efter bindningslinje, efter märke och kvalitet, med säkerhetsdatablad för varje. Bekräfta skriftligt att inga lösningsmedelsbaserade lim används i någon hudkontaktzon.'
En fabrik som kan svara skriftligt på detta på brevpapper har sin konstruktionskemi under kontroll. En fabrik som blir vag om 'limmet vi använder' är en fabrik där någon på produktionsgolvet fattar kemibeslutet, och det beslutet fattas på kostnad snarare än säkerhet.
Den förkortade versionen med fyra frågor:
Är TPU-till-kärna-bindningen gjord av värmelaminering, vattenbaserad PU eller smältlim? (Lösningsmedelsbaserat borde vara ett svårt nej.)
Är kil-till-kropp-tyget sytt, smält eller lim?
Är alla lim OEKO-TEX-certifierade, med certifikat tillgängliga på limnivå (inte bara färdigt plaggnivå)?
Vad är avgasningsprotokollet - hur länge luftar plagget innan det packas och är VOC-testade efter härdning?
Den sista frågan är den som nästan ingen fabrik förväntar sig. Avgasningstid efter produktion har betydelse. Ett plagg förpackat i en förseglad polypåse 12 timmar efter laminering har mer kvarvarande VOC än samma plagg förpackat 72 timmar efter laminering. De renaste fabrikerna bygger in härdningstid i produktionsschemat. Det gör inte de snabbaste fabrikerna.
Avsnitt 2: Elastisk konstruktion — varför 'Spandex Brand' inte räcker
Vecka 5 täckte spandexkemi — DMAc-rester, ROICA, Creora, smältspunnet vs. torrspunnet. Det är fibernivån. Frågan på konstruktionsnivå är hur den spandexen är inbyggd i plaggets elastiska strukturer , eftersom konstruktionen antingen kan innehålla spandexkemin eller exponera den.
De tre elastiska konstruktionerna som används i tidstypiska underkläder:
Konstruktion A: Bar elastisk (billigast, sämst för huden)
Naken spandextråd eller naken gummiblandningsresår, sys direkt i sömmar eller stickas direkt i tygkanter. Spandexen i sig är ytan som kommer i kontakt med huden.
Fördelar: Billigt. Tunn. Låter tyget se minimalt ut.
Nackdelar: Direkt hudkontakt med spandex innebär direkt exponering för vilken kvarvarande processkemi som finns på spandexen (DMAc, smörjmedel, ytfinish). Dålig handkänsla mot känslig hud. Tendens att 'bita' under press. Högre friktion; mer skav.
Blott resår är acceptabelt endast på bindningslinjer utan hudkontakt (t.ex. där resåren är helt nedgrävd i en tygkanal och aldrig vidrör huden).
Konstruktion B: Täckt resår (standard för kvalitetsperiodens underkläder)
Spandexkärna inlindad eller stickad med bomulls-, nylon- eller polyestergarn. Täckgarnet är det som kommer i kontakt med huden – spandexen ger stretch, överdraget ger handkänsla och kemibarriär.
Fördelar: Hudkontakt är med täckgarnet (som kan specificeras till OEKO-TEX-standarder oberoende). Bättre handkänsla. Mindre skav. Kan förses med bomullsöverdrag för renaste hudkontaktprofil.
Nackdelar: Något mer skrymmande än ren resår. Täckgarnets kvalitet varierar — vissa 'täckta elastiska'-produkter använder mycket tunt hölje som inte helt kapslar in kärnan.
Detta är den rätta konstruktionen för periodiska linningar och benöppningar.
Konstruktion C: Inkapslad/kanaliserad elastisk (Premium)
Resåren – blottad eller täckt – är helt innesluten inuti en tygkanal och kommer aldrig i direkt kontakt med huden. Tygkanalen är samma kroppstyg eller ett dedikerat midjebandstyg, där alla hudkontaktytor är det valda kroppstyget (ekologisk bomull, TENCEL, etc.).
Fördelar: Hudkontakt är endast med kroppstyget. Den elastiska kemin, vad den än är, är strukturellt separerad från bäraren. Högsta komfort. Mest hållbar för upprepade tvättcykler.
Nackdelar: Mest tyg per plagg. Lite mer byggtid. Högre kostnad.
Detta är den renaste konstruktionen som finns och vad vi använder på kilkanterna och midjebandets insida på premiumproduktlinjer.
Vad man ska fråga om elastisk konstruktion
'För midjeband, benöppningar och kilkanter — är resåren blottad, täckt eller inkapslad? Om täckt, vad är täckgarnet (bomull/nylon/polyester) och är det OEKO-TEX-certifierat separat?'
En fabrik som använder ren resår på hudkontaktzoner i en periodisk trosa i premiumposition är en fabrik som fattar ett kostnadsbeslut som varumärket kanske inte känner till. En fabrik som använder bomullstäckt eller helt inkapslat resår på hudkontaktzoner är en fabriksteknik för användningsfallet.
Avsnitt 3: Trådbana och sömkonstruktion – där kemin berör den känsligaste huden
En tidstypisk trosa har ungefär 8–12 distinkta sömmar , beroende på konstruktion. Varje söm är:
En linje av trådkemi pressad mot huden
En potentiell punkt för mekanisk irritation (förhöjd sömkant)
En potentiell migrationsväg för kemi från den skurna kanten av tyget in i sömmen
De sömmar som betyder mest för kemiexponering:
Söm | Hudkontakt | Kemi risk |
Innersöm med kil mot kroppen | Direkt, slemhinneintilliggande hud | Högst — trådkemi mot det mest permeabla området |
Benöppningsfåll | Kontinuerlig hudkontakt under friktion | Hög — tråd + elastisk kemi kombinerat |
Midjeband innersöm | Kontinuerlig hudkontakt under tryck | Hög — tråd + midjeband inre kemi |
Sidosömmar | Höft hudkontakt | Måttlig |
Mitt baksöm | Hudkontakt i nedre delen av ryggen | Måttlig |
Toppstickning på utsidan av midjebandet | Ingen hudkontakt | Låg |
De fyra sömkonstruktionsmetoderna
1. Flatlocksöm (renast för hudkontakt)
De två tygkanterna knyts ihop (inte överlappade) och sammanfogas med en söm som ligger platt. Sömmen har ingen upphöjd nock. Hudkontakt är endast med tygytan, inte med en trådbula.
Fördelar: Ingen mekanisk ås. Bekväm. Minskar skav. Tråden är delvis infälld i tygstrukturen.
Nackdelar: Specifik maskin krävs (3-trådig eller 4-trådig flatlock). Långsammare än overlock. Högre kostnad per söm.
Det här är den rätta konstruktionen för den inre sömmen mellan kil och kropp i premium periodunderkläder.
2. Inbunden söm (ren, beroende på bindtyg)
De två tygkanterna sammanfogas och omsluts sedan med en tygremsa (vanligtvis samma kroppstyg) som sys över skarven. Hudkontakt är med bindningstyget, inte med den råa sömmen.
Fördelar: Smidig hudkontakt. Synliga råa kanter är dolda. Stark, hållbar.
Nackdelar: Bulkigare än flatlock. Mer tyg per söm.
Vanligt på benöppningar och midjeband av tidstypiska underkläder.
3. Overlocksöm (förseglad) (arbetshäst, godtagbar med högergänga)
De två tygkanterna överlappas och sys med en sergermaskin som skapar en trådögla som omsluter de råa kanterna. Skapar en upphöjd kant som kommer i kontakt med huden.
Fördelar: Snabb, stark, vanlig. Standardutrustning i varje klädfabrik.
Nackdelar: Upphöjd kant mot huden. Högre trådyta vid hudkontakt än flatlock. Om sergertråden är bunden nylon (hög hållfasthet men lösningsmedelsbehandlad), ökar kemiexponeringen.
Acceptabelt för sömmar som inte kommer i kontakt med huden (utåtvända struktursömmar). För hudkontaktzoner är flatlock eller bunden det bättre svaret.
4. Bondad / värmeförseglad söm (special, används oftast i sömlösa produkter)
De två tygkanterna är sammanfogade med lim och/eller värme utan tråd. Används i 'sömlösa' produkter och vissa premium sportkläder.
Fördelar: Riktigt platt. Ingen trådkemi vid sömmen alls. Slätaste hudkontakt.
Nackdelar: Limmet ersätter trådkemi med bond-line kemi - samma frågor som avsnitt 1 gäller. Kräver lösningsmedelsfri eller vattenbaserad limning för ren konstruktion. Mindre vanligt i periodiska underkläder.
Vad du ska fråga om sömkonstruktion
'Vilken sömkonstruktion används vid den inre sömmen mellan kil-mot-kroppen, benöppningarna, midjebandet och sidsömmarna? Är överlocktrådbunden nylon eller obehandlad polyester? Är kilen flatlock eller overlock?'
Den enskilt högsta hävstångsuppgraderingen i sömkonstruktionen är flatlock på den inre sömmen mellan kil och kropp . Det är sömmen närmast den mest genomsläppliga huden i hela plagget. En fabrik som plattlåser den sömmen är en fabrik som tänker på exponeringsvägar. En fabrik som överlockar den eftersom overlock är snabbare är en fabrik som tänker på linjehastighet.
Avsnitt 4: Utskrifts-, etikett- och trimlagret Ingen granskar
Varje menstrosa har minst:
En skötseletikett (tvättråd, fiberinnehåll)
En märkesetikett
En storleksindikator
Ofta en tryckt linningslogga eller mönster
Dessa små ytor är ansvariga för en oproportionerlig andel av kontaktdermatitbesvär. De sitter i kronisk hudkontakt, de är ofta den mest kemibelastade delen av plagget per gram, och de är nästan aldrig inkluderade i kemigranskningen.
De fyra etikett/tryckteknikerna, från renaste till mest angående:
Tagless (värmeöverföringstryck på tyg) — Generellt renast
Skötselinformationen trycks direkt på tyget med värmeöverföringsbläck. Ingen separat etikett, ingen söm, ingen insydd etikett.
Fördelar: Ingen upphöjd etikettkant. Ofta allergivänligt när bläcket är ordentligt härdat. Används i de flesta förstklassiga intimkläder.
Nackdelar: Bläckets kemi spelar roll - vattenbaserade värmeöverföringsbläck är rena, plastisolbaserade värmeöverföringsbläck (PVC + ftalatmjukgörare) är inte lämpliga för hudkontakt i periodiska underkläder.
Vad att specificera: Vattenbaserat värmeöverföringsbläck, OEKO-TEX-certifierat, ingen plastisol.
Vävd insydd etikett (arbetsbar med rätt material)
En liten vävd tygetikett insydd i en söm.
Fördelar: Rengör om etiketttyget är OEKO-TEX-certifierat och sytråden är OEKO-TEX-certifierad.
Nackdelar: Mekanisk irritation från etikettkanten. Polyesteretiketter med dålig finish kan repa. Vissa etiketter har sin egen färg-/tryckkemi.
Vad att specificera: Bomulls- eller polyestervävd etikett, OEKO-TEX-certifierad, ingen formaldehydfinish, sydd på yttersömmen inte hudkontaktsöm.
Tryckt midjebandslogotyp (variabel)
En logotyp eller märkesmönster tryckt på utsidan av linningen.
Fördelar: Endast kosmetiska produkter - vanligtvis inte i hudkontakt om de trycks på utsidan.
Nackdelar: Om det trycks på insidan (vissa märkesdesigner gör detta), kommer tryckfärgen i kontakt med huden. Plastisolbaserade utskrifter är inte lämpliga.
Vad att specificera: Om på insidan, endast vattenbaserat bläck. Om på exteriör, vattenbaserat eller plastisol acceptabelt men plastisol är det lägre kvalitetsvalet.
Plastisoltryck + insydd polyesteretikett (undvik)
Kombinationen är vad du hittar på handelsvaruunderkläder: en styv polyesteretikett insydd i linningen, med plastisolbläck i direkt kontakt med huden.
Fördelar: Billigt.
Nackdelar: Både risk för kontakteksem och kumulativ kemiexponering.

Vad du ska fråga om etiketter och utskrift
'Vilken etikettkonstruktion används - etikettlös värmeöverföring, vävd insydd eller annat? Är värmeöverföringsbläck vattenbaserat eller plastisol? Är linningens logotyp på insidan eller utsidan? Är alla etiketttyger och bläck OEKO-TEX-certifierade?'
Det här är frågan som fångar även flitiga varumärken på räls. De anger kroppstyget, de anger kilen, de anger spandex - och accepterar sedan vilken etikett som fabriken använder som standard. Etiketten är den enskilt mest kemi-täta delen av plagget i vikt.
Avsnitt 5: Processbesluten som kopplar ihop allt
Utöver material och konstruktion ligger tre beslut på processnivå ovanpå allt annat.
Beslut 1: Förtvätt före packning
Vissa fabriker förtvättar färdiga plagg innan de packas. De flesta gör det inte – förtvätt ökar kostnader, tid och utrustningskrav.
Varför förtvätt är viktigt för en ren placering:
En förtvätt tar bort:
Resterande limningsmedel från tygfräsning
Lösa färgpartiklar
Resterande bearbetningssmörjmedel från spandex och TPU
Resterande vidhäftande ytkemi
Tillverkar damm och ludd
Den första tvätten av konsumenten gör samma sak - men konsumentens tvättmaskin släpper ut resterna i hushållsvattnet och vid hudkontakt. Fabrikens förtvätt släpper ut det i industriell avloppsrening.
För premiumpositionering är fabriksförtvätt meningsfullt. Plagget konsumenten får är närmare sitt långsiktiga steady state från dag ett. Kemin som skulle ha lossnat vid konsumentens första tvätt når aldrig konsumenten.
Kostnadspåverkan: ~5–8 % av kostnaden för färdiga plagg.
Specifikation: Enkel förtvätt med hypoallergent tvättmedel (ingen doft, inget enzym, inget optiskt vitmedel), varmsköljning, torktumling på låg värme eller linjetork.
Beslut 2: Avgas/härdningstid före packning
Hur länge plagget sitter mellan slutmontering och försegling i en polybag.
De renaste fabrikerna bygger in 48–72 timmars friluftshärdningstid efter laminering och limning före eventuell förpackning. Detta tillåter resterande VOC, kvarvarande limlösningsmedel och resterande TPU-isocyanat att avgas i fabriksventilation snarare än i konsumentens hem eller under transport.
Varför detta är viktigt:
Ett plagg förseglat i polybag 6 timmar efter laminering anländer till konsumenten med veckors avgas instängd i påsen. Konsumenten öppnar det, luktar på 'nya plagg' antar att det är normalt och bär det. En del av den kemin överförs sedan från polybag-atmosfär till huden under den första användningen.
Specifikation: Minst 48 timmars härdningstid för vattenbaserade limkonstruktioner; 72 timmar för alla produkter som använder smältlim vid kil; inte en specifikation vi accepterar för lösningsmedelsbaserade alls (vi använder inte lösningsmedelsbaserade).
Beslut 3: Själva förpackningsmaterialet
Polybagen, brevlådan eller detaljförpackningen har också kemi.
Hierarkin:
Återvunnet papper/kartong — renast, inga mjukgörare, helt återvinningsbart
Återvunnen LDPE-polypåse — ren om själva påsen är OEKO-TEX eller livsmedelscertifierad
PVC-återförsäljningspåse — oro för ftalatmjukgörare; inte lämplig för intimkläder även på detaljhandelsförpackningsnivå
Bestruket papper med metallisk folietryck — innehåller ofta tungmetaller i folien; kolla pigmentkemin
Specifikation: Återvunnet papper eller kartong primärt; OEKO-TEX eller livsmedelsklassad LDPE om polypåse krävs; ingen PVC; ingen metallisk folietryckning på direktkontaktytor.
Vad man ska fråga om processbeslut
'Är det färdiga plagget förtvättat innan det packas? Vad är härdningstiden mellan slutlig laminering/limbindning och förpackning? Vilket förpackningsmaterial används och är det OEKO-TEX- eller livsmedelscertifierat?'
Dessa tre beslut finns vanligtvis inte på något specifikationsblad, inte på något certifikat och inte i någon revisionschecklista. De sitter i driftmanualen på fabriksnivå. En fabrik som har tänkt på alla tre är en fabrik som har tänkt på plaggets kemi bortom tyglinjen.
B2B-köparens konstruktionskemirevision — 12 frågor
Bygger på revisionerna från vecka 3, 4 och 5, här är revisionen på konstruktionsnivå.
Adhesiv kemi:
Lista varje lim som används i denna konstruktion, efter bindningslinje, efter märke och kvalitet. Säkerhetsdatablad tillgängligt för varje?
Är TPU-till-kärna-bindningen gjord av värmelaminering, vattenbaserad PU, smältlim eller lösningsmedelsbaserad? (Lösningsmedelsbaserade bör uteslutas.)
Är kil-till-kropp-tyget sytt, smält eller lim? Hudkontaktskompatibilitet verifierad?
Vad är avgas-/härdningstiden mellan slutlig limapplicering och förpackning?
Elastisk konstruktion:
För midjeband, benöppningar och kilkanter — är resåren blottad, täckt eller inkapslad?
Om täckt, vad är täckgarnet och är det OEKO-TEX-certifierat separat?
Tråd och söm:
Vilken sömkonstruktion används vid den inre sömmen mellan kil-mot-kroppen? (Flatlock föredras för hudkontaktzoner.)
Är overlocktrådbunden nylon eller obehandlad OEKO-TEX-certifierad polyester?
Etiketter och trim:
Vilken etikettkonstruktion används - etikettlös värmeöverföring, vävd insydd eller annat?
Är värmeöverföringsbläck vattenbaserat eller plastisol? Är alla etiketttyger och bläck OEKO-TEX-certifierade?
Behandla:
Är färdigt plagg förtvättat före packning och med vilken tvättmedelsspecifikation?
Vilket förpackningsmaterial används och är det OEKO-TEX- eller livsmedelscertifierat?
En fabrik som kan svara alla 12 skriftligt har sin byggkemi under kontroll. En fabrik som blir vag på tre eller fler är en fabrik där de kemibeslut som du har fattat uppströms ångras på produktionsgolvet.
Hur 'Ren konstruktion' faktiskt ser ut - ett fungerande exempel
Samma produktexempel som vecka 5 — standardmedelflödesperiod, storlek M, 65g — nu specificerad på konstruktionsnivå.
Byggnadsbeslut | Specifikation |
TPU-till-kärna bindning | Värmelaminering, polyeter TPU, inget lim |
Kärna-till-översta arkbindning | Endast sydd, inget lim |
Gusset-to-body bond | Sydd flatlocksöm, inget lim |
Resår i midjan | Inkapslad inuti kanal av ekologiskt bomullstyg |
Benöppningsresår | Bomullsklädd ROICA V550 spandex, bunden söm |
Kil innersöm | Flatlock, OEKO-TEX certifierad polyestertråd |
Sidosömmar | Overlock, OEKO-TEX certifierad obehandlad polyestertråd |
Vårdetikett | Tagless värmeöverföring, vattenbaserat bläck, OEKO-TEX certifierad |
Märkesetikett | Bomullsvävd etikett, OEKO-TEX-certifierad, sydd vid utvändig söm |
Förtvätt | Ja — allergivänligt tvättmedel, varmsköljning, lintorka |
Härdningstid | Minst 72 timmar efter slutmontering före förpackning |
Förpackning | Återvunnen kartong primär, ingen polypåse; OEKO-TEX-certifierad LDPE-påse om fraktformatet kräver |
Så här ser ingenjörskonst på konstruktionsnivå ut när kemi är designprioriteten. Inget av det är exotiskt. Det mesta lägger till 5–15 % per beslut till enhetskostnaden. Kumulativt lägger uppgraderingarna på konstruktionsnivån från råvara till städ ungefär 8–15 % till kostnaden för färdiga plagg – utöver uppgraderingarna på 25–40 % materialnivå från vecka 5.
Den totala stacken - fullt dokumenterad kemi, fullständigt specificerad konstruktion, fullständigt granskad process - kör vanligtvis 35–55 % kostnadspremie för färdiga plagg över en generisk trosa av liknande storlek och funktionsuppsättning. Det är en riktig siffra. Det är också en siffra som passar in i en detaljhandelspris på 25–40 USD som de renaste märkena i kategorin redan har.
Där Ljvogues står
Samma öppenhetsprincip som föregående veckor:
Lim: Värmelaminering på TPU-till-kärna varhelst konstruktionen tillåter; vattenbaserat polyuretanlim på annat håll; inga lösningsmedelsbaserade lim någonstans i vår tidiga underklädesproduktion . SDS finns för varje lim på varje konstruktion.
Elastisk konstruktion: Inkapslat midjeband (kanal av ekologisk bomull) på premiumproduktlinjer; bomullsklädd ROICA V550 på benöppningar; blottad elastisk endast i icke-hudkontaktzoner.
Sömkonstruktion: Flatlock vid kil-mot-kroppens innersöm på premiumlinjer; bundna sömmar vid benöppningar; OEKO-TEX certifierad obehandlad polyestertråd genomgående. Ingen bunden nylontråd i hudkontaktzoner.
Etiketter och tryck: Tagless värmeöverföring med vattenbaserat bläck som standard; bomullsvävd insydd etikett som uppgraderingsalternativ. Inga plastisoltryck på någon hudkontaktyta.
Process: Förtvätt med allergivänligt, parfymfritt, enzymfritt, vitmedelsfritt tvättmedel på varje premium-line plagg innan packning. Minst 72 timmars härdningstid efter laminering/lim före förpackning.
Förpackning: Återvunnen kartong primär; OEKO-TEX certifierad LDPE endast när polybag krävs av fraktformat. Ingen PVC-förpackning alls.
Fullständig stycklista + konstruktionsspecifikationsblad tillgängligt för kvalificerade köpare - varje komponent, varje lim, varje söm, varje processbeslut, listade efter SKU.
Om en köpare ber oss om en fullständig byggspecifikation skickar vi den. Om vi inte har en specifik specifikation på den nivå som en köpare behöver berättar vi för dem och antingen uppgraderar eller tackar nej istället för att ersätta. Det är baren.

Vanliga frågor
Min fabrik säger att 'vi använder vattenbaserat lim' men kommer inte att dela säkerhetsdatabladet. Är det normalt?
Inte från en fabrik som faktiskt använder vattenbaserat lim vid ren specifikation. Limtillverkare publicerar säkerhetsdatablad som standardpraxis; fabrikerna tar emot dem i bulk tillsammans med limmet. En fabrik som inte delar ett SDS är en fabrik som antingen använder något de inte vill avslöja eller en fabrik som inte har SDS på fil (vilket i sig är ett tecken på låg mognad för kemihantering).
Rätt återkoppling: 'Skicka säkerhetsdatabladet för varje lim som används. Om säkerhetsdatabladet är tillverkarens konfidentiella egendom, be limleverantören att skicka det till oss enligt NDA – vi undertecknar vad som behövs.'
Om fabriken efter den återhämtningen fortfarande inte kommer att avslöja, köper du från en fabrik med kemi som den inte kan ta hänsyn till.
Är värmelaminering verkligen bättre än vattenbaserat lim, eller är det marknadsföring?
Verkligen bättre, men gapet är mindre än vad marknadsföringen får det att låta. Värmelaminering eliminerar hela limskiktet - inget kemibidrag alls från själva bindningslinjen. Vattenbaserat PU-lim har minimalt kemibidrag men är inte noll.
För ett varumärke som konkurrerar på den absolut renaste nivån är värmelaminering värt att specificera. För ett varumärke som konkurrerar på nivån 'premium clean' är vattenbaserad PU acceptabel och är vad de flesta kvalitetsfabriker använder som standard.
Den hårda linjen är lösningsmedelsbaserat lim kontra något annat . Gapet från lösningsmedelsbaserat till vattenbaserat är mycket större än gapet från vattenbaserad till värmelaminering.
Min fabriks flatlock ser ut som overlock för mig. Hur märker jag skillnaden?
Titta på undersidan av sömmen. En flatlocksöm ligger helt platt på båda sidorna - tygkanterna är butade, inte överlappade. En overlocksöm har en tydlig ås där de två tygkanterna lindas av sergertrådsöglan. Om du kör fingret över sömmen från insidan kommer du att känna en tydlig ås på overlock och en slät yta på flatlock.
Om du inte kan se från ett prov, fråga fabriken vilken maskintyp som användes för den specifika sömmen. Flatlock kräver en specifik 3-trådig eller 4-trådig flatlockmaskin; det är inte en inställning på en vanlig serger.
Är förtvätt värt kostnadspremien?
För premiumpositionering, ja — både på grund av vad den tar bort (restprocesseringskemi) och på grund av vad den signalerar (fabriken har investerat i extra utrustning och tid). Förtvätt förkrymper också plagget, vilket förbättrar passformen.
Kostnadspremien på 5–8 % är återvinningsbar bara för att bibehålla passformen - ett förtvättat plagg har inte det problem med att 'passar konstigt efter första tvätten' som konsumenter rapporterar om underkläder under varuperioden. Kemifördelen är på toppen av det.
Min återförsäljare kräver polybag-förpackning. Ångrar det historien om rena förpackningar?
Inte om polybagen är OEKO-TEX eller livsmedelsgodkänd LDPE. Kemiproblemet med polypåsar är när de är PVC-baserade, gjorda av icke-livsmedelsklassad återvunnen ström med kontaminering, eller tryckta med tungmetallbläck. En ren LDPE-polypåse, även om den fortfarande är engångsplast, tillför ingen kemi till plagget.
Den renare förpackningshistorien för premiumpositionering kombinerar: primärkartong av återvunnen kartong + återvunnen LDPE-påse inuti om det behövs för transportskydd + återvinningsbar försändelse utanför. Den totala förpackningen kan vara mer än 80 % återvinningsbar samtidigt som den uppfyller återförsäljarnas skyddskrav.
Vad sägs om nya 'biologiskt nedbrytbara' lim och bindemedel?
Kategorien är verklig men ännu inte i prestandaparitet för periodiska underkläder. Biologiskt nedbrytbara lim baserade på stärkelse, kasein eller PLA finns och används i vissa textilapplikationer. Specifikt för periodunderkläder överstiger kraven på tvättcykeln (30+ tvättcykler före fel) vanligtvis vad nuvarande biologiskt nedbrytbara lim kan leverera.
Värt att spåra för 2027–2028. Ännu inte en funktionsduglig specifikation för vanliga underkläder under 2026.
Hur påverkar detta ledtiden?
Uppgraderingar på konstruktionsnivå lägger vanligtvis till 1–2 veckor till ledtiden jämfört med råvarukonstruktion:
Flatlocksömmar: långsammare än overlocksömmar med ~30 % per söm
Värmelaminering: kräver schemaläggning av utrustning
Förtvätt: lägger till minst 1–2 dagar
Härdningstid: lägger till minst 2–3 dagar
För initiala beställningar, räkna med 8–10 veckors ledtid på fullständigt specificerad ren konstruktion jämfört med 6–8 veckor på råvara. För upprepade beställningar när specifikationerna är låsta, minskar gapet till 1 vecka.
Kan jag granska byggkemi på distans eller måste jag besöka fabriken?
Båda, helst. Dokumentgranskning (de 12 frågorna i den här artikeln) fångar de flesta problem. Fabriksbesöket fångar resten - särskilt disciplin i härdningstiden (går fabriken faktiskt 72 timmar, eller pressar produktionsschemat ner det till 24?), förtvättutrustningens skick och metoder för hantering av lim på arbetarnivå.
För varumärken som inte kan besöka är det en praktiskt näst bästa att begära videodokumentation av specifika produktionssteg (laminering, kilmontering, förpackning). De flesta välrenommerade fabriker tillhandahåller detta på begäran.
Mönstret över alla sex veckor
Genom att läsa veckorna 1–6 tillsammans är bilden klar på produktionssidan:
Periodisk underklädes kemi är sex lager av beslut, fattade på sex olika punkter i leveranskedjan, av sex olika uppsättningar människor, styrda av överlappande men icke-identiska certifieringssystem. PFAS bestäms på fiber- och finishnivå. OEKO-TEX omfattning bestäms på certifikatutfärdandenivå. Dolda kemier avgörs på kemikalieupphandlingsnivå. GOTS ekologiska innehåll bestäms på inköpsnivå. Syntetiska material bestäms på komponent-leverantörsnivå. Byggkemi avgörs på produktionsgolvet.
Ingen enskild revision, inget enskilt certifikat, inget enskilt leverantörsutlåtande täcker alla sex. De varumärken som bygger försvarbar, ren positionering ställer frågor vid alla sex lager, får skriftliga svar på alla sex lager och verifierar svaren mot externa bevis på alla sex lager.
Det här är verket. Det är inte glamoröst. Det är inte synligt för konsumenterna. Det är det som skiljer de varumärken som överlever en regulatorisk utredning, en grupptalan eller en återförsäljares efterlevnadsrevision från de varumärken som inte gör det.
Vecka 7 och 8 i den här serien skiftar från 'vad man frågar' till 'hur man sätter ihop allt.' Vecka 7 ger dig en enda 7-stegs certifikatverifieringsguide som konsoliderar allt från vecka 1–6 till ett arbetsflöde som ditt inköpsteam kan köra. Vecka 8 kommer att ge dig den verkliga kostnadsekonomin - vad det faktiskt kostar att bygga ett helt rena underklädesprogram, uppdelat efter nivå, med de ekonomiska avvägningarna tydliga.
Vad är nästa i den här serien
Nästa vecka (vecka 7) täcker vi 7-stegs certifikatverifieringsguiden – ett enda konsoliderat arbetsflöde som tar allt från vecka 1–6 och förvandlar det till en checklista för inköpsteamet som ditt team kan köra på varje leverantör, varje PO, varje leverans. Det är den operativa versionen av hela serien, designad för att skrivas ut, lamineras och läggas på din inköpschefs skrivbord.
Vecka 8 kommer att avsluta serien med The Cost of Clean – den verkliga, transparenta ekonomin för att driva denna stack, uppdelad nivå för nivå, med avvägningar och beslutspunkter på varje nivå.
Om du vill bli meddelad när nästa artikel publiceras, maila oss – vi lägger till dig i serielistan.
Prata med oss
Om du försöker utvärdera byggkemin hos en aktuell leverantör – om deras lim faktiskt är vattenbaserade, om deras flatlock faktiskt är flatlock, om deras härdningstid faktiskt är 72 timmar – erbjuder vi en gratis byggrevision. Skicka oss ett prov, så dissekerar vi det. Bokstavligen — vi klipper isär det, identifierar varje lim, identifierar varje sömkonstruktion, identifierar varje etikett och trim och berättar skriftligt för dig vad vi hittar. Vi har gjort det här dussintals gånger. Cirka 70 % av proverna vi granskar har minst ett problem på konstruktionsnivå som inte avslöjades för varumärket.
WhatsApp: +86-199-2880-2613
Om Ljvogues
Ljvogues (USPTO reg.nr. 6 378 310) är en Shenzhen-baserad OEM- och egna märkestillverkare som specialiserar sig på tidstypiska underkläder, inkontinensunderkläder och funktionella intima kläder. Sedan 2015 har vi betjänat 500+ varumärken i 108 länder med full konstruktionstransparens:
Lim: Värmelaminering + endast vattenbaserad PU - inga lösningsmedelsbaserade lim någonstans
Sömmar: Flatlock vid kil-mot-kroppen innersöm; OEKO-TEX certifierad obehandlad polyestertråd; ingen bunden nylon i hudkontaktzoner
Elastisk: Inkapslad midjebandkonstruktion; bomullsklädda ROICA V550 benöppningar på premium linjer
Etiketter: Tagless värmeöverföring med vattenbaserat bläck; ingen plastisol; ingen PVC-list
Förtvätt + 72 timmars härdning på premium-line produktion
Endast återvunnen kartong och OEKO-TEX-certifierad LDPE- förpackning — ingen PVC
Gratis provdissektionstjänst för varumärken som kommer från vilken fabrik som helst – inte bara vår
Fullständig konstruktionsspecifikation tillgänglig för kvalificerade köpare
Varje lim har ett namn. Varje söm har en metod. Varje process har en tid. Varje anspråk har ett dokument. Det är baren.