



spis treści
Dlaczego ten artykuł istnieje
Pięć tygodni tej serii omawiało, co kryje się w majtkach okresowych — testy PFAS, zakres OEKO-TEX, chemia ukrytego wykończenia, zawartość organiczna GOTS, specyfikacje materiałów syntetycznych. Pytanie w tym tygodniu jest inne.
Nie chodzi o to, „co w nim jest”. Chodzi o to, „jak to jest zmontowane i czy sposób, w jaki to złożono, wpływa na to, co dociera do skóry użytkownika”.
Przejrzałem próbki bielizny z epoki, które wyglądają dobrze na zestawieniach materiałowych i nadal nie spełniają swoich oczekiwań. Bawełna posiada certyfikat GOTS. TPU nie zawierał ftalanów. Spandex posiada certyfikat OEKO-TEX. Barwniki znajdowały się na liście dozwolonych przez GOTS. Każdy pojedynczy komponent przeszedłby pozytywnie każde pytanie kontrolne z tygodni 1 do 5.
Gotowa odzież miała słaby chemiczny zapach, który nie ulegał spłukiwaniu, lekko sztywną dłoń na klinie i wynik testu gotowej odzieży OEKO-TEX, który wykazał podwyższoną zawartość LZO.
Chemia była czysta. Konstrukcja ponownie go wprowadziła.
Jest to część łańcucha dostaw, której żaden certyfikat nie obejmuje oddzielnie. Skład kleju, temperatura laminowania, elastyczna kapsułka, konstrukcja szwów, wybór nici w każdym szwie – te decyzje zapadają na poziomie fabryki, są podejmowane przez kierowników linii o niewielkiej widoczności marki i po cichu określają, czy prace chemiczne na wcześniejszym etapie rzeczywiście przynoszą rezultaty.
Tydzień 6 ma na celu zamknięcie tej luki.
Model mentalny: konstrukcja to miejsce, w którym chemia dotyka skóry
Majtki menstruacyjne mają mniej więcej siedem różnych powierzchni mających kontakt ze skórą:
Górna warstwa (wewnętrzna powierzchnia klina – najbardziej przepuszczalny kontakt ze skórą)
Górne krawędzie arkusza (w miejscach, gdzie szwy przechodzą w skórę)
Wewnętrzna powierzchnia materiału korpusu (wszystko poza klinem)
Wnętrze paska (chroniczny kontakt ze skórą, często obciążony uciskiem)
Wnętrze otwierające nogi (chroniczny kontakt ze skórą, często obciążony tarciem)
Grzbiety szwów (uniesione linie ściegu stykające się ze skórą pod naciskiem)
Etykieta i obszar etykiety (mała powierzchnia, ale wysoce zlokalizowane źródło podrażnienia)
Każda z tych powierzchni dziedziczy skład chemiczny z wielu źródeł:
Sama tkanina
Dowolne wykończenie tkaniny
Nić łącząca szew
Klej na linii łączenia najbliżej szwu
Elastyczna struktura w tym miejscu
Wszelkie druki lub transfery etykiet w tym obszarze
Chemia resztkowa (klejonka, smary, środki zapobiegające przyleganiu do formy)
„Czysty” komponent zainstalowany z niewłaściwym klejem na niewłaściwym szwie może dostarczyć więcej chemii do skóry niż „brudny” komponent sam w sobie. Idealna folia TPU połączona klejem poliuretanowym na bazie rozpuszczalników i starzona przez 30 dni w wilgotnym pojemniku zawiera więcej resztkowych LZO niż ten sam TPU, który w ogóle nie był klejony.
Z tego powodu pytania kontrolne sformułowane na poziomie komponentów nie uwzględniają ryzyka na poziomie konstrukcji. Kolejne 12 pytań, które zadasz swojej fabryce, powinno dotyczyć sposobu, w jaki komponenty łączą się ze sobą, a nie tylko tego, czym są.

Płaskie zdjęcia bielizny z epoki Ljvogues
Sekcja 1: Chemia klejów — skąd pochodzi większość przypadków „Czyste komponenty, brudna odzież”
Majtki okresowe mają od dwóch do pięciu oddzielnych linii klejenia , w zależności od konstrukcji. Każda z nich jest decyzją chemiczną.
Gdzie w konstrukcji pojawiają się kleje:
Linia Bonda | Funkcjonować | Typowy rodzaj kleju |
Laminowanie TPU do rdzenia | Przymocuj szczelną folię do rdzenia chłonnego | Laminowanie na gorąco LUB wodny klej PU LUB klej termotopliwy |
Połączenie rdzenia z górnym arkuszem | Przed szyciem trzymaj warstwy w jednej linii | Topliwy LUB na bazie wody |
Klin w kroku połączony z materiałem | Przymocuj zmontowany stos klinów do majtek | Konstrukcja topliwa LUB wyłącznie szyta |
Elastyczne wiązanie kapsułkujące | Tam, gdzie zakryta gumka jest utrzymywana na miejscu przed/zamiast ściegu | Topliwy (rzadko w bieliźnie okresowej) |
Przystawka do etykiet i przycinania | Etykiety termotransferowe, drukowane informacje dotyczące pielęgnacji | Folie samoprzylepne prasowane na gorąco |
Cztery główne technologie klejenia, w kolejności od najczystszej do najbardziej niepokojącej w przypadku odzieży intymnej:
Laminowanie na gorąco (bez kleju) — najczystsze
Folia TPU i przylegająca do niej tkanina są stapiane pod wpływem ciepła i ciśnienia, bez chemicznego kleju pomiędzy nimi. Wiązanie pochodzi z samego TPU, który zmiękcza i mechanicznie łączy się ze strukturą tkaniny.
Plusy: Zero chemii klejącej. Brak LZO. Brak pozostałości rozpuszczalnika. Bez ftalanów, bez plastyfikatorów, bez pakietu dodatków przeciwutleniających pochodzących z osobnej chemii.
Wady: Wymaga TPU na bazie polieteru, zaprojektowanego specjalnie do bezpośredniego laminowania. Sprzęt jest droższy. Okno procesu jest wąskie — zbyt wysoka temperatura uszkadza sąsiednie włókna, zbyt niska powoduje słabe wiązanie. Nie wszystkie fabryki zainwestowały w odpowiedni sprzęt do laminowania.
Jest to złoty standard dla połączenia TPU-rdzeniowy i o to powinieneś pytać, jeśli szukasz pozycjonowania premium.

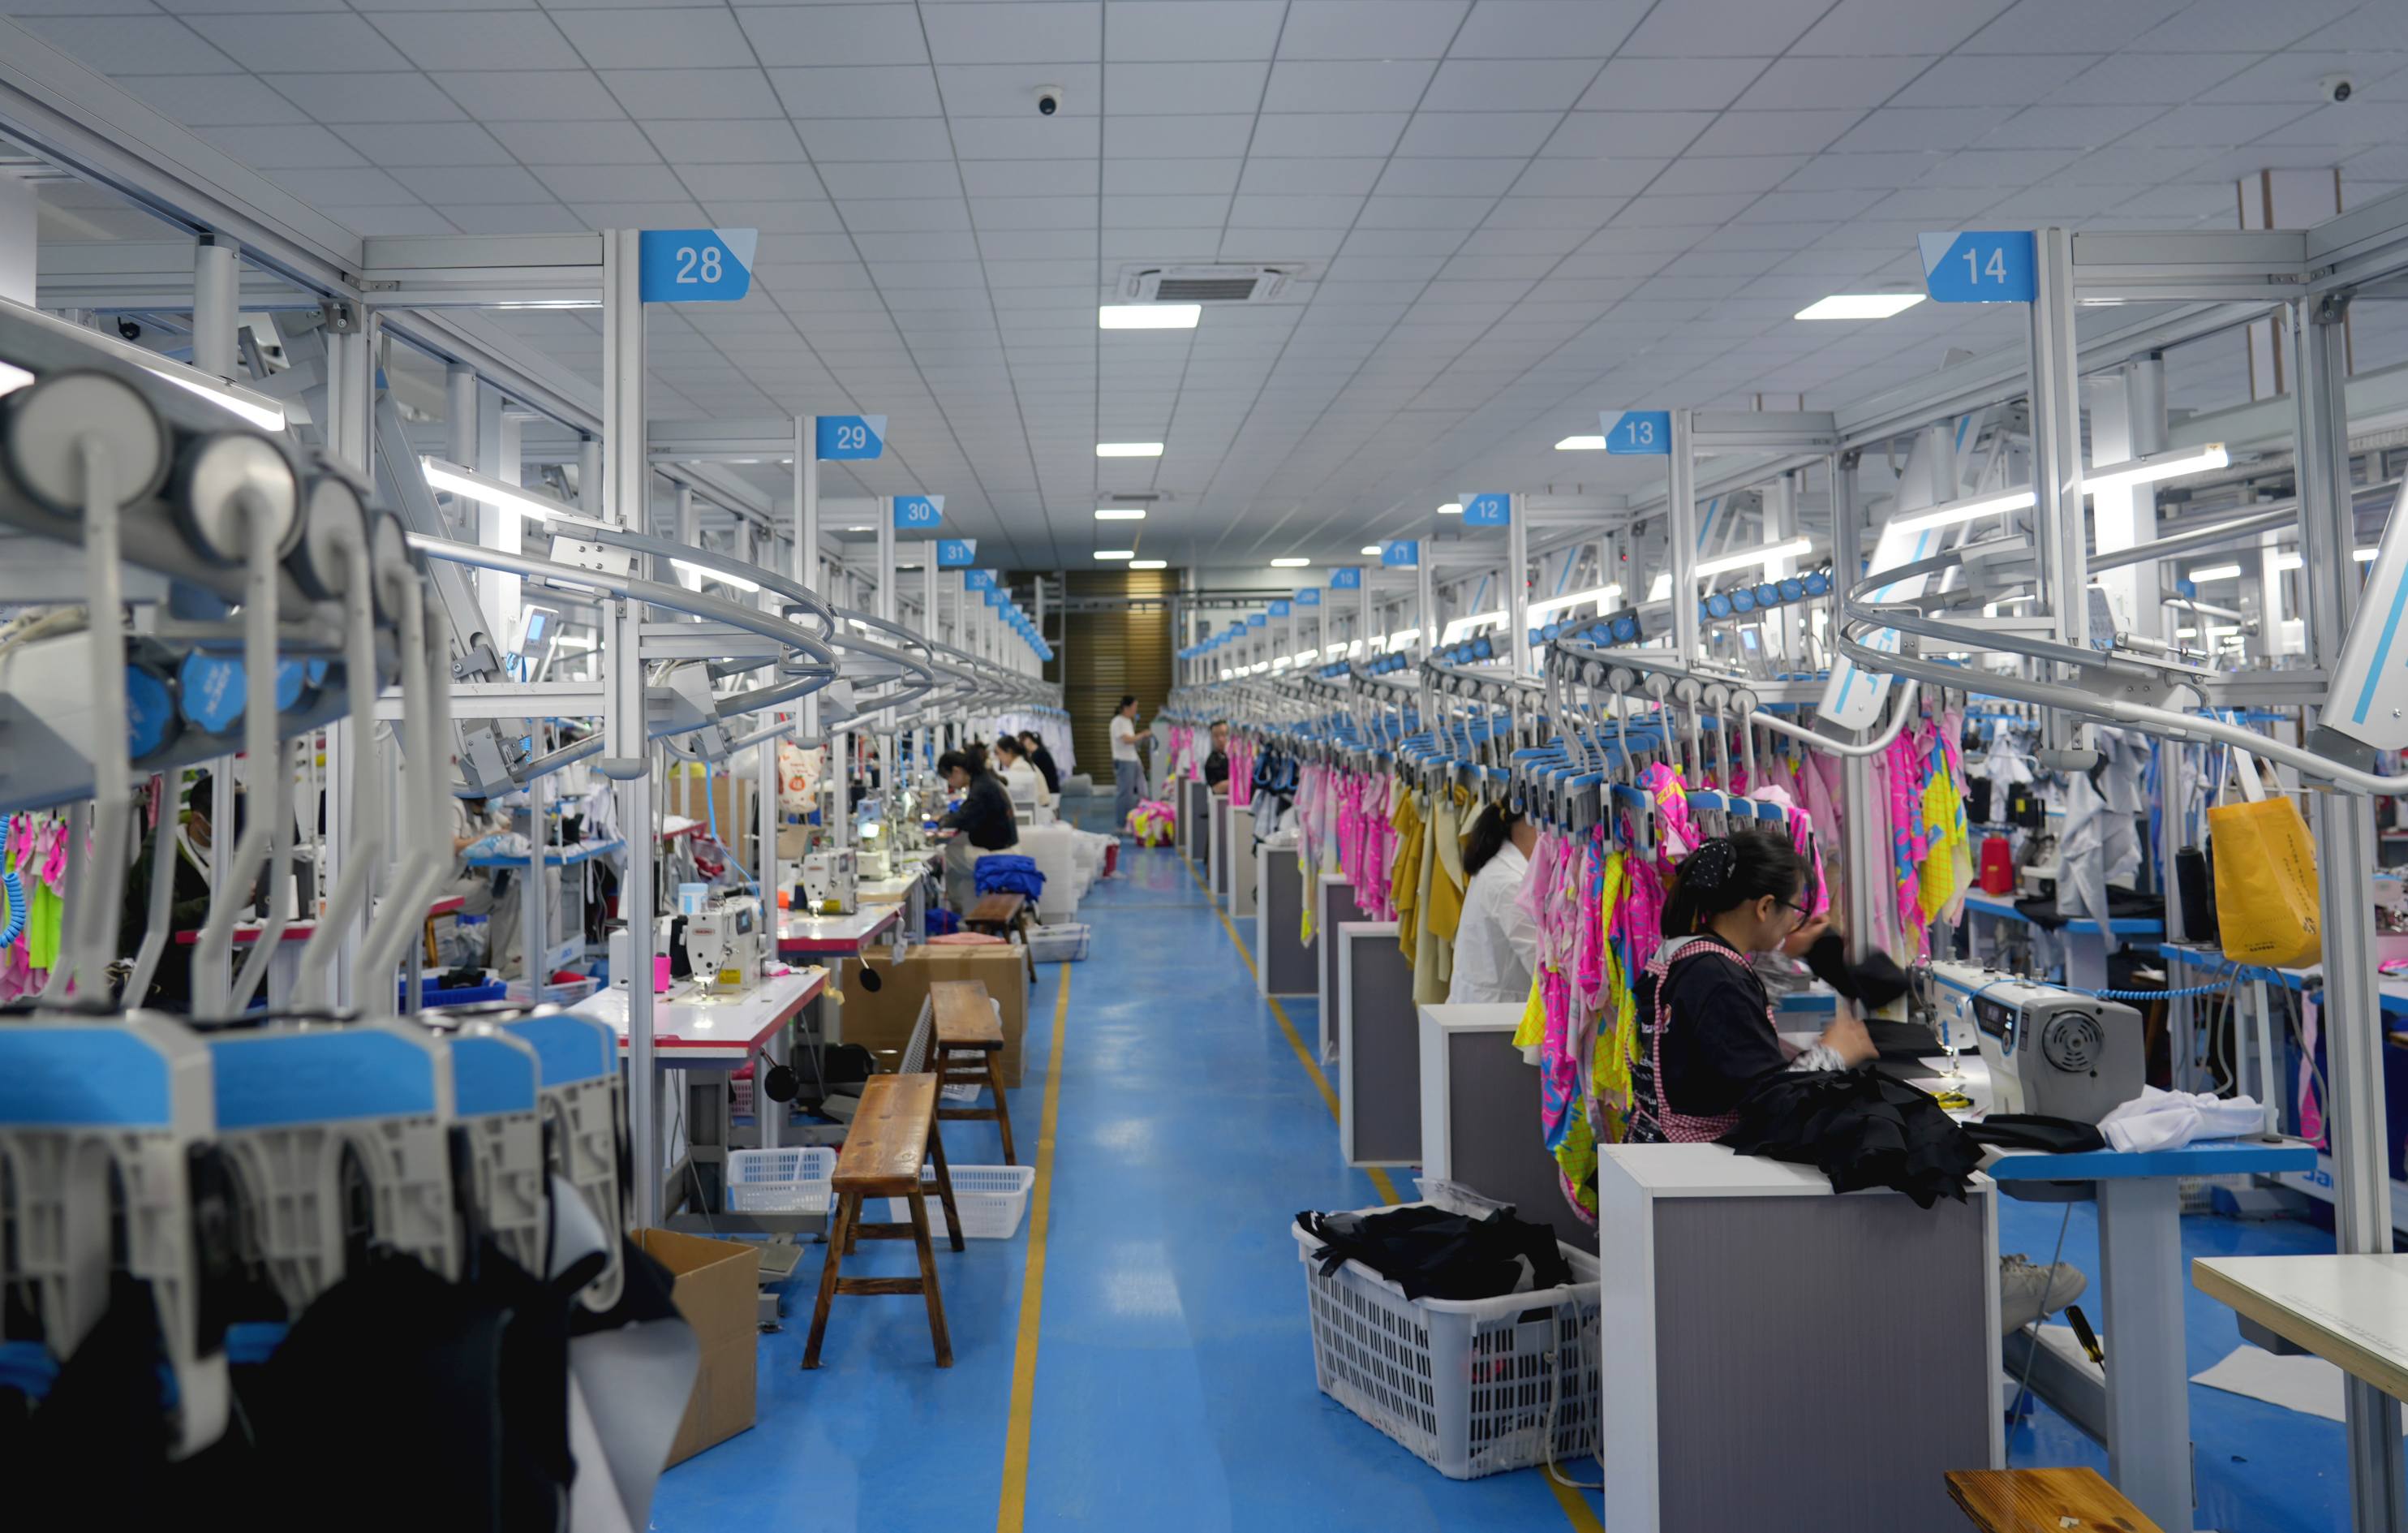
Pracownicy Ljvogues wykonują prace polegające na łączeniu metodą prasowania na gorąco.
Wodny klej poliuretanowy — środek czyszczący
Klej poliuretanowy rozpuszczony lub zdyspergowany w wodzie, a nie w rozpuszczalniku organicznym. Utwardza się przez odparowanie wody; końcowe połączenie to cienka warstwa utwardzonego PU pomiędzy dwiema powierzchniami.
Zalety: Brak lotnych rozpuszczalników organicznych. Bardzo niska zawartość LZO podczas aplikacji i po utwardzeniu spoiwa. Kompatybilny z limitami OEKO-TEX Standard 100. Zapewnia mocne, elastyczne wiązanie odpowiednie do powtarzalnych cykli prania.
Wady: Nadal posiada warstwę klejącą z własnym pakietem dodatków (katalizatory, środki powierzchniowo czynne, środki przeciwpieniące, biocydy w niektórych recepturach). Nie wszystkie kleje „na bazie wody” są równie czyste – szczegóły składu mają znaczenie. Wolniejsze utwardzanie niż na bazie rozpuszczalników, co czyni go mniej atrakcyjnym dla fabryk optymalizujących prędkość linii.
PU na bazie wody to praktyczny środek dla fabryk, które nie mają jeszcze sprzętu do bezpośredniego laminowania. To właściwa odpowiedź, gdy laminowanie na gorąco nie jest dostępne.
Klej topliwy — zmienny
Klej termoplastyczny (zwykle EVA, poliolefina lub poliamid) nakładany w postaci stopionej cieczy, która krzepnie po ochłodzeniu. Na żadnym etapie nie stosuje się rozpuszczalnika.
Plusy: Zero LZO podczas aplikacji. Szybki proces — duża prędkość linii. Silna więź początkowa.
Wady: sam klej topliwy zawiera pakiet dodatków — przeciwutleniacze (często fenole z przeszkodami), lepiszcza (często estry kalafonii lub żywice węglowodorowe), woski i stabilizatory. Skład chemiczny tych dodatków różni się znacznie w zależności od gatunku materiału topliwego. Kleje topliwe niższej jakości mogą przyczynić się do osiągnięcia limitów pozostałości OEKO-TEX, nawet jeśli połączenie kleju jest doskonałe pod względem mechanicznym.
Topienie na gorąco jest dopuszczalne w przypadku linii łączenia nie mających kontaktu ze skórą (np. konstrukcja zewnętrznej tkaniny, mocowanie etykiety), jeśli gatunek posiada certyfikat OEKO-TEX. Topienie na gorąco bezpośrednio w stosie klinów, w strefach kontaktu ze skórą, jest żółtą flagą — można to zrobić czysto przy odpowiednim gatunku, ale częściej robi się to z tym, co jest na linii.
Klej poliuretanowy na bazie rozpuszczalnika — unikać w bieliźnie menstruacyjnej
Klej poliuretanowy rozpuszczony w rozpuszczalniku organicznym (zwykle MEK – keton metylowo-etylowy lub DMF – dimetyloformamid lub toluen). Utwardza się przez odparowanie rozpuszczalnika; końcowe wiązanie jest podobne pod względem chemicznym do PU na bazie wody, ale chemia aplikacji jest zasadniczo inna.
Zalety: Mocne i szybkie wiązanie. Tani. Proces znany większości fabryk.
Wady: Pozostałości rozpuszczalnika w utwardzonym wiązaniu i otaczającej tkaninie. W szczególności DMF znajduje się na liście kandydackiej EU REACH SVHC (substancja działająca toksycznie na rozrodczość). Odgazowywanie w pierwszych tygodniach po produkcji — jest to główne źródło „chemicznego zapachu nowej odzieży” w bieliźnie okresowej. Udział LZO w testowaniu gotowej odzieży.
Klej PU na bazie rozpuszczalnika jest nadal powszechny na całym świecie w produkcji bielizny z epoki. Nie jest to właściwe w przypadku jakiegokolwiek produktu niosącego ze sobą marketing oparty na czystym pozycjonowaniu. Oszczędność kosztów w porównaniu z PU na bazie wody mierzona jest w centach na sztukę; narażenie na chemię nie jest uzasadnione.
O co zapytać fabrykę w sprawie klejów
Pojedyncze pytanie o największej dźwigni w całej serii:
„Wymień każdy klej użyty w tej konstrukcji, według linii łączenia, marki i gatunku, z kartą charakterystyki każdego z nich. Potwierdź na piśmie, że w żadnej strefie kontaktu ze skórą nie zastosowano żadnych klejów na bazie rozpuszczalników.”
Fabryka, która może odpowiedzieć na to pytanie pisemnie na papierze firmowym, ma pod kontrolą chemię budowlaną. Fabryka, w której nie ma jasności co do „kleju, którego używamy”, to fabryka, w której ktoś na hali produkcyjnej podejmuje decyzję dotyczącą chemii, a decyzję tę podejmuje się ze względu na koszty, a nie bezpieczeństwo.
Skrócona wersja zawierająca cztery pytania:
Czy połączenie TPU z rdzeniem jest wykonane poprzez laminowanie na gorąco, PU na bazie wody czy metodą topienia na gorąco? (Na bazie rozpuszczalnika powinno być zdecydowanie nie.)
Czy połączenie klina z korpusem jest szyte, topione na gorąco czy klejone?
Czy wszystkie kleje posiadają certyfikat OEKO-TEX, a certyfikaty są dostępne na poziomie kleju (a nie tylko na poziomie gotowej odzieży)?
Jaki jest protokół odgazowania – jak długo odzież jest wietrzona przed zapakowaniem i czy po utwardzeniu są testowane LZO?
Tego ostatniego pytania nie spodziewa się prawie żadna fabryka. Czas odgazowania po produkcji ma znaczenie. Odzież zapakowana w szczelną torebkę foliową 12 godzin po laminowaniu zawiera więcej resztkowych LZO niż ta sama odzież zapakowana 72 godziny po laminowaniu. Najczystsze fabryki uwzględniają czas utwardzania w harmonogramie produkcji. Najszybsze fabryki tego nie robią.
Część 2: Elastyczna konstrukcja — dlaczego nazwa „Marka Spandex” nie wystarczy
Tydzień 5 omawiał chemię spandexu — pozostałości DMAc, ROICA, Creora, przędzenie ze stopu vs. przędzenie na sucho. To jest poziom błonnika. Pytanie na poziomie konstrukcyjnym brzmi: w jaki sposób spandex jest wbudowany w elastyczne struktury odzieży , ponieważ konstrukcja może albo zawierać chemię spandexu, albo ją eksponować.
Trzy elastyczne konstrukcje stosowane w bieliźnie okresowej:
Konstrukcja A: Goła elastyczna (najtańsza, najgorsza dla skóry)
Nić ze spandexu lub gumka z domieszką gumy, wszyta bezpośrednio w szwy lub wszyta bezpośrednio w brzegi materiału. Sam spandex jest powierzchnią stykającą się ze skórą.
Plusy: Tanie. Cienki. Nadaje tkaninie minimalistyczny wygląd.
Wady: Bezpośredni kontakt skóry ze spandexem oznacza bezpośrednie narażenie na wszelkie pozostałości chemikaliów znajdujących się na spandexie (DMAc, smary, wykończenia powierzchni). Słabe wyczucie dłoni w przypadku wrażliwej skóry. Tendencja do „gryzienia” pod presją. Wyższe tarcie; więcej otarć.
Nieosłonięta gumka jest dopuszczalna wyłącznie w przypadku połączeń nie stykających się ze skórą (np. tam, gdzie gumka jest całkowicie schowana w kanale tkaniny i nigdy nie dotyka skóry).
Konstrukcja B: Zakryta gumka (standard dla bielizny z okresu jakości)
Rdzeń ze spandexu owinięty lub dziany pokryty przędzą bawełnianą, nylonową lub poliestrową. Przędza pokrywająca ma kontakt ze skórą — spandex zapewnia rozciągliwość, pokrycie zapewnia wyczucie dłoni i barierę chemiczną.
Plusy: Przędza wierzchnia ma kontakt ze skórą (która może być niezależnie określona zgodnie ze standardami OEKO-TEX). Lepsze wyczucie dłoni. Mniej otarć. Można zamówić z bawełnianą osłoną zapewniającą najczystszy profil kontaktu ze skórą.
Wady: Nieco grubszy niż goła gumka. Jakość przędzy osłonowej jest różna — w niektórych produktach „elastycznych z pokryciem” stosuje się bardzo cienką osłonę, która nie otacza całkowicie rdzenia.
Jest to odpowiednia konstrukcja pasów bielizny okresowej i otworów na nogi.
Konstrukcja C: Elastyczna kapsułowana / kanałowa (Premium)
Gumka — goła lub zakryta — jest całkowicie zamknięta w kanale tkaniny i nigdy nie styka się bezpośrednio ze skórą. Kanał tkaniny to ten sam materiał korpusu lub dedykowany materiał w pasie, przy czym wszystkie powierzchnie mające kontakt ze skórą to wybrany materiał korpusu (bawełna organiczna, TENCEL itp.).
Plusy: Kontakt ze skórą dotyczy wyłącznie tkaniny ciała. Elastyczna chemia, czymkolwiek ona jest, jest strukturalnie oddzielona od użytkownika. Najwyższy komfort. Najbardziej wytrzymały na wielokrotne cykle prania.
Wady: Większość materiału na ubranie. Nieco dłuższy czas budowy. Wyższy koszt.
Jest to najczystsza dostępna konstrukcja, której używamy na krawędziach klinów i wewnętrznej stronie pasa w liniach produktów premium.
O co pytać o elastyczną konstrukcję
„W przypadku pasa, otworów na nogawki i krawędzi klinów – czy gumka jest goła, zakryta czy w kapsułce? Jeśli jest pokryta, jaka jest przędza wierzchnia (bawełna/nylon/poliester) i czy posiada osobny certyfikat OEKO-TEX?”
Fabryka, która stosuje gołą gumkę w strefach kontaktu ze skórą w majtkach okresowych o najwyższej jakości, to fabryka podejmująca decyzję dotyczącą kosztów, z której marka może nie być świadoma. Fabryka stosująca gumę pokrytą bawełną lub całkowicie otoczoną w strefach kontaktu ze skórą jest inżynierią fabryczną dla danego przypadku użycia.
Część 3: Ścieżka nici i konstrukcja szwów – tam, gdzie chemia styka się z najbardziej wrażliwą skórą
Majtki z epoki mają około 8–12 różnych szwów , w zależności od budowy. Każdy szew to:
Linia chemii nici dociśniętej do skóry
Potencjalne miejsce podrażnienia mechanicznego (podniesiony grzbiet szwów)
Potencjalna droga migracji chemii z obciętego brzegu tkaniny do szwu
Szwy, które mają największe znaczenie w przypadku narażenia na chemię:
Szew | Kontakt ze skórą | Ryzyko chemiczne |
Wewnętrzny szew przylegający do korpusu | Bezpośrednia, przylegająca do błony śluzowej skóra | Najwyższa — chemia nici w stosunku do większości przepuszczalnych obszarów |
Dół z rozcięciem na nogawce | Ciągły kontakt ze skórą pod wpływem tarcia | Wysoka — połączenie nici i elastycznej chemii |
Wewnętrzny szew w pasie | Ciągły kontakt ze skórą pod ciśnieniem | Wysoka – nić + chemia wnętrza paska |
Boczne szwy | Kontakt ze skórą bioder | Umiarkowany |
Szew na środku tyłu | Kontakt ze skórą w dolnej części pleców | Umiarkowany |
Górny ścieg na zewnętrznej stronie talii | Brak kontaktu ze skórą | Niski |
Cztery metody budowy szwów
1. Płaski szew (najczystszy w kontakcie ze skórą)
Obydwa brzegi materiału są ze sobą stykane (nie zachodzą na siebie) i łączone płaskim ściegiem. Szew nie ma podwyższonej krawędzi. Kontakt skóry ma miejsce wyłącznie z powierzchnią tkaniny, a nie z guzkiem nici.
Plusy: Brak mechanicznego grzbietu. Wygodny. Redukuje odparzenia. Nić jest częściowo zagłębiona w strukturze tkaniny.
Wady: Wymagana jest specjalna maszyna (płaska 3-nitkowa lub 4-nitkowa). Wolniej niż overlock. Wyższy koszt za szew.
Jest to odpowiednia konstrukcja wewnętrznego szwu przylegającego do ciała w bieliźnie z epoki premium.
2. Szew obszyty (czysty, w zależności od materiału wiązania)
Obydwa brzegi tkaniny łączy się, a następnie zamyka paskiem materiału (zwykle tego samego materiału korpusu) wszytym na złącze. Kontakt skóry ma miejsce z materiałem wiążącym, a nie z surowym szwem.
ZALETY: Gładki kontakt ze skórą. Widoczne surowe krawędzie zostały ukryte. Mocny, trwały.
Wady: Większe niż flatlock. Więcej materiału na szew.
Powszechnie spotykane na otworach na nogi i paskach wysokiej jakości bielizny z epoki.
3. Szew owerlokowy (koń roboczy, dopuszczalny z prawą nicią)
Obydwa brzegi tkaniny nakładają się na siebie i zszywane są za pomocą maszyny serger, która tworzy pętlę nici owijającą surowe krawędzie. Tworzy wypukły grzbiet stykający się ze skórą.
Plusy: Szybki, mocny, powszechny. Standardowe wyposażenie każdej fabryki odzieży.
Wady: Podniesiony grzbiet w stosunku do skóry. Większa powierzchnia gwintu w kontakcie ze skórą niż w przypadku gwintu płaskiego. Jeśli nić sergera jest wykonana z nylonu (o dużej wytrzymałości na rozciąganie, ale poddanego obróbce rozpuszczalnikiem), zwiększa się narażenie na działanie substancji chemicznych.
Dopuszczalne dla szwów nie mających kontaktu ze skórą (szwy strukturalne skierowane na zewnątrz). W przypadku stref kontaktu ze skórą lepszym rozwiązaniem jest płaska lub wiązana.
4. Szew klejony/zgrzewany (specjalny, stosowany głównie w produktach bezszwowych)
Obydwa brzegi tkaniny są łączone za pomocą kleju i/lub na gorąco bez użycia nici. Stosowany w produktach „bezszwowych” i niektórych najwyższej jakości ubraniach sportowych.
Plusy: Naprawdę płaski. W ogóle nie ma chemii nici w szwie. Najgładszy kontakt ze skórą.
Wady: Klej zastępuje chemię nici chemią linii wiązania — obowiązują te same pytania, co w części 1. Aby uzyskać czystą konstrukcję, wymagane jest klejenie bezrozpuszczalnikowe lub na bazie wody. Mniej powszechne w bieliźnie okresowej.
O co zapytać o konstrukcję szwu
„Jaka konstrukcja szwów jest zastosowana w wewnętrznym szwie łączącym klin z korpusem, w otworach na nogawki, w pasie i w szwach bocznych? Czy owerlok jest nylonowy czy niepoddawany obróbce poliester? Czy szew w klinie jest płaski czy owerlokowy?”
Pojedynczym ulepszeniem o najwyższym stopniu dźwigni w konstrukcji szwów jest płaski zamek w wewnętrznym szwie łączącym klin z korpusem . Jest to szew znajdujący się najbliżej najbardziej przepuszczalnej skóry w całym ubraniu. Fabryka, która zamyka ten szew na płasko, to fabryka myśląca o ścieżkach ekspozycji. Fabryka, która owerlokuje, bo owerlok jest szybszy, to fabryka myśląca o szybkości linii.
Sekcja 4: Warstwa druku, etykiety i przycinania Nikt nie przeprowadza audytu
Każde majtki menstruacyjne posiadają co najmniej:
Etykieta pielęgnacyjna (instrukcja prania, zawartość włókien)
Etykieta marki
Wskaźnik rozmiaru
Często drukowane logo lub wzór w pasie
Te małe powierzchnie są odpowiedzialne za nieproporcjonalną część dolegliwości związanych z kontaktowym zapaleniem skóry. Mają chroniczny kontakt ze skórą, często stanowią najbardziej obciążoną chemią część odzieży w przeliczeniu na gram i prawie nigdy nie są objęte audytem chemicznym.
Cztery technologie etykiet/druku, od najczystszych do najbardziej istotnych:
Bez znaczników (druk termotransferowy na tkaninie) — ogólnie najczystszy
Informacje dotyczące pielęgnacji są drukowane bezpośrednio na tkaninie za pomocą atramentu termotransferowego. Bez osobnej metki, bez ściegu, bez wszytej metki.
Zalety: Brak podwyższonej krawędzi etykiety. Często hipoalergiczny, gdy tusz jest odpowiednio utwardzony. Stosowany w większości odzieży intymnej premium.
Wady: skład chemiczny atramentu ma znaczenie — atramenty termotransferowe na bazie wody są czyste, tusze termotransferowe na bazie plastizolu (plastyfikator PVC + ftalan) nie nadają się do kontaktu ze skórą w bieliźnie menstruacyjnej.
Co określić: Atrament termotransferowy na bazie wody, z certyfikatem OEKO-TEX, bez plastizolu.
Tkana wszyta etykieta (wykonana z odpowiednich materiałów)
Mała metka z tkaniny wszyta w szew.
Plusy: Czyścić, jeśli materiał etykiety posiada certyfikat OEKO-TEX, a nić do szycia posiada certyfikat OEKO-TEX.
Wady: Mechaniczne podrażnienie krawędzi etykiety. Etykiety poliestrowe o słabym wykończeniu mogą zarysować się. Niektóre etykiety zawierają własny skład chemiczny barwników/druku.
Co należy określić: Metka tkana z bawełny lub poliestru, z certyfikatem OEKO-TEX, bez wykończenia formaldehydem, wszyta w szwie zewnętrznym, a nie w kontakcie ze skórą.
Drukowane logo na pasku (zmienne)
Logo lub wzór marki nadrukowany na zewnętrznej stronie paska.
Plusy: Tylko kosmetyczne — zazwyczaj nie mają kontaktu ze skórą, jeśli są drukowane na zewnętrznej powierzchni.
Wady: W przypadku drukowania na wewnętrznej stronie (niektóre projekty marek to robią) atrament styka się ze skórą. Wydruki na bazie plastizolu nie są odpowiednie.
Co należy określić: W przypadku wnętrz, wyłącznie tusz na bazie wody. W przypadku zastosowań zewnętrznych dopuszczalne są produkty na bazie wody lub plastizolu, ale plastizol jest wyborem o niższej jakości.
Nadruk z plastizolu + wszyta metka poliestrowa (unikaj)
To połączenie można znaleźć na zwykłej bieliźnie z epoki: sztywna poliestrowa metka wszyta w pasie, z plastizolowym tuszem bezpośrednio stykającym się ze skórą.
Plusy: Tanie.
Wady: Ryzyko kontaktowego zapalenia skóry i skumulowanego narażenia na chemikalia.

O co pytać w sprawie etykiet i druku
„Jaka jest konstrukcja etykiety – termotransferowa bez metek, wszyta tkanina czy inna? Czy atrament termotransferowy jest na bazie wody czy plastizolu? Czy logo paska znajduje się na wewnętrznej czy zewnętrznej stronie? Czy wszystkie tkaniny i atramenty etykietowe posiadają certyfikat OEKO-TEX?”
To pytanie zbija z tropu nawet sumienne marki. Określają materiał korpusu, klin, spandex, a następnie akceptują dowolną etykietę używaną domyślnie przez fabrykę. Metka jest pojedynczym elementem odzieży charakteryzującym się największą gęstością chemiczną pod względem wagowym.
Część 5: Decyzje procesowe, które wszystko łączą
Poza materiałami i konstrukcją, najważniejsze są trzy decyzje na poziomie procesu.
Decyzja 1: Pranie wstępne przed pakowaniem
Niektóre fabryki wstępnie prają gotowe ubrania przed zapakowaniem. Większość tego nie robi — mycie wstępne zwiększa koszty, czas i wymagania sprzętowe.
Dlaczego mycie wstępne ma znaczenie dla czystego ułożenia:
Mycie wstępne usuwa:
Pozostałości środków zaklejających z frezowania tkanin
Luźne cząsteczki barwnika
Pozostałości środków smarnych ze spandexu i TPU
Chemia pozostałości powierzchni klejących
Pył produkcyjny i kłaczki
Pierwsze pranie przez konsumenta powoduje to samo, ale pralka konsumenta uwalnia pozostałości do wody w gospodarstwie domowym i do kontaktu ze skórą. Fabryczne mycie wstępne uwalnia go do ścieków przemysłowych.
W przypadku pozycjonowania premium znaczenie ma fabryczne mycie wstępne. Odzież, którą otrzymuje konsument, od pierwszego dnia jest bliższa długoterminowemu stanowi równowagi. Substancje chemiczne, które pozostałyby przy pierwszym praniu konsumenta, nigdy do niego nie docierają.
Wpływ na koszty: ~5–8% kosztu gotowej odzieży.
Specyfikacja: Pojedyncze pranie wstępne w hipoalergicznym detergencie (bez substancji zapachowych, bez enzymów, bez rozjaśniaczy optycznych), ciepłe płukanie, suszenie w suszarce bębnowej w niskiej temperaturze lub suszenie na linii.
Decyzja 2: Czas odgazowania / utwardzania przed pakowaniem
Jak długo odzież znajduje się pomiędzy ostatecznym montażem a zamknięciem w torebce foliowej.
Najczystsze fabryki produkują w ciągu 48–72 godzin utwardzania na świeżym powietrzu po laminowaniu i klejeniu przed jakimkolwiek pakowaniem. Dzięki temu resztki LZO, resztki rozpuszczalnika kleju i resztki izocyjanianu TPU wydostają się z gazów odlotowych w wentylacji fabrycznej, a nie w domu konsumenta lub w transporcie.
Dlaczego to ma znaczenie:
Odzież zamknięta w torebce foliowej 6 godzin po laminowaniu dociera do konsumenta z tygodniowymi gazami odlotowymi uwięzionymi w torbie. Konsument otwiera, czuje zapach „nowego ubrania”, zakłada, że jest to normalne i nosi je. Część tej chemii przenosi się następnie z atmosfery torebki foliowej na skórę podczas pierwszego noszenia.
Specyfikacja: Minimalny czas utwardzania 48 godzin dla konstrukcji klejonych na bazie wody; 72 godziny dla każdego produktu zawierającego klej termotopliwy w klinie; nie jest to specyfikacja, którą w ogóle akceptujemy dla rozpuszczalników (nie używamy rozpuszczalników).
Decyzja 3: Sam materiał opakowaniowy
Torebka foliowa, koperta pocztowa lub pudełko do sprzedaży detalicznej również zawierają chemię.
Hierarchia:
Papier/tektura makulaturowa – najczystsza, bez plastyfikatorów, w pełni nadająca się do recyklingu
Torebka foliowa LDPE z recyklingu — czysta, jeśli sama torba ma certyfikat OEKO-TEX lub dopuszczony do kontaktu z żywnością
Torba do sprzedaży detalicznej z PVC – obawy związane z plastyfikatorem ftalanowym; nieodpowiednie dla odzieży intymnej, nawet na poziomie opakowania detalicznego
Papier powlekany z nadrukiem z folii metalicznej — często zawiera w folii metale ciężkie; sprawdź skład chemiczny pigmentu
Specyfikacja: Papier makulaturowy lub tektura pierwotna; OEKO-TEX lub LDPE dopuszczony do kontaktu z żywnością, jeśli wymagana jest torebka foliowa; bez PCV; brak nadruku folią metaliczną na powierzchniach mających bezpośredni kontakt.
O co pytać w przypadku decyzji procesowych
„Czy gotowa odzież jest wstępnie prana przed zapakowaniem? Jaki jest czas utwardzania pomiędzy ostatecznym laminowaniem/sklejeniem a pakowaniem? Jaki materiał opakowaniowy jest używany i czy posiada certyfikat OEKO-TEX lub dopuszczony do kontaktu z żywnością?”
Tych trzech decyzji zwykle nie ma w żadnym arkuszu specyfikacji, żadnym certyfikacie ani żadnej liście kontrolnej audytu. Znajdują się one w instrukcji operacyjnej na poziomie fabryki. Fabryka, która pomyślała o wszystkich trzech, to fabryka, która pomyślała o składzie chemicznym odzieży wykraczającym poza linię tkanin.
Audyt chemii budowlanej dla kupującego B2B – 12 pytań
Opierając się na audytach z tygodni 3, 4 i 5, przedstawiamy audyt na poziomie konstrukcji.
Chemia kleju:
Wymień każdy klej użyty w tej konstrukcji, według linii wiązania, marki i gatunku. Karta charakterystyki dostępna dla każdego?
Czy połączenie TPU z rdzeniem jest wykonane poprzez laminowanie na gorąco, PU na bazie wody, topliwy lub na bazie rozpuszczalnika? (Na bazie rozpuszczalnika należy wykluczyć.)
Czy połączenie klina z korpusem jest szyte, topione na gorąco czy klejone? Potwierdzono zgodność w kontakcie ze skórą?
Jaki jest czas odgazowania/utwardzania pomiędzy ostatecznym nałożeniem kleju a pakowaniem?
Elastyczna konstrukcja:
W przypadku pasa, otworów na nogawki i krawędzi klinów – czy gumka jest goła, zakryta czy osłonięta?
Jeśli jest pokryta, jaka jest przędza wierzchnia i czy posiada ona osobny certyfikat OEKO-TEX?
Nitka i szew:
Jaką konstrukcję szwów zastosowano w szwie wewnętrznym łączącym klin z korpusem? (W strefach kontaktu ze skórą preferowany jest model Flatlock.)
Czy owerlok jest nylonem łączonym nićmi czy nieobrobionym poliestrem z certyfikatem OEKO-TEX?
Etykiety i wykończenia:
Jaką konstrukcję etykiety zastosowano – termotransferową, tkaną, wszytą czy inną?
Czy tusz termotransferowy jest na bazie wody czy plastizolu? Czy wszystkie tkaniny i atramenty etykietowe posiadają certyfikat OEKO-TEX?
Proces:
Czy gotowa odzież jest wstępnie prana przed zapakowaniem i przy użyciu jakiej specyfikacji detergentu?
Jaki materiał opakowaniowy jest używany i czy posiada certyfikat OEKO-TEX lub dopuszczony do kontaktu z żywnością?
Fabryka, która potrafi odpowiedzieć pisemnie na wszystkie 12 pytań, ma pod kontrolą chemię budowlaną. Fabryka, w której nie ma jasności co do trzech lub więcej, to fabryka, w której decyzje chemiczne podjęte na wcześniejszym etapie produkcji są cofane na hali produkcyjnej.
Jak właściwie wygląda „czysta konstrukcja” — praktyczny przykład
Ten sam przykład produktu, co w tygodniu 5 — standardowe majtki na okres średniego wypływu, rozmiar M, 65 g — teraz określone na poziomie konstrukcji.
Decyzja o budowie | Specyfikacja |
Połączenie TPU z rdzeniem | Laminowanie na gorąco, polieterowy TPU, bez kleju |
Połączenie rdzenia z górnym arkuszem | Tylko szyte, bez kleju |
Połączenie klinu z korpusem | Szyte płaskim szwem, bez kleju |
Elastyczny pas | Kanał zamknięty w kanale z organicznej bawełny |
Elastyczny otwór na nogawkę | Spandex ROICA V550 pokryty bawełną, szwy wiązane |
Wewnętrzny szew klinowy | Flatlock, nić poliestrowa z certyfikatem OEKO-TEX |
Boczne szwy | Overlock, surowa nić poliestrowa z certyfikatem OEKO-TEX |
Etykieta pielęgnacyjna | Tusz termotransferowy bez znaczników, na bazie wody, z certyfikatem OEKO-TEX |
Etykieta marki | Metka bawełniana, posiadająca certyfikat OEKO-TEX, wszyta na szwie zewnętrznym |
Pranie wstępne | Tak — hipoalergiczny detergent, ciepłe płukanie, suszenie na linii |
Czas leczenia | Minimum 72 godziny po ostatecznym montażu przed pakowaniem |
Opakowanie | Podstawowy karton z recyklingu, bez torebek foliowych; Torba LDPE z certyfikatem OEKO-TEX, jeśli wymaga tego format wysyłki |
Tak wygląda inżynieria na poziomie konstrukcyjnym, gdy priorytetem projektu jest chemia. Nic z tego nie jest egzotyczne. Większość z nich dodaje 5–15% na każdą decyzję do kosztu jednostkowego. Łącznie ulepszenia na poziomie konstrukcyjnym z towaru do czystości dodają około 8–15% kosztu gotowej odzieży – oprócz ulepszeń na poziomie materiałów o 25–40% z tygodnia 5.
Całkowity stos — w pełni udokumentowany skład chemiczny, w pełni określona konstrukcja, w pełni kontrolowany proces — zazwyczaj zapewnia 35–55% premii za gotową odzież w porównaniu z typowymi majtkami z epoki o podobnym rozmiarze i zestawie funkcji. To prawdziwa liczba. Jest to również liczba mieszcząca się w przedziale cen detalicznych 25–40 dolarów, który już osiągają najczystsze marki w tej kategorii.
Gdzie stoi Ljvogues
Ta sama zasada przejrzystości, co w poprzednich tygodniach:
Kleje: Laminowanie na gorąco TPU do rdzenia, wszędzie tam, gdzie pozwala na to konstrukcja; wodny klej poliuretanowy gdzie indziej; w naszej produkcji bielizny okresowej nie stosujemy klejów na bazie rozpuszczalników . Karta SDS dostępna dla każdego kleju na każdej konstrukcji.
Elastyczna konstrukcja: Kapsułowany pas (kanał z bawełny organicznej) w liniach produktów premium; obszyta bawełną ROICA V550 na nogawkach; goła gumka tylko w strefach nie mających kontaktu ze skórą.
Konstrukcja szwów: Płaski zamek w szwie wewnętrznym na styku korpusu na liniach premium; wiązane szwy przy otworach na nogawki; Nieobrobiona nić poliestrowa z certyfikatem OEKO-TEX. Brak związanej nici nylonowej w strefach kontaktu ze skórą.
Etykiety i druk: Domyślnie beztagowy termotransfer z tuszem na bazie wody; wszyta metka z bawełnianej tkaniny jako opcja ulepszenia. Brak nadruków z plastizolu na powierzchniach mających kontakt ze skórą.
Proces: Pranie wstępne w hipoalergicznym, bezzapachowym, niezawierającym enzymów i niezawierającym wybielaczy detergencie każdej odzieży z linii premium przed zapakowaniem. Minimalny czas utwardzania 72 godziny po laminowaniu/klejeniu przed pakowaniem.
Opakowanie: Karton pierwotny z recyklingu; LDPE z certyfikatem OEKO-TEX tylko wtedy, gdy format wysyłki wymaga opakowania foliowego. Żadnych opakowań detalicznych z PCV .
Pełne BOM + arkusz specyfikacji konstrukcyjnych dostępny dla kwalifikujących się nabywców – każdy komponent, każdy klej, każdy szew, każda decyzja dotycząca procesu, wyszczególniona według SKU.
Jeśli kupujący poprosi nas o pełną specyfikację konstrukcyjną, przesyłamy ją. Jeśli nie mamy określonej specyfikacji na poziomie, jakiego potrzebuje kupujący, informujemy go o tym i albo zmieniamy, albo odrzucamy, zamiast zastępować. To jest ten bar.

Często zadawane pytania
Moja fabryka twierdzi, że „używamy kleju na bazie wody”, ale nie udostępnia karty charakterystyki. Czy to normalne?
Nie z fabryki, która faktycznie używa kleju na bazie wody w czystych specyfikacjach. Producenci klejów publikują karty charakterystyki jako standardową praktykę; fabryki otrzymują je luzem wraz z klejem. Fabryka, która nie udostępnia karty charakterystyki, to fabryka, która albo wykorzystuje coś, czego nie chce ujawniać, albo fabryka, która nie ma w aktach karty charakterystyki (co samo w sobie jest oznaką niskiej dojrzałości w zakresie zarządzania chemikaliami).
Właściwa reakcja: „Prosimy o przesłanie karty charakterystyki każdego użytego kleju. Jeśli karta charakterystyki jest poufną własnością producenta, poproś dostawcę kleju o przesłanie jej do nas w ramach umowy NDA – podpiszemy wszystko, co będzie potrzebne”.
Jeśli po tym sprzeciwie fabryka nadal nie chce tego ujawnić, oznacza to, że zaopatrujesz się w fabryce, której skład chemiczny nie jest w stanie wyjaśnić.
Czy laminowanie na gorąco jest naprawdę lepsze niż klej na bazie wody, czy to marketing?
Naprawdę lepiej, ale różnica jest mniejsza, niż sugeruje marketing. Laminowanie na gorąco eliminuje całą warstwę kleju — nie ma żadnego wkładu chemicznego z samej linii łączenia. Klej PU na bazie wody ma minimalny udział chemii, ale nie jest zerowy.
Dla marki konkurującej na absolutnie najczystszym poziomie warto wyróżnić laminowanie na gorąco. W przypadku marki konkurującej na poziomie „czystości premium”, PU na bazie wody jest akceptowalny i jest standardem stosowanym w większości fabryk wysokiej jakości.
Twarda linia to klej na bazie rozpuszczalnika w porównaniu z czymkolwiek innym . Różnica między laminowaniem na bazie rozpuszczalników a laminowaniem na bazie wody jest znacznie większa niż różnica między laminacją na bazie wody a laminacją na gorąco.
Flatlock z mojej fabryki wygląda mi na overlock. Jak odróżnić?
Spójrz na spód szwu. Płaski szew jest całkowicie płaski po obu stronach – krawędzie materiału są stykane, a nie zachodzące na siebie. Szew owerlokowy ma wyraźny grzbiet w miejscu, w którym dwa brzegi materiału są owinięte pętelką z nitką serger. Jeśli przesuniesz palcem po szwie od wewnątrz, poczujesz wyraźny prążek na overlocku i gładką powierzchnię na flatlocku.
Jeśli nie możesz tego stwierdzić na podstawie próbki, zapytaj fabrykę, jakiego typu maszyny użyto do wykonania tego konkretnego szwu. Flatlock wymaga specjalnej 3-nitkowej lub 4-nitkowej maszyny flatlock; nie jest to ustawienie na zwykłym serwerze.
Czy mycie wstępne jest warte wyższej ceny?
W przypadku pozycjonowania premium tak – zarówno ze względu na to, co usuwa (pozostałości chemii podczas przetwarzania), jak i ze względu na to, co sygnalizuje (fabryka zainwestowała w dodatkowy sprzęt i czas). Pranie wstępne powoduje również wstępne kurczenie się odzieży, co poprawia trwałość dopasowania.
Dopłatę za koszt wynoszącą 5–8% można odzyskać jedynie w przypadku utrzymania dopasowania — wstępnie wyprana odzież nie powoduje problemu „dziwnego dopasowania po pierwszym praniu”, jaki zgłaszają konsumenci w przypadku bielizny z epoki. Do tego dochodzą korzyści z chemii.
Mój sprzedawca wymaga pakowania w torebkę foliową. Czy to podważa historię o czystym opakowaniu?
Nie, jeśli torebka foliowa ma oznaczenie OEKO-TEX lub LDPE dopuszczony do kontaktu z żywnością. Problem chemiczny związany z torebkami foliowymi występuje wtedy, gdy są one na bazie PVC, wykonane z zanieczyszczonego strumienia pochodzącego z recyklingu nienadającego się do kontaktu z żywnością lub zadrukowane tuszami z metali ciężkich. Czysta torebka foliowa LDPE, mimo że jest to nadal plastik jednorazowego użytku, nie dodaje chemii do odzieży.
Historia czystszych opakowań zapewniających najlepsze pozycjonowanie łączy w sobie: podstawowe pudełko z tektury pochodzącej z recyklingu + wewnątrz torebkę z LDPE z recyklingu, jeśli jest to potrzebne do ochrony przesyłki + przesyłkę pocztową nadającą się do recyklingu na zewnątrz. Całe opakowanie może nadawać się do recyklingu w ponad 80%, a jednocześnie spełniać wymogi ochrony sprzedawcy detalicznego.
A co z nowymi „biodegradowalnymi” klejami i środkami wiążącymi?
Kategoria jest realna, ale nie zapewnia jeszcze zgodności wydajności z bielizną okresową. Istnieją biodegradowalne kleje na bazie skrobi, kazeiny lub PLA, które są stosowane w niektórych zastosowaniach tekstylnych. Szczególnie w przypadku bielizny okresowej wymagania dotyczące cyklu prania (ponad 30 cykli prania przed awarią) zazwyczaj przekraczają to, co mogą zapewnić obecne kleje biodegradowalne.
Warto śledzić w latach 2027–2028. Nie ma jeszcze wykonalnej specyfikacji głównej bielizny okresowej na rok 2026.
Jak to wpływa na czas realizacji?
Ulepszenia na poziomie budowy zazwyczaj wydłużają czas realizacji o 1–2 tygodnie w porównaniu z budową towarową:
Płaskie szwy: wolniejsze niż owerlok o ~30% na szew
Laminowanie na gorąco: wymaga planowania sprzętu
Pranie wstępne: wydłuża minimum 1–2 dni
Czas utwardzania: dodaje minimum 2–3 dni
W przypadku zamówień początkowych należy spodziewać się czasu realizacji wynoszącego 8–10 tygodni w przypadku w pełni określonej czystej konstrukcji w porównaniu z 6–8 tygodni w przypadku towaru. W przypadku zamówień powtarzanych po zablokowaniu specyfikacji różnica zmniejsza się do 1 tygodnia.
Czy mogę zdalnie przeprowadzić audyt chemii budowlanej, czy konieczna jest wizyta w fabryce?
Obydwa, idealnie. Audyt dokumentów (12 pytań w tym artykule) pozwala wykryć większość problemów. Wizyta w fabryce pozwala zapoznać się z resztą — w szczególności z dyscypliną związaną z czasem utwardzania (czy fabryka faktycznie opuszcza 72 godziny, czy harmonogram produkcji skrócił ten czas do 24 godzin?), stanem sprzętu do mycia wstępnego oraz praktykami postępowania z klejem na poziomie pracownika.
W przypadku marek, które nie mogą odwiedzić firmy, zażądanie dokumentacji wideo określonych etapów produkcji (laminowanie, montaż klinów, pakowanie) jest wykonalnym rozwiązaniem. Większość renomowanych fabryk zapewnia to na żądanie.
Wzór obejmujący wszystkie sześć tygodni
Czytając tygodnie 1–6, obraz od strony produkcyjnej jest już kompletny:
Chemia bielizny okresowej to sześć warstw decyzji podejmowanych w sześciu różnych punktach łańcucha dostaw przez sześć różnych grup ludzi i podlegających nakładającym się, ale nieidentycznym systemom certyfikacji. PFAS ustala się na poziomie włókna i wykończenia. Zakres OEKO-TEX ustalany jest na poziomie wydania certyfikatu. O ukrytych substancjach chemicznych decyduje się na poziomie zakupów środków chemicznych. O zawartości substancji organicznych GOTS decyduje się na poziomie źródła pochodzenia. Decyzje dotyczące materiałów syntetycznych podejmowane są na poziomie dostawcy komponentów. Chemia budowlana ustalana jest na hali produkcyjnej.
Żaden pojedynczy audyt, żaden pojedynczy certyfikat, żadne oświadczenie dostawcy nie obejmuje wszystkich sześciu. Marki, które budują możliwe do obrony, czyste pozycjonowanie, zadają pytania na wszystkich sześciu poziomach, uzyskują odpowiedzi na piśmie na wszystkich sześciu poziomach i weryfikują odpowiedzi na podstawie dowodów zewnętrznych na wszystkich sześciu poziomach.
To jest praca. To nie jest efektowne. Nie jest to widoczne dla konsumentów. To właśnie odróżnia marki, które przetrwały dochodzenie regulacyjne, pozew zbiorowy lub audyt zgodności sprzedawcy detalicznego od marek, które tego nie przetrwały.
Tygodnie 7 i 8 tej serii przechodzą od „o co pytać” do „jak to wszystko połączyć”. W tygodniu 7 otrzymasz pojedynczy 7-etapowy przewodnik po weryfikacji certyfikatu, który konsoliduje wszystko z tygodni 1–6 w przepływ pracy, który może przeprowadzić Twój zespół ds. zaopatrzenia. W 8. tygodniu dowiesz się, jaki jest rzeczywisty koszt ekonomiczny — ile faktycznie kosztuje stworzenie programu całkowicie czystej bielizny okresowej, w podziale na poziomy, z wyraźnymi kompromisami finansowymi.
Co dalej w tej serii
W następnym tygodniu (tydzień 7) omówimy Przewodnik po weryfikacji certyfikatu w 7 krokach — pojedynczy skonsolidowany przepływ pracy, który obejmuje wszystko z tygodni 1–6 i przekształca go w listę kontrolną zespołu ds. zaopatrzenia, którą Twój zespół może przeprowadzić w odniesieniu do każdego dostawcy, każdego zamówienia zakupu i każdej przesyłki. Jest to wersja operacyjna całej serii, przeznaczona do wydrukowania, zalaminowania i umieszczenia na biurku kierownika ds. zaopatrzenia.
Tydzień 8 zakończy serię The Cost of Clean – prawdziwą, przejrzystą ekonomią prowadzenia tego stosu, z podziałem na poziom, z kompromisami i punktami decyzyjnymi wymienionymi na każdym poziomie.
Jeśli chcesz otrzymać powiadomienie o publikacji kolejnego artykułu, napisz do nas – dodamy Cię do listy serii.
Porozmawiaj z nami
Jeśli próbujesz ocenić chemię budowlaną u obecnego dostawcy – czy jego kleje rzeczywiście są na bazie wody, czy ich kleje są rzeczywiście płaskie, czy czas utwardzania wynosi w rzeczywistości 72 godziny – oferujemy bezpłatny audyt budowlany. Wyślij nam próbkę, a my ją przeanalizujemy. Dosłownie — rozetniemy go na kawałki, zidentyfikujemy każde połączenie klejowe, zidentyfikujemy konstrukcję każdego szwu, zidentyfikujemy każdą etykietę i wykończenie, a następnie poinformujemy Cię na piśmie, co znaleźliśmy. Robiliśmy to dziesiątki razy. Około 70% próbek, które skontrolowaliśmy, zawiera co najmniej jeden problem na poziomie konstrukcyjnym, który nie został ujawniony marce.
WhatsApp: +86-199-2880-2613
O Ljvoguesie
Ljvogues (nr rej. USPTO 6,378,310) to producent OEM i marek własnych z siedzibą w Shenzhen, specjalizujący się w bieliźnie okresowej, bieliźnie dla osób nietrzymających moczu oraz funkcjonalnej odzieży intymnej. Od 2015 roku obsłużyliśmy ponad 500 marek w 108 krajach, zachowując pełną przejrzystość konstrukcji:
Kleje: Laminowanie na gorąco + tylko PU na bazie wody — żadnych klejów na bazie rozpuszczalników
Szwy: Płaskie w szwie wewnętrznym dochodzącym do korpusu; Nieobrobiona nić poliestrowa z certyfikatem OEKO-TEX; brak wiązanego nylonu w strefach kontaktu ze skórą
Elastyczny: zamknięta konstrukcja pasa; obite bawełną otwory na nogawki ROICA V550 w liniach premium
Etykiety: Beztagowy termotransfer z tuszem na bazie wody; bez plastizolu; bez wykończenia PCV
Pranie wstępne + 72-godzinne utwardzanie w przypadku produkcji z linii premium
Tylko karton z recyklingu i opakowania LDPE z certyfikatem OEKO-TEX – bez PCV
Bezpłatna usługa sekcji próbek dla marek zaopatrujących się w dowolnej fabryce — nie tylko naszej
Pełny arkusz specyfikacji konstrukcyjnych dostępny dla kwalifikujących się nabywców
Każdy klej ma swoją nazwę. Każdy szew ma metodę. Każdy proces ma swój czas. Każde roszczenie ma swój dokument. To jest ten bar.