



Indholdsfortegnelse
Hvorfor denne artikel eksisterer
Fem uger af denne serie har gennemgået, hvad der er i en periodetrusse - PFAS-testning, OEKO-TEX scope, skjult finish kemi, GOTS organisk indhold, syntetiske materialespecifikationer. Spørgsmålet i denne uge er anderledes.
Det er ikke 'hvad der er i det.' Det er 'hvordan det er sat sammen, og ændrer måden det er sat sammen på, hvad der når frem til bærerens hud.'
Jeg har gennemgået periodiske undertøjsprøver, der ser fine ud på en stykliste og stadig fejler. Bomulden var GOTS-certificeret. TPU'en var fri for phthalat. Spandexen var OEKO-TEX certificeret. Farvestofferne var på den GOTS-tilladte liste. Hver enkelt komponent ville have bestået hvert revisionsspørgsmål fra uge 1 til 5.
Og det færdige tøj havde en svag kemisk lugt, der ikke vaskede ud, en lidt stiv hånd på kilen og en OEKO-TEX færdigbeklædningstest, der kom tilbage med forhøjede VOC-rester.
Kemien havde været ren. Byggeriet havde genindført det.
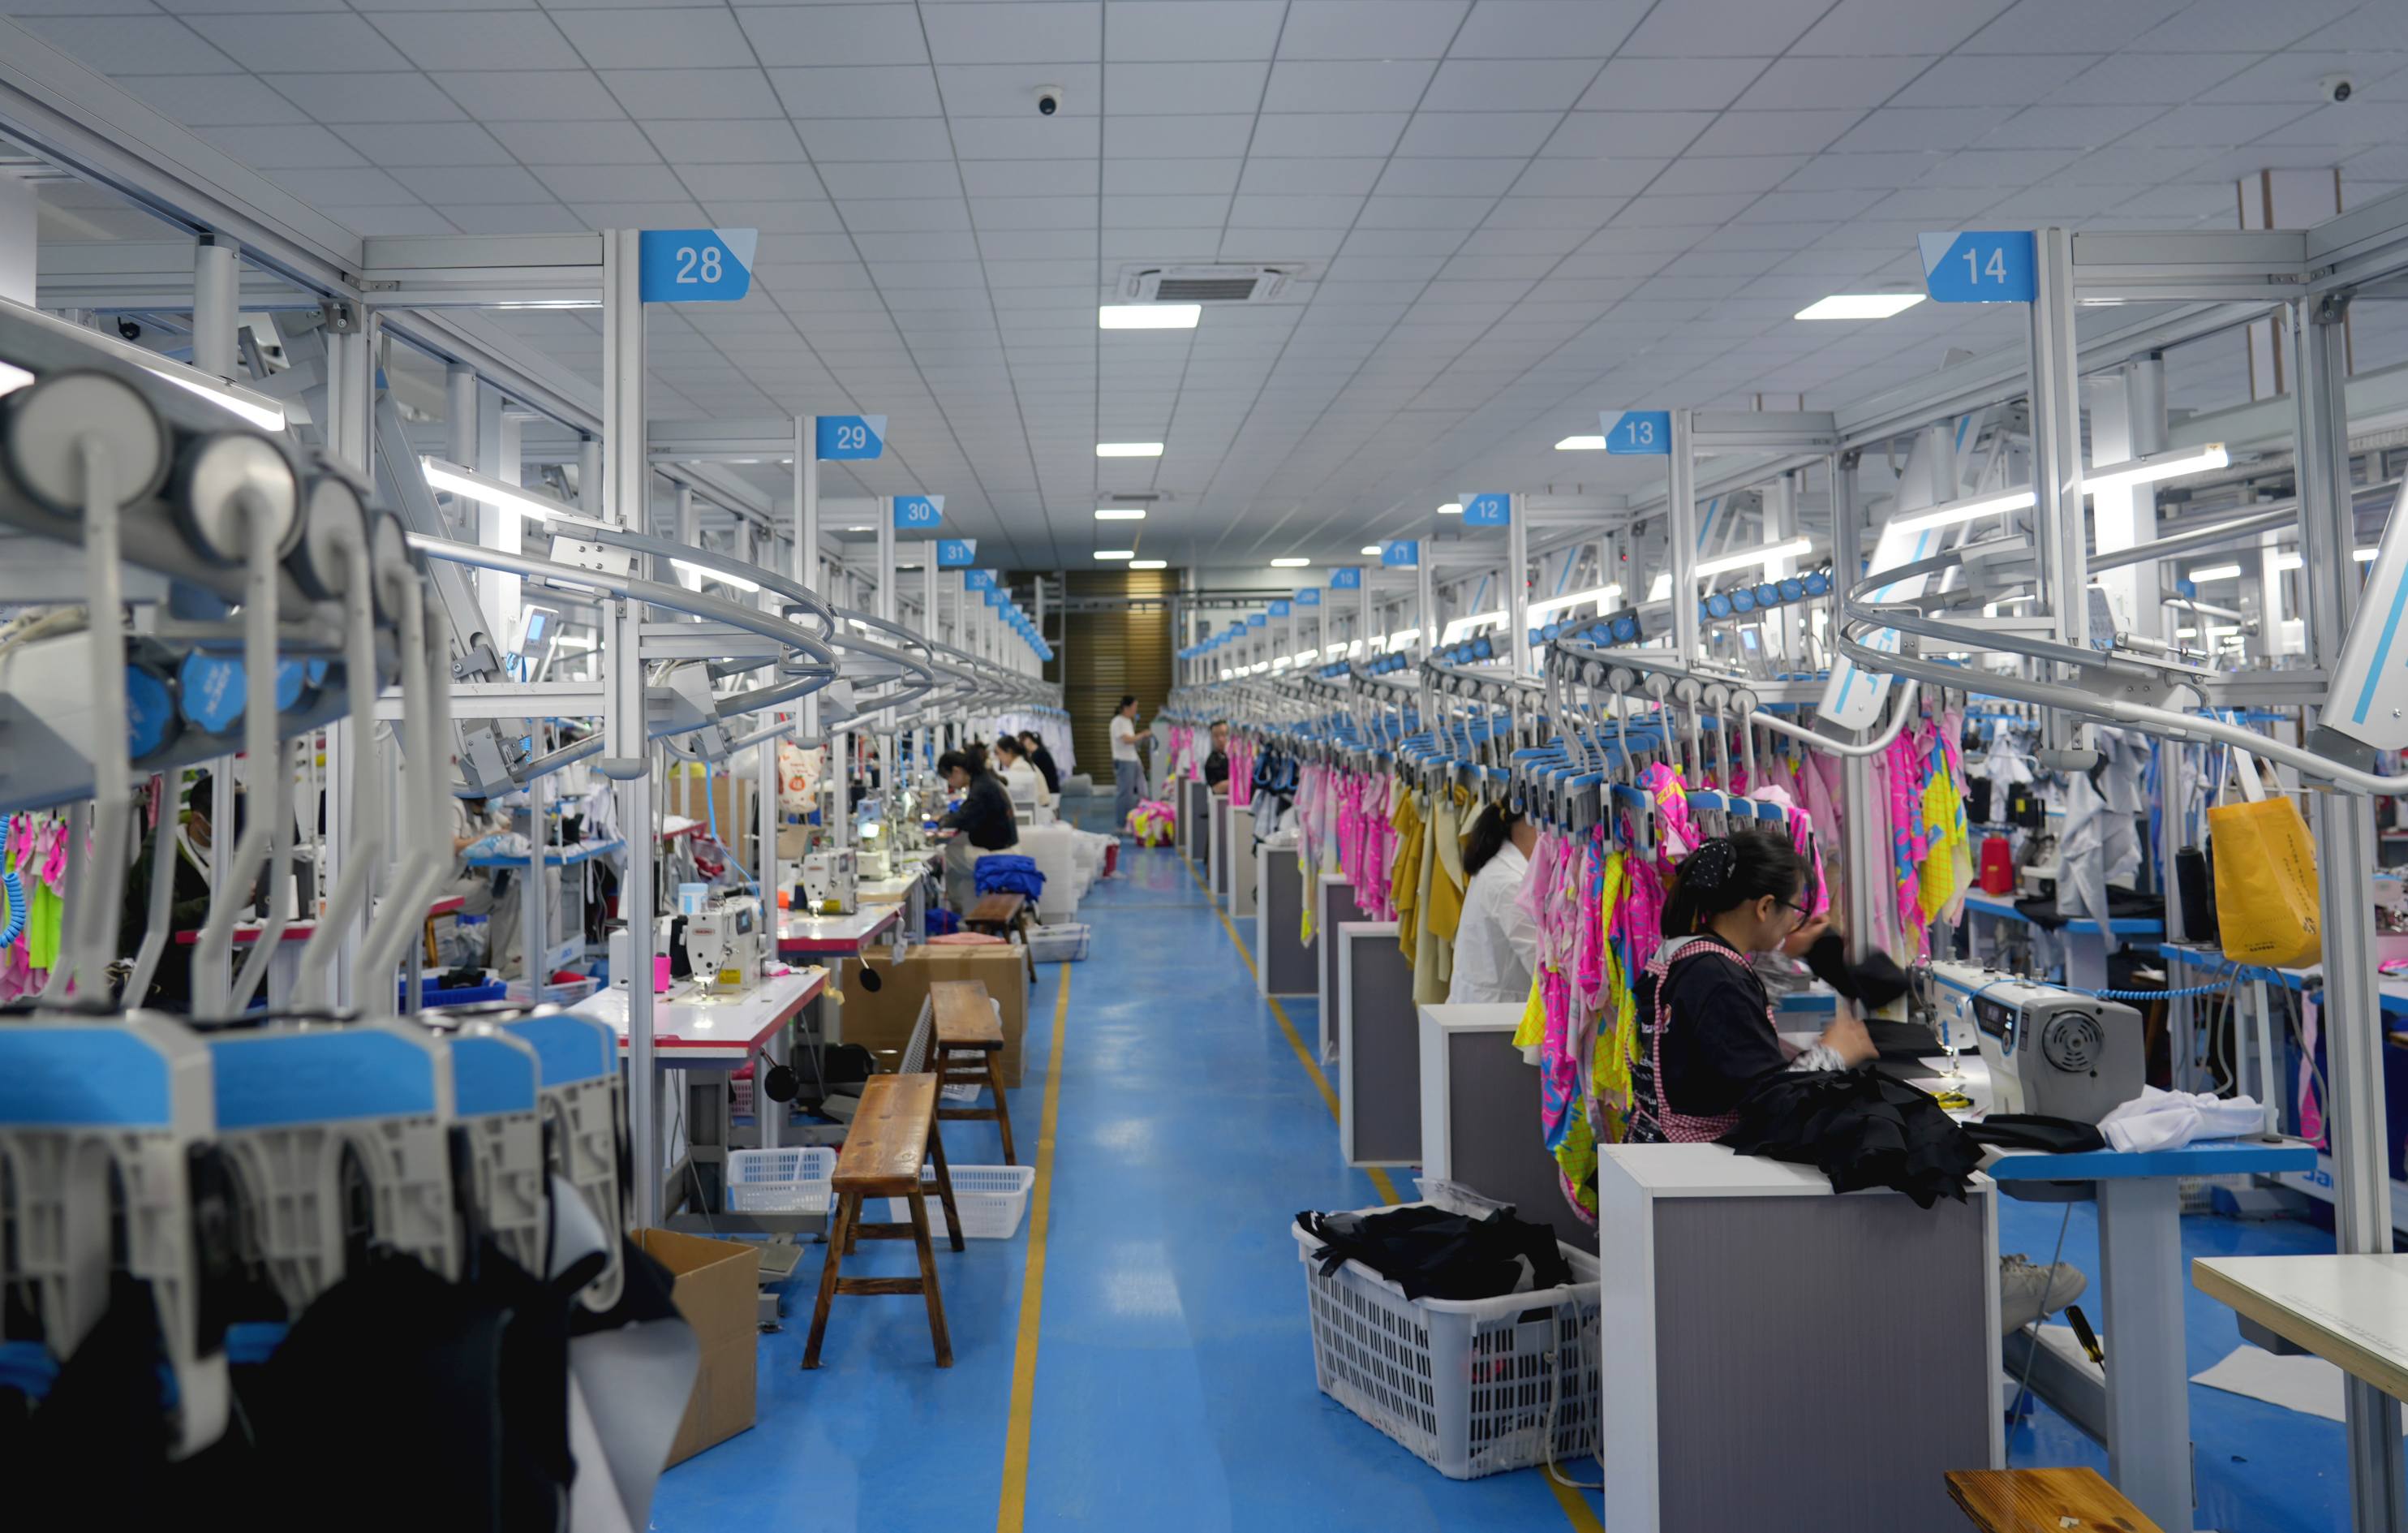
Dette er den del af forsyningskæden, som intet certifikat isoleret dækker. Limkemi, lamineringstemperatur, elastisk indkapsling, sømkonstruktion, trådvalg ved hver søm - disse beslutninger ligger på fabriksgulvniveau, bliver truffet af linjeledere med ringe mærkesynlighed og afgør stille og roligt, om kemiarbejdet opstrøms rent faktisk leverer.
Uge 6 handler om at lukke det hul.
Den mentale model: Konstruktion er, hvor kemi berører huden
En periodetrusse har omtrent syv forskellige hudkontaktflader:
Toplag (den indvendige kileoverflade - mest permeable hudkontakt)
Øverste arkkanter (hvor sømmene går over til huden)
Kropsstof indvendig overflade (alt uden for kile)
Indersiden af linningen (kronisk hudkontakt, ofte trykbelastet)
Benåbnende indre (kronisk hudkontakt, ofte friktionsbelastet)
Sømkanter (hævede stinglinjer, der kommer i kontakt med huden under tryk)
Tag- og etiketområde (lille overflade, men stærkt lokaliseret irritationskilde)
Hver af disse overflader arver kemi fra flere kilder:
Selve stoffet
Enhver finish på stoffet
Tråden, der forbinder sømmen
Klæbemidlet ved bindingslinjen nærmest den søm
Den elastiske struktur på det sted
Enhver udskrivning eller etiketoverførsel i det pågældende område
Resterende behandlingskemi (limning, smøremidler, skimmelfrigørende midler)
En 'ren' komponent installeret med det forkerte klæbemiddel ved den forkerte søm kan levere mere kemi til huden, end en 'snavset' komponent ville have alene. En perfekt TPU-film bundet med opløsningsmiddelbaseret polyurethanlim og lagret 30 dage i en fugtig beholder har mere tilbageværende VOC end den samme TPU, der aldrig er bundet overhovedet.
Dette er grunden til, at revisionsspørgsmål opstillet på komponentniveau går glip af risiciene på konstruktionsniveau. De næste 12 spørgsmål, du stiller din fabrik, bør handle om, hvordan komponenterne hænger sammen, ikke kun hvad de er.

Fladliggende billeder af Ljvogues' tidstypiske undertøj
Afsnit 1: Klæbende kemi - hvor de fleste 'rene komponenter, beskidte beklædningsgenstande'-hylstre stammer
En periodetrusse har mellem to og fem separate klæbende bindingslinjer afhængigt af konstruktionen. Hver enkelt er en kemibeslutning.
Hvor der forekommer klæbemidler i konstruktionen:
Bond Line | Fungere | Typisk klæbemiddeltype |
TPU-til-kerne laminering | Bind lækagesikker film til den absorberende kerne | Varmelaminering ELLER vandbaseret PU-lim ELLER hotmelt |
Kerne-til-top-ark-binding | Hold lagene på linje, før du syr | Hotmelt ELLER vandbaseret |
Skridtbinding af kile-til-krop-stof | Fastgør den samlede kilestabel i kropstrussen | Hot-melt ELLER kun syet konstruktion |
Elastisk indkapslingsbinding | Hvor dækket elastik holdes på plads før/i stedet for søm | Hot-melt (sjældent i periodeundertøj) |
Etiket og trim vedhæftning | Varmeoverførselsetiketter, trykt plejeinfo | Varmepressende klæbende film |
De fire store klæbeteknologier, rangeret fra reneste til mest bekymrende for intimbeklædning:
Varmelaminering (ingen klæbemiddel) — Renest
TPU-filmen og det tilstødende stof er smeltet sammen under varme og tryk uden kemisk klæbemiddel imellem dem. Bindingen kommer fra selve TPU'en, der blødgør og mekanisk griber ind i stofstrukturen.
Fordele: Ingen klæbende kemi. Ingen VOC. Ingen resterende opløsningsmiddel. Ingen phthalat, ingen blødgører, ingen antioxidantadditivpakke, der kommer fra en separat kemi.
Ulemper: Kræver polyether-baseret TPU specielt udviklet til direkte laminering. Udstyr er dyrere. Procesvinduet er smalt - for høj temperatur beskadiger tilstødende fibre, for lav giver svag binding. Ikke alle fabrikker har investeret i ordentligt lamineringsudstyr.
Dette er guldstandarden for TPU-til-kerne-bindingen og er det, du bør bede om, hvis du køber premium-positionering.

Ljvogues arbejdere udfører varmpresselimningsarbejde.
Vandbaseret polyurethanklæbemiddel — Rengøringsmiddel
Et polyurethanklæbemiddel opløst eller dispergeret i vand i stedet for organisk opløsningsmiddel. Hærder ved vandfordampning; endelig binding er et tyndt lag hærdet PU mellem de to overflader.
Fordele: Ingen flygtige organiske opløsningsmidler. Meget lav VOC under påføring og i den hærdede binding. Kompatibel med OEKO-TEX Standard 100 grænser. Kan levere stærke, fleksible bindinger velegnet til gentagne vaskecyklusser.
Ulemper: Har stadig et klæbende lag med sin egen additivpakke (katalysatorer, overfladeaktive stoffer, skumdæmpere, biocider i nogle formuleringer). Ikke alle 'vandbaserede' klæbemidler er lige rene - formuleringsdetaljerne betyder noget. Langsommere hærdning end opløsningsmiddelbaseret, hvilket gør det mindre attraktivt for fabrikker, der optimerer for linjehastighed.
Vandbaseret PU er den brugbare mellemvej for fabrikker, der endnu ikke har udstyr til direkte laminering. Det er det rigtige svar, når varmelaminering ikke er tilgængelig.
Hot-melt klæbemiddel — Variabel
Et termoplastisk klæbemiddel (typisk EVA-, polyolefin- eller polyamidbaseret) påført som smeltet væske, der størkner ved afkøling. Intet opløsningsmiddel involveret på noget tidspunkt.
Fordele: Ingen VOC under påføring. Hurtig proces — høj linjehastighed. Stærkt indledende bånd.
Ulemper: Selve hotmelten indeholder en tilsætningspakke - antioxidanter (ofte hindrede phenoler), klæbriggørende midler (ofte kolofoniumestere eller carbonhydridharpikser), voks og stabilisatorer. Kemien af disse tilsætningsstoffer varierer meget afhængigt af varmsmeltekvalitet. Lavere kvalitet hotmelts kan bidrage til OEKO-TEX restgrænser, selv når klæbemiddelbindingen er mekanisk perfekt.
Hotmelt er acceptabelt for ikke-hud-kontakt bindingslinjer (f.eks. konstruktion af ydre kropsstof, vedhæftning af etiket), når kvaliteten er OEKO-TEX certificeret. Hot-melt direkte i kilestakken, i hudkontaktzoner, er et gult flag - muligt at gøre rent med den rigtige kvalitet, men oftere med hvad der er på linjen.
Opløsningsmiddelbaseret polyurethanklæbemiddel — Undgå i periodisk undertøj
Et polyurethanklæbemiddel opløst i organisk opløsningsmiddel (typisk MEK - methylethylketon eller DMF - dimethylformamid eller toluen). Hærder ved opløsningsmiddelfordampning; Den endelige binding ligner i kemi vandbaseret PU, men anvendelseskemien er fundamentalt anderledes.
Fordele: Stærk, hurtig binding. Billig. Velkendt proces for de fleste fabrikker.
Ulemper: Opløsningsmiddelrester i den hærdede binding og i det omgivende stof. DMF er især på EU's REACH SVHC-kandidatliste (reproduktionstoksisk stof). Afgasning i løbet af de første uger efter produktionen - dette er den primære kilde til 'nyt beklædningsgenstands kemisk lugt' i periodeundertøj. VOC-bidrag til test af færdigbeklædning.
Opløsningsmiddelbaseret PU-klæbemiddel er stadig almindeligt i vareundertøj på verdensplan. For ethvert produkt, der markedsføres med ren positionering, er det ikke passende. Omkostningsbesparelsen i forhold til vandbaseret PU måles i cents pr. beklædningsgenstand; kemieksponeringen er ikke berettiget.
Hvad skal du spørge din fabrik om klæbemidler
Det enkelte spørgsmål med højeste gearing i hele denne serie:
'Angiv alle klæbemidler, der anvendes i denne konstruktion, efter bindingslinje, efter mærke og kvalitet, med SDS for hver. Bekræft skriftligt, at der ikke anvendes opløsningsmiddelbaserede klæbemidler i nogen hudkontaktzone.'
En fabrik, der kan besvare dette skriftligt på brevpapir, har styr på sin konstruktionskemi. En fabrik, der bliver vag med hensyn til 'det klæbemiddel, vi bruger' er en fabrik, hvor nogen på produktionsgulvet træffer kemibeslutningen, og den beslutning bliver truffet ud fra omkostninger frem for sikkerhed.
Den forkortede version med fire spørgsmål:
Er TPU-til-kerne-bindingen lavet af varmelaminering, vandbaseret PU eller hot-melt? (Opløsningsmiddelbaseret burde være et hårdt nej.)
Er kile-til-krop-stof-bindingen syet, smeltet eller klæbende?
Er alle klæbemidler OEKO-TEX-certificerede, med certifikater tilgængelige på klæbestofniveau (ikke kun færdigbeklædningsgenstand)?
Hvad er afgasningsprotokollen - hvor længe lufter tøjet før emballering, og er VOC-testet efter hærdning?
Det sidste spørgsmål er det, som næsten ingen fabrikker forventer. Afgasningstid efter produktion har betydning. Et beklædningsgenstand pakket i en forseglet polypose 12 timer efter laminering har mere tilbageværende VOC end det samme beklædningsgenstand pakket 72 timer efter laminering. De reneste fabrikker indbygger hærdetid i produktionsplanen. Det gør de hurtigste fabrikker ikke.
Afsnit 2: Elastisk konstruktion - hvorfor 'Spandex Brand' ikke er nok
Uge 5 dækket spandex-kemi — DMAc-rester, ROICA, Creora, smeltespundet vs. tørspundet. Det er fiberniveauet. Spørgsmålet på konstruktionsniveau er, hvordan den spandex er indbygget i tøjets elastiske strukturer , fordi konstruktionen enten kan indeholde spandex-kemien eller blotlægge den.
De tre elastiske konstruktioner brugt i tidstypisk undertøj:
Konstruktion A: Bare elastik (billigst, værst for huden)
Nøgen spandex tråd eller nøgen gummiblanding elastik, syet direkte i sømme eller strik direkte i stofkanter. Selve spandexen er overfladen, der kommer i kontakt med huden.
Fordele: Billig. Tynd. Tillader stoffet at se minimalt ud.
Ulemper: Direkte hudkontakt med spandex betyder direkte eksponering for den resterende proceskemi på spandexen (DMAc, smøremidler, overfladefinisher). Dårlig håndfølelse mod følsom hud. Tendens til at 'bide' under pres. Højere friktion; mere gnidning.
Bare elastik er kun acceptabelt på ikke-hud-kontakt bindingslinjer (f.eks. hvor elastikken er helt begravet inde i en stofkanal og aldrig rører huden).
Konstruktion B: Beklædt elastik (standard for kvalitetsundertøj)
Spandex kerne omviklet eller strikbetrukket med bomulds-, nylon- eller polyestergarn. Dækgarnet er det, der kommer i kontakt med huden - spandexen giver stretch, betrækket giver håndfølelse og kemibarriere.
Fordele: Hudkontakt er med dækgarnet (som uafhængigt kan specificeres til OEKO-TEX-standarder). Bedre håndfølelse. Mindre gnidning. Kan specificeres med bomuldsbetræk for den reneste hudkontaktprofil.
Ulemper: Lidt større end blot elastik. Kvaliteten af dækgarnet varierer - nogle 'belagte elastiske'-produkter bruger et meget tyndt betræk, der ikke helt indkapsler kernen.
Dette er den rigtige konstruktion til periodiske undertøjslinninger og benåbninger.
Konstruktion C: Indkapslet / kanaliseret elastik (Premium)
Elastikken - blottet eller dækket - er helt lukket inde i en stofkanal og kommer aldrig direkte i kontakt med huden. Stofkanalen er det samme kropsstof eller et dedikeret linningsstof, hvor alle hudkontaktflader er det valgte kropsstof (organisk bomuld, TENCEL osv.).
Fordele: Hudkontakt er kun med kropsstoffet. Den elastiske kemi, hvad end den er, er strukturelt adskilt fra bæreren. Højeste komfort. Mest holdbar til gentagne vaskecyklusser.
Ulemper: Mest stof pr. beklædningsgenstand. Lidt mere byggetid. Højere omkostninger.
Dette er den reneste konstruktion, der findes, og hvad vi bruger på kilekanterne og linningens indre på premium produktlinjer.
Hvad skal man spørge om elastisk konstruktion
'Til linning, benåbninger og kilekanter — er elastikken blottet, dækket eller indkapslet? Hvis dækket, hvad er dækgarnet (bomuld/nylon/polyester), og er det OEKO-TEX-certificeret separat?'
En fabrik, der bruger blottet elastik på hudkontaktzoner i en premium-positioneret periodetrusse, er en fabrik, der træffer en omkostningsbeslutning, som mærket måske ikke er klar over. En fabrik, der bruger bomuldsdækket eller fuldt indkapslet elastik på hudkontaktzoner, er en fabriksteknik til brugssagen.
Afsnit 3: Trådbane og sømkonstruktion - hvor kemien berører den mest følsomme hud
En tidstypisk trusse har cirka 8-12 tydelige sømme , afhængigt af konstruktionen. Hver søm er:
En linje af trådkemi presset mod huden
Et potentielt punkt for mekanisk irritation (forhøjet sømryg)
En potentiel migrationsvej for kemi fra den afskårne kant af stoffet ind i sømmen
De sømme, der betyder mest for kemieksponering:
Søm | Hudkontakt | Kemi risiko |
Indvendig søm med kile mod krop | Direkte, slimhindetilstødende hud | Højest — trådkemi mod det mest permeable område |
Benåbningskant | Kontinuerlig hudkontakt under friktion | Høj — tråd + elastisk kemi kombineret |
Indvendig søm i taljen | Kontinuerlig hudkontakt under tryk | Høj — tråd + linning indvendig kemi |
Sidesømme | Hoftehudkontakt | Moderat |
Søm i midten bagpå | Hudkontakt i lænden | Moderat |
Topstik på linningens yderside | Ingen hudkontakt | Lav |
De fire sømkonstruktionsmetoder
1. Flatlock-søm (renest til hudkontakt)
De to stofkanter er stødt sammen (ikke overlappet) og sat sammen med en søm, der ligger fladt. Sømmen har ingen hævet ryg. Hudkontakt er kun med stofoverfladen, ikke med en trådbule.
Fordele: Ingen mekanisk ryg. Komfortabel. Reducerer gnidninger. Tråd er delvist forsænket i stofstrukturen.
Ulemper: Specifik maskine påkrævet (3-trådet eller 4-trådet flatlock). Langsommere end overlock. Højere pris pr. søm.
Dette er den rigtige konstruktion til den indvendige søm mellem kile og krop i premium-periodeundertøj.
2. Bundet søm (ren, afhængig af bindestof)
De to stofkanter samles og omsluttes derefter med en stribe stof (normalt det samme kropsstof) syet over samlingen. Hudkontakt er med bindestoffet, ikke med den rå søm.
Fordele: Glat hudkontakt. Synlige rå kanter er skjult. Stærk, holdbar.
Ulemper: Bulkere end flatlock. Mere stof pr søm.
Fælles på benåbninger og linninger af tidstypisk kvalitetsundertøj.
3. Overlocksøm (forsynet) (arbejdshest, acceptabel med højre gevind)
De to stofkanter overlappes og sys med en serger-maskine, der skaber en trådløkke, der omslutter de rå kanter. Skaber en hævet kant, der kommer i kontakt med huden.
Fordele: Hurtig, stærk, almindelig. Standardudstyr i hver tøjfabrik.
Ulemper: Hævet kant mod huden. Større trådoverfladeareal ved hudkontakt end flatlock. Hvis sergertråden er bundet nylon (høj trækstyrke, men opløsningsmiddelbehandlet), øges kemieksponeringen.
Acceptabel til ikke-hud-kontakt sømme (udadvendende strukturelle sømme). Til hudkontaktzoner er flatlock eller bundet det bedre svar.
4. Klæbet/varmeforseglet søm (special, bruges mest i sømløse produkter)
De to stofkanter er forbundet med klæbemiddel og/eller varme uden tråd. Brugt i 'sømløse' produkter og noget førsteklasses sportstøj.
Fordele: Virkelig flad. Ingen trådkemi ved sømmen overhovedet. Blødeste hudkontakt.
Ulemper: Klæbemidlet erstatter trådkemi med bond-line kemi - samme spørgsmål som sektion 1 gælder. Kræver opløsningsmiddelfri eller vandbaseret limning for ren konstruktion. Mindre almindelig i periodeundertøj.
Hvad skal man spørge om sømkonstruktion
'Hvilken sømkonstruktion bruges ved den indvendige søm mellem kile og krop, benåbningerne, linningen og sidesømmene? Er overlock-trådbundet nylon eller ubehandlet polyester? Er kilesømmen flatlock eller overlock?'
Den enkelte opgradering med højeste gearing i sømkonstruktion er flatlock ved den indvendige søm mellem kile og krop . Det er den søm, der er tættest på den mest permeable hud i hele tøjet. En fabrik, der flatlocks den søm, er en fabrik, der tænker på eksponeringsveje. En fabrik, der overlocker det, fordi overlock er hurtigere, er en fabrik, der tænker på linjehastighed.
Afsnit 4: Udskrivnings-, etiket- og trimlaget Ingen auditerer
Hver menstruationstrusse har mindst:
Et plejemærke (vaskevejledning, fiberindhold)
Et mærkemærke
En størrelsesindikator
Ofte et trykt linning logo eller mønster
Disse små overflader er ansvarlige for en uforholdsmæssig stor andel af kontaktdermatitis-klager. De sidder i kronisk hudkontakt, de er ofte den mest kemi-belastede del af tøjet pr. gram, og de bliver næsten aldrig omfattet af kemi-revisionen.
De fire etiket/print-teknologier, fra de reneste til de mest angående:
Tagless (varmeoverførselstryk på stof) — Generelt renest
Plejeoplysningerne printes direkte på stoffet med varmeoverførselsblæk. Ingen separat etiket, ingen søm, intet indsyet mærke.
Fordele: Ingen forhøjet etiketkant. Ofte hypoallergen, når blækket er ordentligt hærdet. Anvendes i det meste af premium intimbeklædning.
Ulemper: Blækkemi har betydning - vandbaseret varmeoverførselsblæk er rent, plastisolbaseret varmeoverførselsblæk (PVC + phthalatblødgører) er ikke egnet til hudkontakt i periodeundertøj.
Hvad skal specificeres: Vandbaseret varmeoverførselsblæk, OEKO-TEX certificeret, ingen plastisol.
Vævet indsyet etiket (kan arbejdes med rigtige materialer)
En lille vævet stoflabel syet ind i en søm.
Fordele: Rengør, hvis etiketstoffet er OEKO-TEX-certificeret, og sytråden er OEKO-TEX-certificeret.
Ulemper: Mekanisk irritation fra etiketkanten. Polyesteretiketter med dårlig finish kan ridse. Nogle etiketter har deres egen farvestof/trykkemi.
Hvad skal specificeres: Bomulds- eller polyestervævet etiket, OEKO-TEX-certificeret, ingen formaldehyd-finish, syet ved ydre søm, ikke hudkontaktsøm.
Trykt linningslogo (variabel)
Et logo eller mærkemønster trykt på ydersiden af linningen.
Fordele: Kun kosmetisk - typisk ikke i hudkontakt, hvis det er trykt på det ydre ansigt.
Ulemper: Hvis printet på indersiden (nogle mærkedesigns gør dette), kommer trykfarven i kontakt med huden. Plastisol-baserede print er ikke passende.
Hvad skal specificeres: Hvis på indvendigt, kun vandbaseret blæk. Hvis det er udvendigt, er vandbaseret eller plastisol acceptabelt, men plastisol er det lavere kvalitetsvalg.
Plastisol-tryk + indsyet polyestermærke (undgå)
Kombinationen er, hvad du finder på commodity periode undertøj: et stift polyester tag syet ind i linningen, med plastisol blæk direkte i kontakt med huden.
Fordele: Billig.
Ulemper: Både risiko for kontakteksem og kumulativ kemieksponering.

Hvad skal man spørge om etiketter og print
'Hvilken etiketkonstruktion bruges der - tagfri varmeoverførsel, vævet indsyet eller andet? Er varmeoverførselsblæk vandbaseret eller plastisol? Er linningslogoet på inder- eller ydersiden? Er alle etiketstoffer og blæk OEKO-TEX-certificerede?'
Dette er spørgsmålet, der fanger selv flittige mærker. De specificerer kropsstoffet, de specificerer kilen, de specificerer spandex - og accepterer derefter den etiket, fabrikken bruger som standard. Mærket er det mest kemi-tætte stykke af tøjet efter vægt.
Afsnit 5: Procesbeslutningerne, der forbinder alt
Ud over materialer og konstruktion ligger tre beslutninger på procesniveau oven i alt andet.
Beslutning 1: Forvask før pakning
Nogle fabrikker forvasker færdigt tøj før pakning. De fleste gør det ikke - forvask tilføjer omkostninger, tid og udstyrskrav.
Hvorfor forvask er vigtigt for ren placering:
En forvask fjerner:
Resterende limningsmidler fra stoffræsning
Løse farvestofpartikler
Resterende forarbejdningssmøremidler fra spandex og TPU
Resterende klæbende overfladekemi
Fremstilling af støv og fnug
Den første vask af forbrugeren gør det samme - men forbrugerens vaskemaskine frigiver resterne til husholdningsvandet og ved hudkontakt. Fabrikkens forvask frigiver det til industriel spildevandsrensning.
For førsteklasses positionering er fabriksforvask meningsfuld. Den beklædningsgenstand, forbrugeren modtager, er tættere på sin langsigtede steady state fra dag ét. Den kemi, der ville være gået af i forbrugerens første vask, når aldrig forbrugeren.
Omkostningspåvirkning: ~5–8 % af det færdige tøjs pris.
Specifikation: Enkelt forvask med hypoallergen vaskemiddel (ingen duft, ingen enzym, ingen optisk blegemiddel), varm skylning, lav varme tørretumbler eller linjetørre.
Beslutning 2: Afgas/hærdningstid før pakning
Hvor længe tøjet sidder mellem slutmontering og forsegling i en polybag.
De reneste fabrikker indbygger 48-72 timers friluftshærdetid efter laminering og klæbemiddel før enhver emballering. Dette tillader resterende VOC, resterende klæbemiddelopløsningsmiddel og resterende TPU-isocyanat at afgive gas i fabriksventilation i stedet for i forbrugerens hjem eller under transport.
Hvorfor dette betyder noget:
Et beklædningsgenstand forseglet i polybag 6 timer efter laminering ankommer til forbrugeren med ugers afgas fanget i posen. Forbrugeren åbner det, lugter 'nyt tøj' antager, at det er normalt, og bærer det. Noget af den kemi overføres så fra polybag-atmosfære til huden under den første brug.
Specifikation: Minimum 48 timers hærdetid for vandbaserede klæbende konstruktioner; 72 timer for ethvert produkt, der bruger hot-melt ved kile; slet ikke en specifikation, vi accepterer for opløsningsmiddelbaseret (vi bruger ikke opløsningsmiddelbaseret).
Beslutning 3: Selve emballagematerialet
Polybagen, maileren eller detailboksen har også kemi.
Hierarkiet:
Genbrugspapir / pap - reneste, ingen blødgørere, fuldt genanvendeligt
Genanvendt LDPE polypose - ren hvis selve posen er OEKO-TEX eller fødevaregodkendt
PVC-detailpose — bekymringer om phthalatblødgører; ikke egnet til intimbeklædning, selv på detailemballageniveau
Bestrøget papir med metallisk folietryk — indeholder ofte tungmetaller i folien; tjek pigmentkemi
Specifikation: Primært genbrugspapir eller pap; OEKO-TEX eller fødevaregodkendt LDPE, hvis der kræves polypose; ingen PVC; ingen metallisk folietryk på direkte kontaktflader.
Hvad skal man spørge om procesbeslutninger
'Er det færdige tøj forvasket før pakning? Hvad er hærdetiden mellem den endelige laminering/klæbemiddelbinding og emballering? Hvilket emballagemateriale bruges, og er det OEKO-TEX eller fødevaregodkendt?'
Disse tre beslutninger er typisk ikke på noget spec-ark, ikke på noget certifikat og ikke på nogen revisionstjekliste. De sidder i driftsmanualen på fabriksniveau. En fabrik, der har tænkt på alle tre, er en fabrik, der har tænkt på tøjets kemi ud over stoflinjen.
B2B-køberens konstruktionskemiaudit — 12 spørgsmål
Med udgangspunkt i revisionerne fra uge 3, 4 og 5, er her revisionen på byggeniveau.
Klæbende kemi:
Angiv alle klæbemidler, der bruges i denne konstruktion, efter bindingslinje, efter mærke og kvalitet. SDS tilgængelig for hver?
Er TPU-til-kerne-bindingen lavet ved varmelaminering, vandbaseret PU, hotmelt- eller opløsningsmiddelbaseret? (Opløsningsmiddelbaseret bør udelukkes.)
Er kile-til-krop-stof-bindingen syet, smeltet eller klæbende? Hudkontakt kompatibilitet bekræftet?
Hvad er afgas-/hærdningstiden mellem den endelige påføring af klæbemiddel og emballering?
Elastisk konstruktion:
Til linning, benåbninger og kilekanter - er elastikken blottet, dækket eller indkapslet?
Hvis dækket, hvad er dækgarnet, og er det OEKO-TEX-certificeret separat?
Tråd og søm:
Hvilken sømkonstruktion bruges ved den indvendige søm mellem kile og krop? (Flatlock foretrækkes til hudkontaktzoner.)
Er overlock trådbundet nylon eller ubehandlet OEKO-TEX certificeret polyester?
Etiketter og trim:
Hvilken etiketkonstruktion bruges - tagfri varmeoverførsel, vævet indsyet eller andet?
Er varmeoverførselsblæk vandbaseret eller plastisol? Er alle etiketstoffer og blæk OEKO-TEX-certificeret?
Behandle:
Er det færdige tøj forvasket inden pakning, og med hvilken vaskemiddelspecifikation?
Hvilket emballagemateriale bruges, og er det OEKO-TEX eller fødevaregodkendt?
En fabrik, der kan besvare alle 12 skriftligt, har styr på sin konstruktionskemi. En fabrik, der bliver vag på tre eller flere, er en fabrik, hvor de kemibeslutninger, du har truffet opstrøms, bliver fortrudt på produktionsgulvet.
Hvordan 'ren konstruktion' faktisk ser ud - et bearbejdet eksempel
Samme produkteksempel som i uge 5 — standard middelstrøms-periode, størrelse M, 65g — nu specificeret på konstruktionsniveau.
Byggebeslutning | Specifikation |
TPU-til-kerne binding | Varmelaminering, polyether TPU, ingen klæber |
Kerne-til-top-ark-binding | Kun syet, ingen klæbemiddel |
Klip-til-krop-binding | Syet flatlocksøm, ingen klæbemiddel |
Elastik i taljen | Indkapslet inde i organisk bomuldsstofkanal |
Elastik til benåbning | Bomuldsbetrukket ROICA V550 spandex, bundet søm |
Knus indvendig søm | Flatlock, OEKO-TEX certificeret polyestertråd |
Sidesømme | Overlock, OEKO-TEX certificeret ubehandlet polyestertråd |
Plejemærke | Tagfri varmeoverførsel, vandbaseret blæk, OEKO-TEX certificeret |
Mærkemærke | Bomuldsvævet etiket, OEKO-TEX certificeret, syet ved udvendig søm |
Forvask | Ja — allergivenligt rengøringsmiddel, varm skylning, linjetør |
Kurstid | Minimum 72 timer efter slutmontering før emballering |
Emballage | Primært genbrugspap, ingen polypose; OEKO-TEX certificeret LDPE taske, hvis forsendelsesformatet kræver det |
Sådan ser konstruktionsteknik ud, når kemi er designprioriteten. Intet af det er eksotisk. Det meste af det tilføjer 5-15 % pr. beslutning til enhedsomkostningerne. Kumulativt tilføjer opgraderingerne på konstruktionsniveau fra råvare til rengøring ca. 8-15 % til det færdige beklædningsmateriale - oven i opgraderingerne på 25-40 % materialeniveau fra uge 5.
Den samlede stak - fuldt dokumenteret kemi, fuldt specificeret konstruktion, fuldt revideret proces - kører typisk 35-55 % omkostningspræmie for færdigbeklædning over en generisk periode trusse af lignende størrelse og funktionssæt. Det er et rigtigt tal. Det er også et tal, der passer ind i en detailpris på $25-40, som de reneste mærker i kategorien allerede har.
Hvor Ljvogues står
Samme gennemsigtighedsprincip som de foregående uger:
Klæbemidler: Varmelaminering på TPU-til-kerne, hvor end konstruktionen tillader det; vandbaseret polyurethan klæbemiddel andre steder; ingen opløsningsmiddelbaserede klæbemidler nogen steder i vores periode undertøjsproduktion . SDS tilgængelig for hver lim på enhver konstruktion.
Elastisk konstruktion: Indkapslet linning (organisk bomuldskanal) på premium produktlinjer; ROICA V550 med bomuld på benåbninger; blot elastik kun i ikke-hud-kontakt zoner.
Sømkonstruktion: Flatlock ved kile-til-krop indvendig søm på premium linjer; bundne sømme ved benåbninger; OEKO-TEX certificeret ubehandlet polyestertråd overalt. Ingen bundet nylontråd i hudkontaktzoner.
Etiketter og print: Tagfri varmeoverførsel med vandbaseret blæk som standard; bomuldsvævet indsyet etiket som opgraderingsmulighed. Ingen plastisol-print på nogen hudkontaktoverflade.
Fremgangsmåde: Forvask med hypoallergenisk, parfumefri, enzymfri, blegemiddelfri vaskemiddel på hvert premium-beklædningsgenstand inden pakning. Minimum 72 timers hærdetid efter laminering/lim før emballering.
Emballage: Primært genbrugspap; OEKO-TEX certificeret LDPE kun, når polybag er påkrævet af forsendelsesformat. Ingen PVC detailemballage overhovedet.
Komplet stykliste + konstruktionsspecifikationer tilgængelig for kvalificerede købere - hver komponent, hver lim, hver søm, hver procesbeslutning, opført efter SKU.
Hvis en køber beder os om en komplet byggespecifikation, sender vi den. Hvis vi ikke har en specifik spec på det niveau, en køber har brug for, fortæller vi dem det og enten opgraderer eller afslår vi i stedet for at erstatte dem. Det er baren.

Ofte stillede spørgsmål
Min fabrik siger 'vi bruger vandbaseret klæbemiddel', men vil ikke dele sikkerhedsdatabladet. Er det normalt?
Ikke fra en fabrik, der rent faktisk bruger vandbaseret klæbemiddel til ren specifikation. Klæbemiddelproducenter udgiver SDS som standardpraksis; fabrikker modtager dem i løs vægt sammen med klæbemidlet. En fabrik, der ikke vil dele et SDS, er en fabrik, der enten bruger noget, de ikke ønsker at afsløre, eller en fabrik, der ikke har SDS'et på fil (hvilket i sig selv er et tegn på lav modenhed i kemistyring).
Det rigtige tilbageslag: 'Send venligst sikkerhedsdatabladet for hver brugt klæbemiddel. Hvis sikkerhedsdatabladet er producentens fortrolige ejendom, bedes du venligst bede limleverandøren om at sende det til os under NDA – vi underskriver det, der er nødvendigt.'
Hvis fabrikken stadig ikke vil afsløre efter det tilbageslag, køber du fra en fabrik med kemi, den ikke kan tage højde for.
Er varmelaminering virkelig bedre end vandbaseret klæbemiddel, eller er det markedsføring?
Virkelig bedre, men kløften er mindre, end markedsføringen får det til at lyde. Varmelaminering eliminerer hele klæbelaget – intet kemibidrag overhovedet fra selve bindingslinjen. Vandbaseret PU-klæber har minimalt kemibidrag, men er ikke nul.
For et mærke, der konkurrerer på det absolut reneste niveau, er varmelaminering værd at specificere. For et mærke, der konkurrerer på 'premium clean' niveau, er vandbaseret PU acceptabelt, og det er det, de fleste kvalitetsfabrikker bruger som standard.
Den hårde linje er opløsningsmiddelbaseret klæbemiddel kontra noget andet . Afstanden fra opløsningsmiddelbaseret til vandbaseret er meget større end afstanden fra vandbaseret til varmelaminering.
Min fabriks flatlock ligner overlock for mig. Hvordan kan jeg se forskel?
Se på undersiden af sømmen. En flatlock-søm ligger helt fladt på begge sider - stofkanterne er stødt, ikke overlappet. En overlocksøm har en klar kant, hvor de to stofkanter er omviklet af sergertrådsløkken. Hvis du kører fingeren over sømmen indefra, vil du mærke en tydelig ryg på overlock og en glat overflade på flatlock.
Hvis du ikke kan se ud fra en prøve, så spørg fabrikken, hvilken maskintype der blev brugt til den specifikke søm. Flatlock kræver en specifik 3-trådet eller 4-trådet flatlock-maskine; det er ikke en indstilling på en almindelig serger.
Er forvask prisen værd?
For førsteklasses positionering, ja - både på grund af det, det fjerner (resterende behandlingskemi) og på grund af det, det signalerer (fabrikken har investeret i ekstra udstyr og tid). Forvask forkrymper også tøjet, hvilket forbedrer pasformfastholdelsen.
Omkostningspræmien på 5-8 % kan tilbagebetales alene i form af fastholdelse – et forvasket beklædningsgenstand har ikke det problem med at 'passer mærkeligt efter første vask', som forbrugere rapporterer om undertøj fra vareperioden. Kemifordelen er oven i købet.
Min forhandler kræver polybag-emballage. Fortryder det historien om ren emballage?
Ikke hvis polyposen er OEKO-TEX eller fødevaregodkendt LDPE. Kemiproblemet med polyposer er, når de er PVC-baserede, lavet af non-food-grade genbrugsstrøm med forurening eller trykt med tungmetal blæk. En ren LDPE polypose, selvom det stadig er engangsplastik, tilføjer ikke kemi til tøjet.
Den renere emballagehistorie for førsteklasses positionering kombinerer: primær æske af genanvendt pap + genanvendt LDPE-pose indeni, hvis det er nødvendigt for forsendelsesbeskyttelse + genanvendelig post udenfor. Den samlede pakke kan være 80 %+ genanvendelig, mens den stadig opfylder kravene til forhandlernes beskyttelse.
Hvad med nye 'biologisk nedbrydelige' klæbemidler og bindemidler?
Kategorien er reel, men endnu ikke på ydeevneparitet for periodeundertøj. Biologisk nedbrydelige klæbemidler baseret på stivelse, kasein eller PLA findes og bruges i nogle tekstilapplikationer. Specifikt for periodeundertøj overstiger vaskecykluskravene (30+ vaskecyklusser før fejl) typisk, hvad nuværende biologisk nedbrydelige klæbemidler kan levere.
Værd at spore for 2027-2028. Endnu ikke en brugbar specifikation for mainstream-periodens undertøj i 2026.
Hvordan påvirker dette leveringstiden?
Opgraderinger på konstruktionsniveau tilføjer typisk 1-2 uger til leveringstid i forhold til råvarekonstruktion:
Flatlock-sømme: langsommere end overlock med ~30 % pr
Varmelaminering: kræver udstyrsplanlægning
Forvask: tilføjer minimum 1-2 dage
Hærdningstid: tilføjer minimum 2-3 dage
For indledende ordrer skal du forvente 8-10 ugers leveringstid på fuldt specificeret ren konstruktion mod 6-8 uger på råvare. For gentagne ordrer, når specifikationerne er låst, indsnævres afstanden til 1 uge.
Kan jeg fjernrevisionere byggekemi, eller skal jeg besøge fabrikken?
Begge dele, ideelt set. Dokumentrevision (de 12 spørgsmål i denne artikel) fanger de fleste problemer. Fabriksbesøg fanger resten - især disciplin i hærdningstid (forlader fabrikken faktisk 72 timer, eller skubber produktionsplanen det ned til 24?), tilstand for forvaskeudstyr og håndtering af klæbemiddel på arbejderniveau.
For mærker, der ikke kan besøge, er det en brugbar næstbedst at anmode om videodokumentation af specifikke produktionsstadier (laminering, kilemontering, emballering). De fleste velrenommerede fabrikker vil levere dette efter anmodning.
Mønsteret på tværs af alle seks uger
Læser man uge 1-6 sammen, er billedet nu færdigt på produktionssiden:
Periodisk undertøjskemi er seks lag af beslutninger, truffet på seks forskellige punkter i forsyningskæden, af seks forskellige sæt mennesker, styret af overlappende, men ikke-identiske certificeringssystemer. PFAS bestemmes på fiber- og finishniveau. OEKO-TEX omfang afgøres på certifikatudstedelsesniveau. Skjulte kemier afgøres på kemikalieindkøbsniveau. GOTS organiske indhold bestemmes på indkøbsniveau. Syntetiske materialer bestemmes på komponent-leverandørniveau. Byggekemi afgøres på produktionsgulvet.
Ingen enkelt revision, intet enkelt certifikat, ingen enkelt leverandørerklæring dækker alle seks. De mærker, der bygger forsvarlig ren positionering, stiller spørgsmål på alle seks lag, får skriftlige svar på alle seks lag og verificerer svarene mod eksterne beviser på alle seks lag.
Dette er værket. Det er ikke glamourøst. Det er ikke synligt for forbrugerne. Det er det, der adskiller de mærker, der overlever en lovgivningsmæssig undersøgelse, et gruppesøgsmål eller en forhandleroverholdelsesrevision, fra de mærker, der ikke gør det.
Uge 7 og 8 i denne serie skifter fra 'hvad skal man spørge' til 'hvordan man sætter det hele sammen.' Uge 7 giver dig en enkelt 7-trins certifikatbekræftelsesvejledning, der konsoliderer alt fra uge 1-6 til en arbejdsgang, dit sourcing-team kan køre. Uge 8 vil give dig den reelle omkostningsøkonomi - hvad det faktisk koster at opbygge et helt rent periodisk undertøjsprogram, opdelt efter niveau, med de økonomiske afvejninger eksplicitte.
Hvad er det næste i denne serie
Næste uge (uge 7) dækker vi vejledningen til 7-trins certifikatbekræftelse – en enkelt konsolideret arbejdsgang, der tager alt fra uge 1-6 og forvandler den til en sourcing-team-tjekliste, dit team kan køre på hver leverandør, hver PO, hver forsendelse. Det er den operationelle version af hele serien, designet til at blive printet, lamineret og lagt på din indkøbschefs skrivebord.
Uge 8 afslutter serien med The Cost of Clean – den reelle, gennemsigtige økonomi ved at køre denne stack, opdelt niveau for niveau, med afvejninger og beslutningspunkter, der fremhæves på hvert niveau.
Hvis du vil have besked, når den næste artikel udkommer, så send os en e-mail - vi tilføjer dig til serielisten.
Tal med os
Hvis du forsøger at evaluere byggekemien hos en aktuel leverandør – om deres klæbemidler faktisk er vandbaserede, om deres flatlock faktisk er flatlock, om deres hærdetid faktisk er 72 timer – tilbyder vi en gratis byggerevision. Send os en prøve, så dissekerer vi den. Bogstaveligt talt - vi skærer det fra hinanden, identificerer hver klæbemiddel, identificerer hver sømkonstruktion, identificerer hver etiket og trim og fortæller dig skriftligt, hvad vi finder. Vi har gjort det dusinvis af gange. Omkring 70 % af de prøver, vi reviderer, har mindst ét problem på konstruktionsniveau, som ikke blev oplyst til brandet.
WhatsApp: +86-199-2880-2613
Om Ljvogues
Ljvogues (USPTO reg. nr. 6.378.310) er en Shenzhen-baseret OEM- og private label-producent, der har specialiseret sig i periodeundertøj, inkontinensundertøj og funktionelt intimt tøj. Siden 2015 har vi betjent 500+ brands i 108 lande med fuld konstruktionsgennemsigtighed:
Klæbemidler: Varmelaminering + kun vandbaseret PU - ingen opløsningsmiddelbaserede klæbemidler nogen steder
Sømme: Flatlock ved kile-til-krop indvendig søm; OEKO-TEX certificeret ubehandlet polyestertråd; ingen bundet nylon i hudkontaktzoner
Elastik: Indkapslet linningskonstruktion; bomuldsbetrukket ROICA V550 benåbninger på premium linjer
Etiketter: Tagfri varmeoverførsel med vandbaseret blæk; ingen plastisol; ingen PVC-beklædning
Forvask + 72-timers kur på premium-line produktion
Kun genbrugspap og OEKO-TEX-certificeret LDPE- emballage — ingen PVC
Gratis prøvedissektionsservice for mærker, der indkøber fra enhver fabrik - ikke kun vores
Fuldstændig konstruktionsspecifikation er tilgængelig for kvalificerede købere
Hver lim har et navn. Hver søm har en metode. Hver proces har en tid. Hvert krav har et dokument. Det er baren.